

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

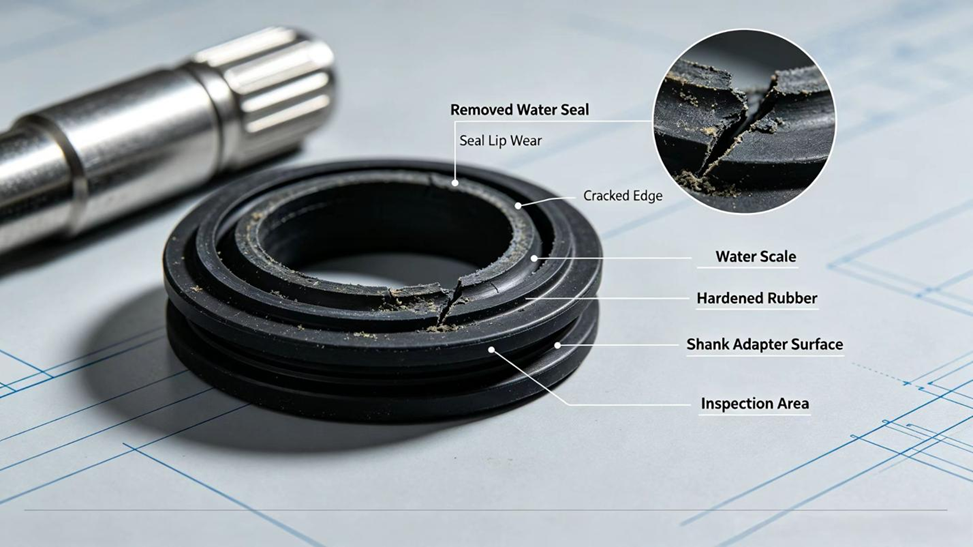
Et stenborens kop-tætning har et usædvanligt job for en elastomerdel: den skal holde spølvand tilbage, mens den bevæger sig mod en skaftadapter, der både roterer og hamrer samtidigt – ofte i tusindvis af timer, inden den udskiftes. Materialet, hvori den er formstøbt, har direkte indflydelse på, hvor længe den overlever denne kombination af bevægelse, tryk og vandpåvirkning. I denne artikel undersøges de materialer, der mest almindeligt anvendes til stenborens kopringe, hvorfor de er valgt til netop denne opgave, og hvad det betyder for deres opførsel i brug.
Hvad er en stenborens kopring lavet af?
Stenborens kopringe fremstilles som regel af polyurethan (PU) eller fluoroelastomer (FKM), i stedet for det almindelige nitrilkautsyk (NBR), der bruges til mange andre hydrauliske tætninger på samme maskine. Afhængigt af producenten kan samme komponent være angivet som en kopring, en spølrings eller en frontdækslingsring, men alle disse betegnelser henviser til den tætningskomponent, der monteres omkring skaftadapteren inde i vandkassen.
Hvorfor er materialevalget til krussegler vigtigere, end det umiddelbart ser ud til at være?
De fleste hydrauliske segler på en stenboremaskine skal kun klare olie, temperatur og tryk. En krussegle skal derimod klare alt dette samt vand selv – ferskt, mineraliseret eller i mange mine- og kvældriftsforhold svagt salt- eller surt – plus vedvarende rotation af den overflade, den tætter imod, samt de fine, slibende støvpartikler fra sten, som uundgåeligt trænger ind i spüllekredsløbet. Et materiale, der ikke er velegnet til én enkelt af disse forhold, viser det hurtigt: svulmning eller blødning pga. vandoptagelse, accelereret slid pga. dårlig slidmodstand eller en forkortet levetid pga. kemisk angreb fra den specifikke vandkemi på stedet.
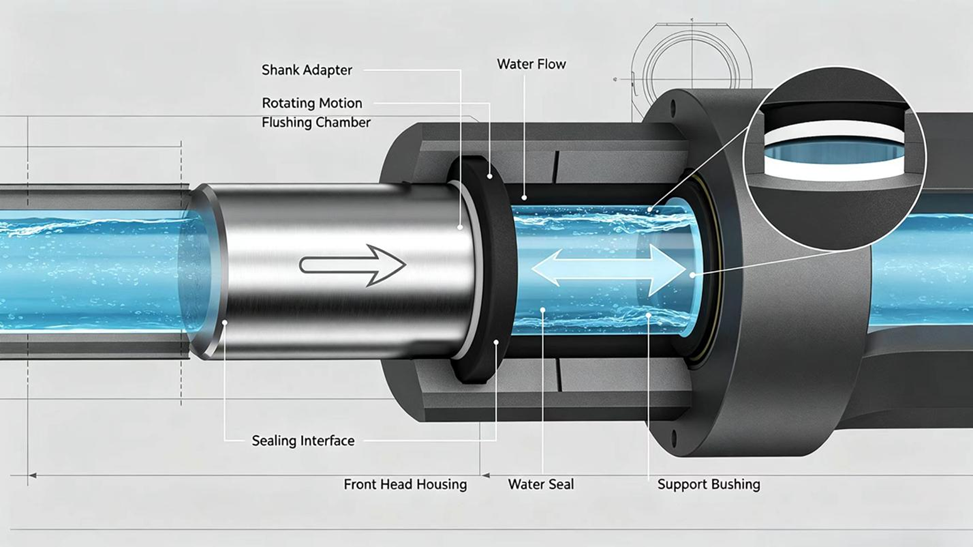
Foto 1: Tværsnit af krussegleanordning
Hvad er polyurethan (PU), og hvorfor anvendes det ofte til krussegler?
Polyurethan er generelt ikke en konventionel vulkaniseret gummitype, men et støbt eller formstøbt elastomerisk polymer, der bygges op omkring urethanbindinger, og dets fremtrædende egenskab er en fremragende slid- og revbestandighed, der langt overgår de fleste gummityper. Denne egenskab passer præcist til, hvad en kruskralde faktisk kræver: den skal ikke blot holde vand tilbage, men også gøre det, mens den presser mod en kontinuerligt bevægelig, og lejlighedsvis snavset overflade, og de fine stenpartikler, der uundgåeligt når frem til kruskraldeområdet, fungerer som en langsomt virkende slibemiddel.
PU-kruskralder er også ofte en omkostningseffektiv standardløsning til frisk eller moderat mineraliseret spüllevand ved almindelige omgivelser- og driftstemperaturer. Deres primære begrænsning er en lavere maksimal temperatur for vedvarende brug end FKM samt en noget reduceret fleksibilitet ved meget lave temperaturer – begge faktorer har større betydning på nogle lokaliteter end på andre.
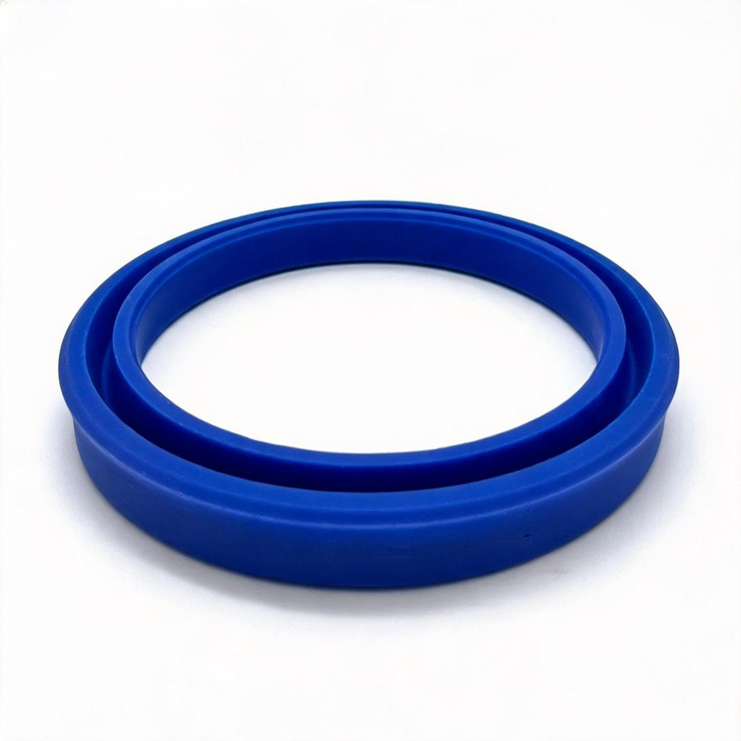
Foto 2 :Formstøbt læbeprofil for polyurethan (PU)-kruskralde
Hvad er FKM, og hvornår foretrækkes det frem for polyurethan?
FKM (fluoroelastomer) tilbyder bredere kemisk modstandsdygtighed end polyurethan, herunder bedre tolerance over for aggressivt eller kemisk behandlet spüllevand samt en højere kontinuerlig brugstemperaturgrænse. Hvor et steds spüllevand er surt, indeholder kemiske tilsætningsstoffer eller boringen kører varm i længere tid, er FKM generelt det mere robuste valg.
Kompromiset er omkostningerne og – i nogle sammensætninger – en noget lavere slidmodstand end en god PU-sammensætning. Derfor findes de to materialer ofte side om side som alternativer til samme kop-tætningsposition på mange stenboremaskiner i stedet for, at den ene simpelthen erstatter den anden: Det rigtige valg afhænger mere af vandets kemiske sammensætning og temperatur på et givet sted end af nogen universel rangering mellem de to.
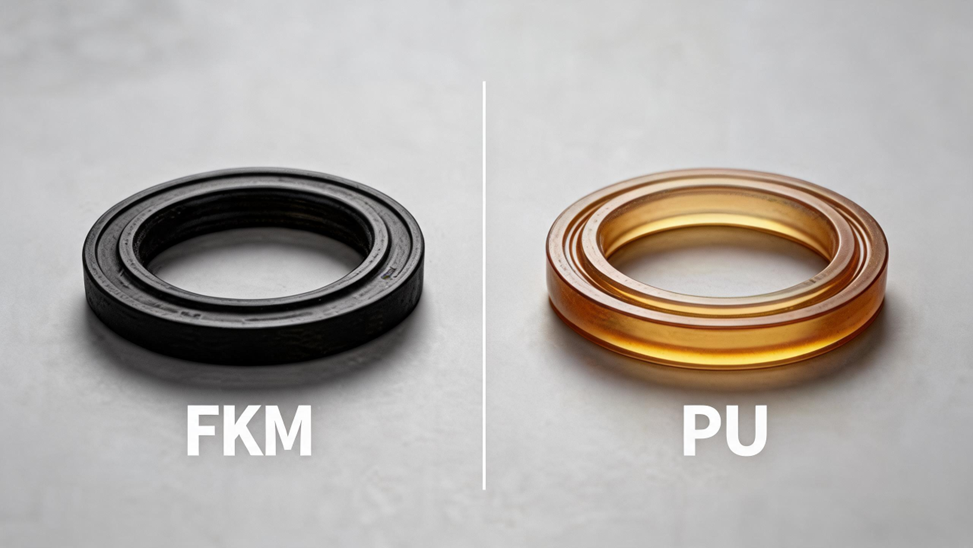
Foto3:Side ‑af ‑sidevis visuel sammenligning af FKM- og PU-kop-tætningsprøver
Hvorfor ikke blot bruge standard-NBR som andre hydrauliske tætninger?
NBR er standardmaterialet for mange hydrauliske tætninger netop på grund af dets stærke modstandsdygtighed over for mineralhydraulikolie, men denne styrke overføres ikke godt til vedvarende udsættelse for vand eller til den slibende belastning, som en koppetætning oplever. NBR-sammensætninger har større tendens til at svulme ved længerevarende vandabsorption og tilbyder generelt mindre slidstyrke end PU under de slibende, partikelholdige forhold, der er almindelige i spüllevand. Af den grund specificeres NBR sjældent til selve koppetætningspositionen, selvom det forbliver det standardvalg for boremaskinens olieside-tætninger, herunder akkumulatoren diaspange .
Det er værd at bemærke, at NBR ikke engang er den bedst ydende gummitype ved udsættelse for rent vand; flerfaktorholdbarhedstests af gummipakninger til vandforsynings- og afløbsrørledninger har vist, at EPDM og silikongummi (SR) generelt tåber vedvarende vandkontakt og termisk-oxidativ aldring bedre end NBR eller HNBR. I disse tests fik en temperaturstigning til 70 °C kompressionsforlængelsen for HNBR og NBR til at overstige 15 % og deres rebound til at falde under 85 %, mens EPDM og silikongummi viste langt mindre stigning i deformationen i det testmedium, der mindede om spildevand. Grunden til, at EPDM og silikongummi stadig ikke anvendes til støvsugerkop-pakninger til bjergboremaskiner, er ikke vandbestandighed, men oliekompabilitet: Begge svulmer kraftigt i mineralhydraulikolie, og en kop-pakning sidder tæt nok på boremaskinens smurt mekanisme til, at oliekompabilitet er et reelt krav – ikke en marginal situation. Dette er en nyttig påmindelse om, at det „bedste“ materiale i sig selv ikke altid er det rigtige materiale, når alle de faktiske udsættelser, som komponenten vil opleve, tages i betragtning.
Hvordan sammenligner disse materialer sig selv side ved side?
Tabellen nedenfor opsummerer de generelle kompromiser, der er beskrevet ovenfor. Den præcise ydeevne afhænger af den specifikke sammensætning, som en given producent bruger.
Materiale |
Slidbestandighed |
Modstand mod vand/kemikalier |
Temperaturinterval |
Typisk begrænsning |
Polyurethan (PU) |
Meget god, generelt den bedste i gruppen |
God med friskt til moderat mineraliseret vand |
Moderat temperaturgrænse, typisk op til 80–90 °C |
Kan svulme ved længerevarende vandpåvirkning; lavere temperaturgrænse |
FKM |
God, men normalt bag en stærk PU-sammensætning |
Meget god, herunder også mod surt eller kemisk behandlet vand |
Høj, typisk op til 200 °C |
Højere omkostninger; mere stiv ved lave temperaturer |
Nbr |
Moderat |
Fair; mere udsat for svulmning ved længerevarende kontakt med vand |
Ca. −30 °C til 100–120 °C |
Angives normalt ikke for denne position, selvom der generelt anvendes hydrauliske materialer |
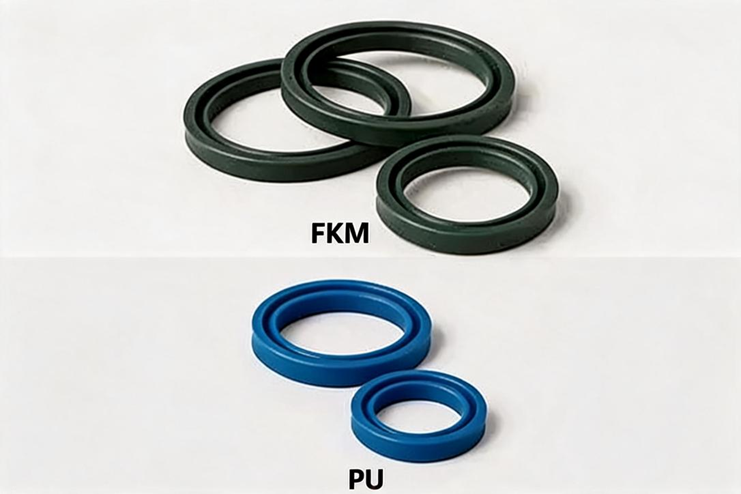
Foto 4: Fysisk prøve sammenligning mellem PU- og FKM-udskiftelige koppakninger
Hvordan påvirker vandkemi (friskt, salt eller surt) materialevalget?
Kvaliteten af spüllevand varierer meget fra sted til sted. Frisk overfladevand ved en almindelig kvælstofgrav er et forholdsvis mildt miljø for både PU og FKM. Saltvand, som ofte forekommer ved nogle kystnære eller tørre regioner, hvor grundvandet er mineraliseret, accelererer korrosionen af skaftadapterens tætningsflade og kan forkorte levetiden for et pakningsmateriale, der kun har begrænset modstandsdygtighed mod det. Surt eller kemisk behandlet vand, som undertiden optræder ved udvanding af miner eller i visse procesmiljøer, favoriserer tydeligere FKM’s bredere kemiske modstandsdygtighed frem for standard PU.
Da spølvandet selv varierer så meget mellem steder, kan samme boremaskinemodel rimeligt bruge forskellige kop-tætningsmaterialer på forskellige arbejdssteder, og at tilpasse tætningen til den faktiske vandkvalitet på stedet er generelt mere vigtigt end at vælge det materiale, der oprindeligt fulgte med maskinen.
Hvordan påvirker roterende og reciprokerende bevægelse slidlivet?
I modsætning til en statisk O-ring , er en kop-tætning i konstant relativ bevægelse i forhold til skaftadapteren: den roterer kontinuerligt og bevæger sig let i aksial retning ved hver slagcyklus. Denne bevægelse betyder, at tætningens slidliv stærkt afhænger af opretholdelse af en tynd smørefilm af vand (eller vand-luft-blanding) mellem læben og adapteroverfladen. Hvis denne film brydes ned – pga. utilstrækkeligt spøltryk, forurening eller en ridset adapteroverflade – kører tætningen næsten tør mod metallet, og både slitage og varmeopbygning accelererer kraftigt, uanset hvilket materiale den er formstøbt af.
Dette er en af årsagerne til, at slidlivet for kruspakninger ikke udelukkende er et materialeproblem: Tilstanden af den modstående overflade og konsekvensen af spültrykket påvirker begge, hvor længe selv det bedst matchede pakningsmateriale faktisk holder.
Hvordan påvirker temperatur kruspakningens materialepræstation?
Kruspakningens temperaturpåvirkning er generelt mildere end den, som en oliesidepakning som akkumulatordiaphragmen oplever, da spülvandet fører varme væk fra frontdelen, mens det strømmer. Alligevel kan boringer, der drives med høj driftscyklus i varme klimaer eller med reduceret spülstrømning, opleve forhøjede temperaturer ved pakningspositionen. PU's lavere kontinuerlige brugstemperegrænse gør det mere følsomt over for dette end FKM, hvilket er en af årsagerne til, at vedvarende højtemperaturdrift er en af de mere almindelige grunde til at specificere FKM, selv når vandkemi alene ikke ville kræve det.
Ved den anden ekstreme kan meget kolde omgivelsesforhold gøre begge materialer lidt stive, selvom PU generelt bibeholder brugbar fleksibilitet over et bredere praktisk interval end den koldeste ende af FKM’s angivne interval.
Hvordan kan du identificere det rigtige materiale til dine lokale forhold?
Da valget af materiale til krusæl afhænger af stedsspecifikke faktorer – vandkemi, abrasivt indhold, omgivelsestemperatur og driftstemperatur samt brugsintensitet – er den mest pålidelige fremgangsmåde at beskrive disse forhold for leverandøren af reservedelen i stedet for at antage, at det oprindelige materiale automatisk er den bedste løsning. En tætning, der gentagne gange svigter for tidligt på et bestemt sted, kan undertiden bedre løses ved at skifte materiale frem for blot at gentage den samme udskiftning.
Hvor der findes registreringer eller en reservedelskatalog, angiver de normalt det materiale, der oprindeligt blev monteret; hvor de ikke findes, kan en leverandør, der kender boringssystemets model, som regel bekræfte den standardmæssige specifikation og råde om, om værdien af vandforholdene på stedet retfærdiggør et andet valg.
Foto 5: Tætnings- og vandinspektion til materialevalg
Udvalgte tekniske referencer, der er blevet rådført til denne artikel:
- Hu X. «Trykretur og holdbarhed af gummibaserede tætningsmaterialer til bygningsvandforsyning og -afledning under flerfaktor-kobling.» Fly Ash Comprehensive Utilization, 2026, (04): 155–161.
- Zhou B., Zhao Y., Zhang H., Liu F., Zhu W. «Analyse af spülningens virkning på mekanisk tætningsydelse.» Mechanical & Electrical Engineering Technology, 2023, 52(05): 269–272.
Indholdsfortegnelse
- Hvad er en stenborens kopring lavet af?
- Hvorfor er materialevalget til krussegler vigtigere, end det umiddelbart ser ud til at være?
- Hvad er polyurethan (PU), og hvorfor anvendes det ofte til krussegler?
- Hvad er FKM, og hvornår foretrækkes det frem for polyurethan?
- Hvorfor ikke blot bruge standard-NBR som andre hydrauliske tætninger?
- Hvordan sammenligner disse materialer sig selv side ved side?
- Hvordan påvirker vandkemi (friskt, salt eller surt) materialevalget?
- Hvordan påvirker roterende og reciprokerende bevægelse slidlivet?
- Hvordan påvirker temperatur kruspakningens materialepræstation?
- Hvordan kan du identificere det rigtige materiale til dine lokale forhold?


