

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

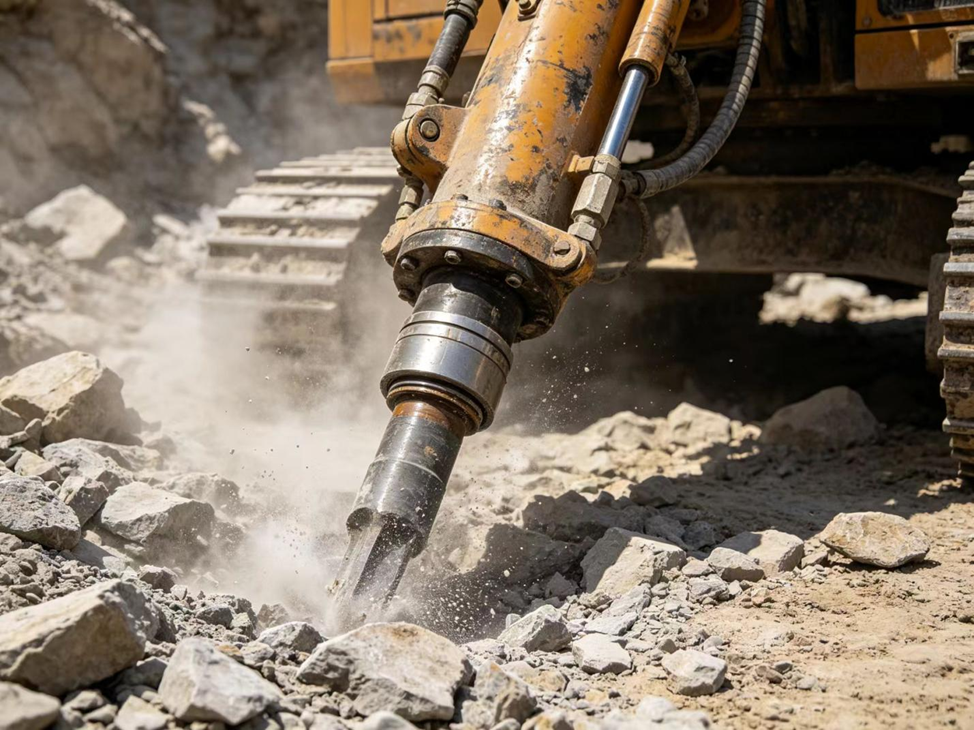
Fremsta höfuð hydraulískt rókboris þarf að halda tveimur mjög ólíkum hlutum á réttum stað í sama skipti: þvoðurvatn og smurrólf þurfa að vera inni, en grjótdyngja og rusl þurfa að vera utan. bikarþætting tekur á sig fyrsta verkefnið. Stöðvörn fyrir rusl tekur á sig annað verkefnið og gerir það undir einhverjum óhreinustu skilyrðum sem fundast á vélinni. Þessi grein útskýrir hvar stöðvörn fyrir rusl er staðsett, hvernig hún heldur óhreinindum burt frá hluta sem snýst og hamrar samtímis, hvernig mistök líta út og hvað á að athuga áður en bestað er skiptingarhlutur.
Hvað er dust seal í hydraulískum bergbori?
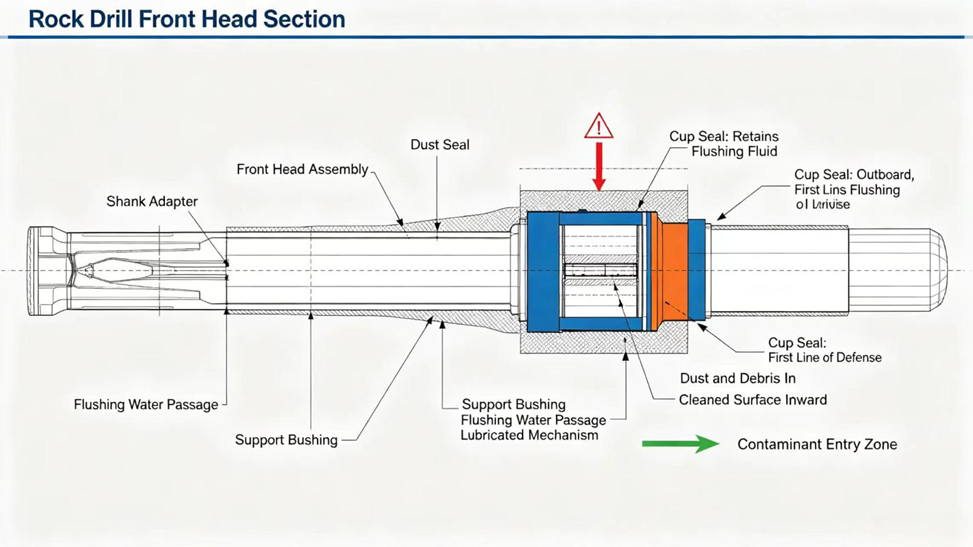
Dust seal, sem stundum er kallað sprengiloð , er ytriðsta þéttunarefnið í framanhöfuði bergboris, staðsett þar sem shank adapterinn fer út úr vélinni á áttina að borhröri og borbita. Þegar kemur að cup sealinu aftan við það, sem heldur til baka þýttu þvottavökva, er verkefni dust sealins að skilja: að halda bergdöfinu, borþvermum og rænandi grjóti úti úr framanhöfuðinu þegar shank adapterinn snýst og fer fram og til baka.
Eftir því hvaða framleiðandi er að ræða getur þessi hlutur einnig verið listið sem wiper seal, scraper seal eða front cover seal. Allar þessar heiti lýsa sömu grunnvirkinu: lip eða wiper sem fer á ytri yfirborð shank adapterins, með átt til að skrapa óhreinindi frá en ekki til að halda til baka þýttum vökvum.
Hvar situr dust seal og hvað verndar það?
Þykkisþéttunin er staðsett fremst í framan á höfuðhlutanum, utan við skálþéttunina og allar stuðlaburstar, þar sem skafadrifshluturinn er mest útsettur fyrir ytri umhverfið. Úr þessari stöðu er hún fyrsta vörn fyrir allt sem er á bakvið: þéttunarsvæði skálþéttunarinnar, stuðlaburstarnar og að lokum snúð- og slagvirknina inni í vélinni sem er smurrð.
Þessi lagða skipulag er ætlað. Skálþéttun sem er hannað til að halda áfram þrýstiflæði er ekki endilega góð til að koma í veg fyrir þurr, rífrænt þykkis, og þéttun sem er hannað til að skrapa þykkis af er ekki gerð til að halda áfram þrýstingi. Með því að deila þessum tveimur verkefnum milli þykkisþéttunar og skálþéttunar er hvert hlutverk hannað best fyrir það sem það á að gera.
Hvernig heldur þykkisþéttun raunverulega út óhreinindum?
Þykkisþéttunin virkar venjulega sem vöruskrúfa eða rýfingaraðferð sem heldur léttum, samfelldum samskiptum við ytri þvermál skafarinnar á meðan hún snýst og færist áslega. Þegar skafarinn dregst smá til baka á hverjum afturkomaferli rýfur vöruskrúfan af öskunni og grjóti sem hefur safnast á yfirborði hans áður en það efni getur flutt sig innar í átt að koppþéttuninni og gírslunum.
Þar sem öryggisþéttun gegn rökk er ekki ætluð til þess að halda áfram miklum þrýsting, getur hún verið hönnuð með áherslum á úrslit (til dæmis úrslit á rökki) frekar en á þéttun gegn vægi. Þetta er mikilvægt aðgreiningarmark í hönnunarmarkmiðum miðað við kúpuþéttunina sem er beint á eftir henni, þótt báðar hlutirnir virðist líklega svipuðir á yfirborðinu. Í opinberum hönnunarverkum um öryggisþéttanir gegn rökk fyrir annað þrýstihaldandi tæki er þessi aðgreining skilgreind með tölum: öryggisþéttun gegn rökk er venjulega ekki búin til þess að halda áfram meira en um 0,1 MPa, sem er í raun leicht úrslitverkefni fremur en raunverulegt þrýstihaldverkefni, og helsta vélarhröðunin sem hún hefur á vélinni er litla friðjun á móti hreyfandi yfirborðinu sem hún fer á.
Af hverju þarf bergborða öryggisþéttun gegn rökk auk kúpuþéttunar?
Án sérstakrs dustlæs, myndu slípandi hólfir sem náðu fremsta höfuðinu fara beint á vinnu á koppþéttunina og þéttunarsvæðið á sköftatenginum, sama svæðið sem koppþéttunin er háð fyrir jafna, lága-slípanda snertingu. Bergdust og borðunarskorn eru harð, hornuð og í miklum magni rétt þar sem sköftatengillinn fer inn í vélinni, svo þetta er miklu harðari útsetning en flestar aðrar þéttanir á borðunarfærinu sjá.
- Það verndar þéttunarsvæði koppþéttunarinnar á sköftatenginum gegn slípandi rífun, sem annars myndi hröða slípun koppþéttunarinnar beint.
- Það heldur dusti og grjóti út úr stuðningsbushings, minnkandi slípanda slípun sem annars myndi auka geislauppsprettu tengilsins með tímanum.
- Það minnkar magn óhreininda sem geta komist inn í smurræðið ef koppþéttunin er einhvern tíma brotin, þannig að það bætir við önnur verndarlína.
Stutt sagt, er dust seal-ið það sem gerir cup seal-ið og bushingarnar á bakvið það kleift að ná búistu notkunartíma sínum í borðunarumhverfi sem er, næstum með skilgreiningu, fullt af röfandi dúst.
Hvað gerist þegar dust seal í bergborða bilar?
Þar sem dust seal-ið heldur ekki áfram þrýstingi, veldur bilun þess venjulega ekki augljósri leki eins og bilun cup seal. Í staðinn hættir slitið eða rifið dust seal-íð ómerkilega að framkvæma verkefni sitt: röfandi dúst og borðunarskorn byrja að nálgast cup seal-ið og bushingarnar sem dust seal-ið var ætlað að vernda, og slitasveifla þessara hluta hrókar frá þeim tímapunkti.
Þetta gerir bilun dust seal auðvelt að fyrirlesta. Framhlutinn getur ekki sýnt nein augljós tákn áður en cup seal-ið eða bushingarnar sem það var ætlað að vernda byrja að sýna hrökuð slitasveiflu eða fyrra tákn á eigin bilun – á þeim tímapunkti er dust seal-ið oft hluti af rótarsakinni, ekki bara samhæfis slitasvæði.
Í alvarlegri tilvikum getur saumur sem safnast saman, frekar en að einfaldlega hræða slíðrun, valdið öðrum tegundum vandamála. Verkfræðiathuganir á dust seals fyrir annað skref- og snúðbundin tæki hafa skilað tilvikum þar sem fluttur leir og rusl hefur reagað við ferlisvökva eða stífnað á staðnum með tímanum, svo að það hefur í raun „klístruð“ hreyfifrelsum og valdið því að hlutinn festist eða festist í staðinn fyrir að hreyfa sig frjálst. Framhöfuð rokfyrslu er önnur notkun, en grunnatriðið er það sama: verkefni dust seal er ekki aðeins að minnka slíðrun, heldur einnig að koma í veg fyrir að saumur safnist saman á stað sem getur síðan takmarkað hreyfingu alveg.
Hvernig get ég vitað hvort dust seal rokfyrslunnar minnar hefur misheppnast?
Misheppnað dust seal er oft greint óbeint, með því að athuga afleiðingarnar, en nokkur bein tákn eru gagnleg að athuga:
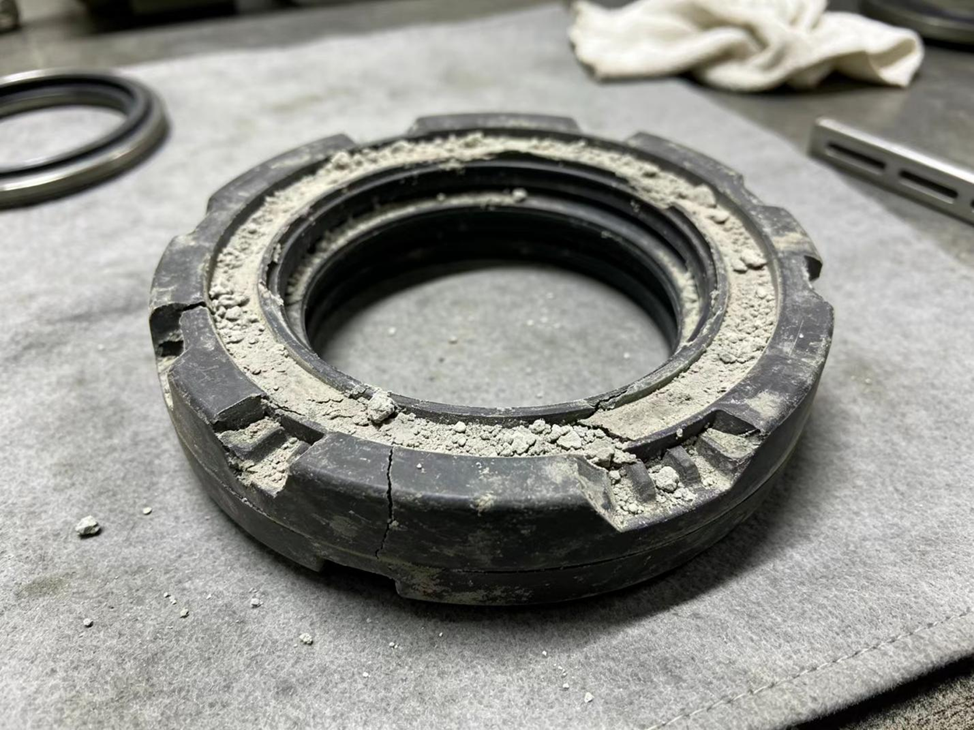
- Sýnilegar sprungur, riss, eða stíf, brjótleg munnhluti á dust seal sjálfri þegar framhöfuðið er opnað fyrir neina aðra viðhaldsstarfsemi.
- Afur eða fínur grjót sem er sýnilega þrýst inn á milli afurskápu og skáluskápu á bakvið hana.
- Hraðari slitaskeið en venjulegt á skáluskápu eða þéttunarsvæði skafþolsskápu við venjulega inspektion, án annarra augljósra ástæða.
- Aukin geislarhraðvöxtun í skafþolsskápu, sem bendir til slitaskeiðs í busingu vegna saumavirkni sem ætti að vera útvarpin.
Töflan hér fyrir neðan tengir þessar tilvísanir við líklegar ástæður og röklega næstu athugun.
Tákn |
Líklegur orsakur |
Næsta athugun |
Lippa afurskápu er sprungin, rissin eða harðuð |
Venjuleg slitaskeið, ozón/UV-áhrif eða ósamhæfni efna við umhverfið |
Skiptu út og skoðið skáluskápuna á bakvið fyrir skaða vegna saumavirkni |
Grjót þrýst inn á milli afurskápu og skáluskápu |
Afurskápan heldur ekki lengur saumavirkni út á öruggan hátt |
Hreinsaðu holuna og skoðaðu báðar skápur áður en endurbyggt er |
Kúpulokaða slíður hraðar en búist var við |
Óvirkni dustlóku sem leyfir ræjandi óhreinindi að komast inn |
Athugaðu ástand dustlóku, ekki aðeins kúpulóku, þegar ástæður eru rannsökuðar |
Aukin geislarhraðvöxtun í skafþykkjunni |
Slit á buðungum vegna innkomu óhreininda |
Athugið buðunga og dustlóku saman |
Engin sýnileg tákn en hátt starfstímabil |
Dustlóka er slituð hlutur og gæti verið tími til skiptingar á áætluðum tíma |
Athugið við næsta skipulagða þjónustu á fremri höfuði |
Hvað veldur ofsnemma slitningu á dustlóku?
Margar skilyrði stytta notkunartíma dust seal:
- Mjög rýnandi borðuður, algengur í harðum berg- og kísilhaldandi myndunum, sem slítur vörum á lipunni hraðar en almennar efni geta þolað.
- Hitinn frá lengri starfsemi eða heitum veðri, sem getur steinbundið og brotið elástómerlipu með tímanum, sérstaklega á fremsta hluta vélarinnar þar sem kæling er takmörkuð.
- Ozón- og UV-útsendingar frá sól og umhverfis lofti, sem eru þekkt fyrir að gera sumar gummiblandanir brjótlegar á mánuðum af utanaðkomandi notkun.
- Skörungur eða pitting á yfirborði shank adapter, sem gefur dust seal lipu ójafnt yfirborð til að renna á og hrökkar slit á báðum hlutunum.
- Skemmdir við uppsetningu, svo sem rollað eða skorðuð lipa við uppsetningu, sem býr til leka veg fyrir saurnun frá fyrsta degi.
Eiginhardleiki shank adapter kemur beint fyrir í þessum listann, samkvæmt sömu almennu slitsvörusambandinu sem notað er í rýnanda slitsverkfræði:
W = K / H n (1)
þar sem W er slífuð rúmmál, H er yfirborðshardleiki þeirrar hluta sem er harðari í slífu, K er fasti sem tengist efni- og snertipunktsskilyrðum og n er slífuvísitala sem er venjulega á bilinu 1–2. Rannsóknir á hitabehandlingu efna í enda gryfjuskafta staðfestir að þessi samband hafi raunverulega gildi: kælingarskilyrði sem aukar yfirborðshardleikann á mælanlegan hátt bæta slífustöðugleika, en of létt eða of mikil hitavirkun skapar ástæður fyrir ábyrgðarspennu eða grófara kornastyrkt sem minnkar slífustöðugleikann. Skafthluti með rétt hardaðri og óskemmdri yfirborði gerir bæði dust-seal og cup-seal á bakvið hann verulega auðveldara verkefni en skafthluti sem hefur þegar misst einhverja af þessari hardleika vegna rusks eða fyrri slífu.
Hvernig áhrifar borunarmiljó (þurr ruskur eða vökvi leimi) á kröfur sem settar eru til dust-seal?
Ekki hverjar bergborðar eru útsett fyrir sama tegund af saumun. Þurr, rökkurfull skilyrði, sem eru algeng í mörgum yfirborðs- og undirjarðarvinnsluástandi með harðberg, krefjast mikillar mótstöðu gegn slífrun og vefjaformunar sem getur losað fínar, þurrar hvernig efna. Vatnsfull eða lemmugóð skilyrði, sem eru algeng þar sem blásivatn blandast fínum bergdúst til að mynda slífrandi sliður rétt á framanhluta borðarins, krefjast annarra krafa: saumurinn verður að halda út vatnsfullum, paste-líkum saumun sem getur safnast saman í vefjuhólfum í stað þess að blása burt.
Þar sem þessi tvö umhverfi áhrifast saumanna á mismunandi hátt, er hægt að nota mismunandi efni eða vefjaformanir fyrir saumana í sömu bergborðamódelinni, eftir því hvort hún er venjulega notuð í þurru eða vatnsfullu umhverfi, sem er fjallað nánar um í tengdri grein um efni saumanna.
Hvernig velurðu réttan skiptisaum?
Með staðfestum slitahlut og opnu framanhluta borðarins eru þrjár ákvörðunaraðferðir fyrir réttan skiptisaum:
- Nákvæm samsvörun í víddum og á munnhluta við upprunalegt framleiðsluhlutann, þar sem víddir á rillunni fyrir afkastaskjöldinn eru tiltekinnar fyrir hverja bergborvél.
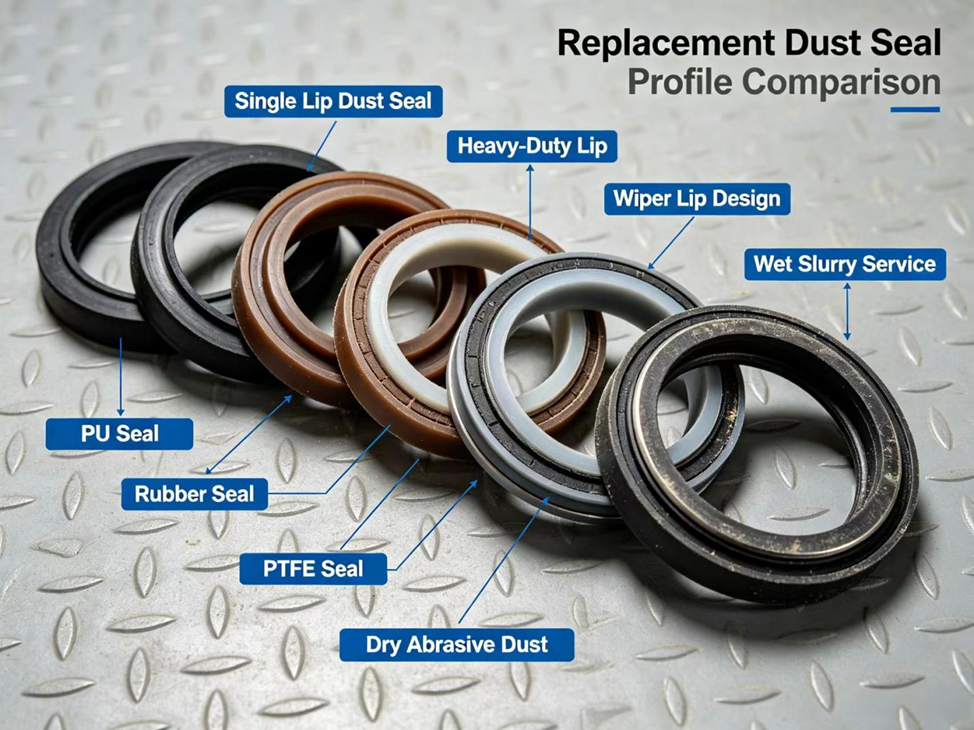
- Efni og munnhlutahönnun sem hentar raunverulegum tegundum saumu á staðnum – þurr reibandi dust eða vökvi reibandi slurry – frekar en almennt sjálfgefið val.
- Staðfesting á því að ytri yfirborði skafabilsins á þeim stað sem afkastaskjöldurinn snertir er frítt af rillunum eða holur, þar sem nýr afkastaskjöldur sem fer á skaddu yfirborði mun ekki ná búistu líftíð sinni.
Hvar geturðu fundið áreiðanlegan skiptihlut fyrir afkastaskjöld?
Þar sem víddir og munnhlutahyggja afkastaskjalds eru tiltekinnar fyrir hverja bergborvél, þá liggur aðskilnaðurinn í því að finna birgja sem getur passað nákvæmlega við hlutnúmer vélarinnar þinnar frekar en almennt lýsingu eins og „afkastaskjöldur“.
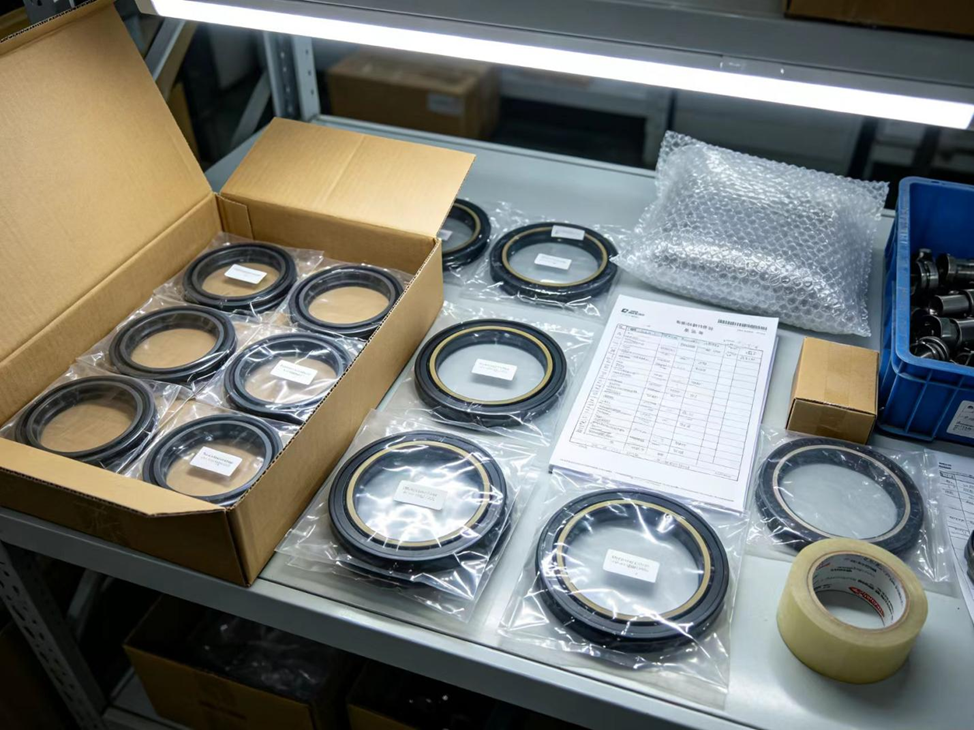
Nanjing Hovoo Machinery Technology Co., Ltd, kínversk framleiðandi þéttunaraðila stofnuð árið 2013, framleiðir PU-, gummi- og PTFE-théttunaraðila fyrir hydraulískar bergborður og hydraulíska brotavél, með krossvísun til helstu merkja eins og Atlas Copco/ Epiroc , Furukawa, Montabert, Sandvik og Tamrock, ásamt öðrum, og segir að hún veiti frjálsan tæknistuðning til að staðfesta rétta hlutnúmerið, málningarnar og efnaflóðið fyrir tiltekna bergborðugerð áður en pöntun er skráð.
Ef þú ert ekki viss um hvaða dustlæsingu vélin þín þarf, þá er áreiðanlegast að veita framleiðanda eða verslun sem getur samanburðar við upprunalega framleiðandans (OEM) tilvísanir um módelldæmi rokkskáku, hlutannúmer framan á höfuðinu og athugasemd um venjulegar skorður við borðun (þurr og rökkur eða rakur og leimiður) til að fá læsingu sem passar rétt og varar lengi.
Valdar tæknitilvísanir sem notaðar voru við þessa grein:
- Zhao S., Huo H., Pang C., Cheng W., Wang T., Wei R. „Þróun og notkun dustlæsingu sem er mótvært móti rusli og háum hitastigum fyrir öryggisvélir.“ Equipment Management & Maintenance, 2026 (04).
- Han Z. „Greining á áhrifum mismunandi hitabehandlingsstilla á styrk og slitageigindi enda skákuvélar.“ Zhejiang Pulanka Drilling Tools Co., Ltd., tæknigrein, 2026.
Efnisyfirlit
- Hvað er dust seal í hydraulískum bergbori?
- Hvar situr dust seal og hvað verndar það?
- Hvernig heldur þykkisþéttun raunverulega út óhreinindum?
- Af hverju þarf bergborða öryggisþéttun gegn rökk auk kúpuþéttunar?
- Hvað gerist þegar dust seal í bergborða bilar?
- Hvernig get ég vitað hvort dust seal rokfyrslunnar minnar hefur misheppnast?
- Hvað veldur ofsnemma slitningu á dustlóku?
- Hvernig áhrifar borunarmiljó (þurr ruskur eða vökvi leimi) á kröfur sem settar eru til dust-seal?
- Hvernig velurðu réttan skiptisaum?
- Hvar geturðu fundið áreiðanlegan skiptihlut fyrir afkastaskjöld?


