

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

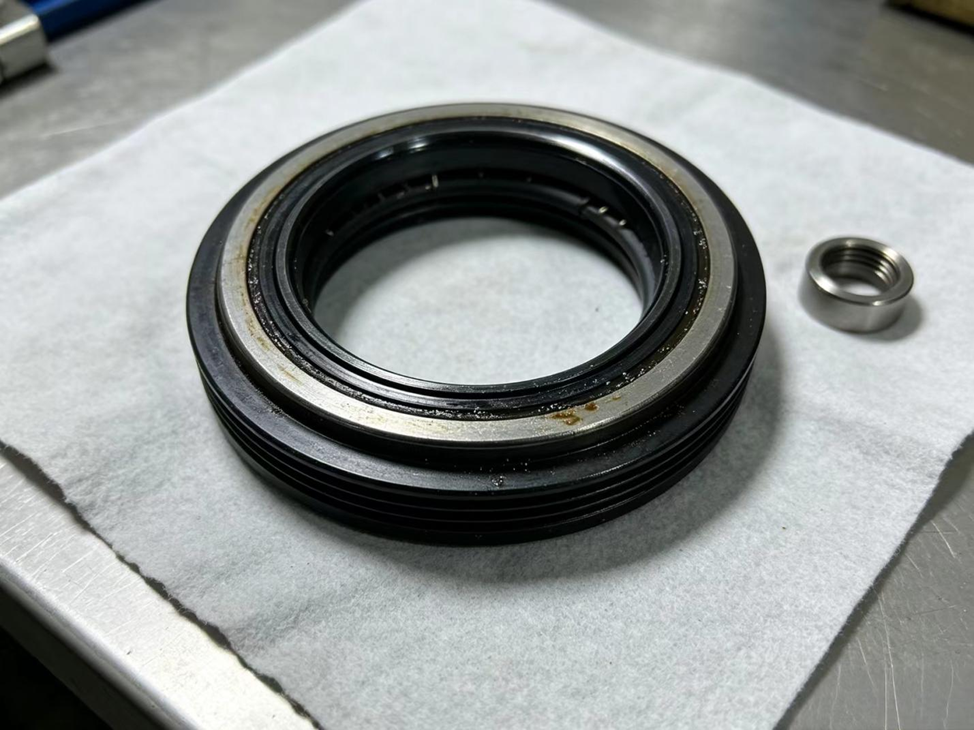
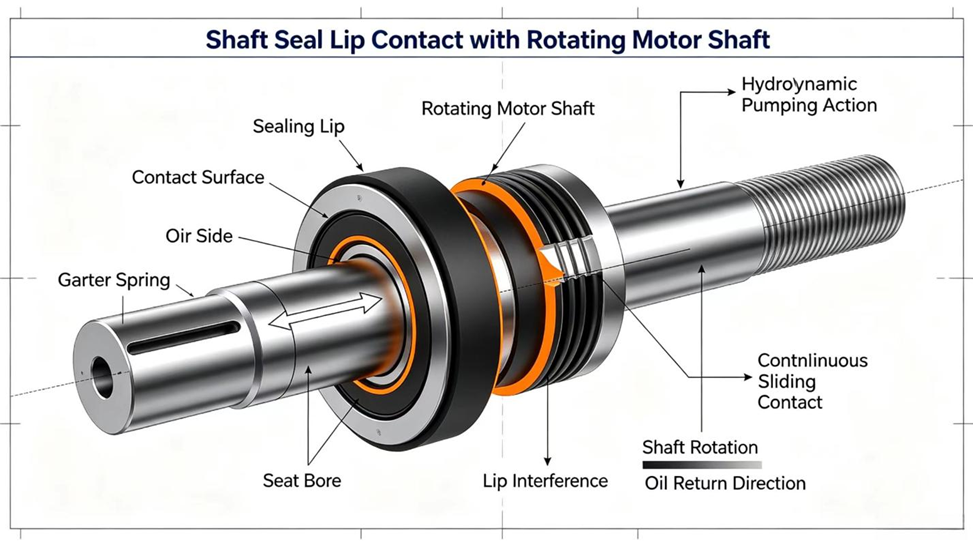
Þéttun á snúningstímamásínu er í einu samfelldu ástandi á allan tíma notkunar: fleksíblar vörur eru ýttar á ás sem ekki hættir að snúa meðan borðið er í gangi. Þessi stöðugt skjálfrandi tenging, ásamt áhrifum af olíu í másum tímamásínu og hitastigi sem tímamásínan náði í notkun, gerir val á efni mikilvægt fyrir langvaradur þéttunarinnar. Þessi grein skoðar efni sem oftast eru notuð fyrir þéttun á snúningstímamásínu og hverju þeirra er best við.
Úr hvaða efni er þéttun á snúningstímamásínu gerð?
Þéttunarráðir fyrir snúði rótarvélar eru oftast myndaðar úr nitríl-gummí (NBR), flúor-elastómer (FKM) eða pólýúrétan (PU), í samspili við metalla- eða plastkassa sem heldur þéttunarráðinni á lögun sinni og garter fjöður sem viðheldur þéttunarlippunni í snertingu við snúðinn. Val á milli þessara þriggja byggist aðallega á starfshitastigi olíunnar í kassanum og á væntanlegum notkunartíma þéttunarráðarinnar.
Hvers vegna er efni þéttunarráðarinnar mikilvægt fyrir þéttunarráð sem snýst áfram?
Ólíkt þéttunarráð sem hreyfist aðeins stundum, t.d. sílinder stongloð , er þéttunarráð fyrir snúði rótarvélar í varandi glíðusnertingu við samhæfða yfirborðið í næstum öllum tíma sem borðið er í notkun. Þessi varandi snerting framkallar varanda friðjuhitastig á lippunni, ásamt hitastigi sem olían í kassanum sjálf hefur náð, og þýðir að efnið verður að viðhalda þéttunarstarfi sínu yfir mjög mörg snúninga snúðsins í stað minna fjölda skipta í fram- og tilbakaferli.
Ef efni passar illa við þessi skilyrði birtir það það með vel þekktum tákn: vörninn stífnaði og missa álagskraft frá lengri hitaálagi, eða slíta sjáanlega rillu í ásinn hraðar en búist var við, eða svellast og mykjast vegna ósamhæfis við olíuna sem notuð er í kassanum.
Hvað er NBR og af hverju er það algengasta sjálfgefinn valkostur fyrir ássíður?
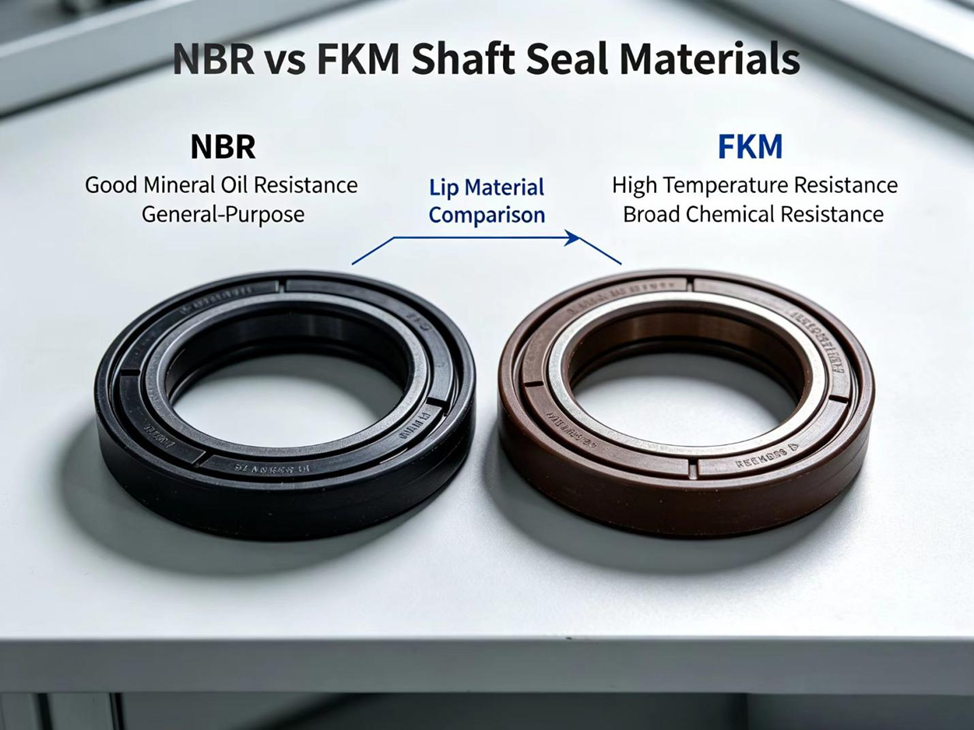
NBR er almennur valkostur fyrir snúðássíður í steinsjáolíu-hydraulíkkerfum af sömu ástæðum og það er sjálfgefinn valkostur fyrir margar aðrar hydraulíksíður: sterkt móttældi gagnvart steinsjáolíu-hydraulík- og smurtolíum, dæmileg flóxleiki yfir breiðu hitasviði og meðalhraði kostnaður. Fyrir snúðvél sem starfar við venjulegar kassahitastig er NBR venjulega staðlaður tilgreiningar.
Hámarks hitastig fyrir samfelldan notkun, sem venjulega er gefið upp sem um það bil 100–120°C eftir ákveðnu efni, er aðalþátturinn sem loksins veldur því að hannað er með öðru efni, þar sem hiti sem myndast vegna rækingar við samfellda snúningu getur haft hærri staðbundin hitastig en bara hitastig olíunnar í kassanum.
Jafnvel innan NBR hefur öxidarvarnarkerfið sem er innbyggt í efnið átækt áhrif á það hversu vel hitastigsgildið varðveitist með tímanum. Samanburðarpróf á milli venjulegs NBR-efnis og útgáfu þess sem samfylgir öxidarvarnarkerfinu beint við sameindakeðjuna í gummínu, í stað þess að blanda því í sem sérstakt bætiefni, sýndu að breyttu efnið varðveitti betri móttölu gegn aldriðun vegna hits og súrefnis í mörgum öxidarvarnarkerfum. Ástæðan er einföld: venjulegt blandað öxidarvarniskerfi getur síðustiga flætt út úr gummínunum og verið leyst af olíu, lausnarmiðlum eða stöðugum hita, en ef það er fest við sameindakeðjuna heldur það staðinu sínu allan tíma sem hluturinn er í notkun. Ásþéttun er góð dæmi um hlut sem getur nýtt sér þessa greiningu, því hún er í samfelldu snertingu við kassuolíu á hærra staðbundnu hitastigi á allan tíma notkunar — nákvæmlega sú útsetning sem leysir venjulegt öxidarvarniskerfi út hraðast.
Hvað er FKM og hvenær er það forgengara fyrir ásþéttan?
FKM býður upp á miklu hærra hitamörk fyrir samfelldan notkun en NBR, sem oft er vísað til sem hægt að nota upp í 200°C, ásamt breiðari efnaþol. Fyrir snúðvél sem verður heit – vegna hárs áskorunarargangs, heita veðurskilyrða eða kringlubrunnar sem ekki stjórnar hitanum eins vel og hún ætti – getur aukin hitamörk FKM verið ákvarðandi þátturinn á milli ásþéttunar sem nýtir fullt líftími sitt og þeirrar sem stífna og mistekst áður en tíminn kemur.
Villa þessara eiginleika er kostnaðurinn og, í sumum gerðum, minni sveigjanleiki við lága hitastig samanborið við NBR. FKM er almennt notað fyrir ásþéttanir aðeins þegar starfshita eða samhæfni við vökvann krefst þess raunverulega, en ekki sem sjálfgefna uppgráðun.
Hvað með pólýúrethan fyrir ásþéttanir?
Mikla móttölu polyúrethans gegn slíðrun og rissun er ekki jafn mikilvæg fyrir ásþéttun en fyrir dustþéttun eða vatnsthéttun, þar sem aðal slíðrunarástandur ásþéttunar er samfelld glíðuáhrif frekar en útsetning fyrir slíðrunardeildum. PU er samt notað í sumum hönnunum ásþéttana, sérstaklega þar sem aukin móttaka gegn skörum og skemmdum við uppsetningu er metin hár, en það er minna algengt að velja það fyrst fyrir þessa staðsetningu miðað við NBR eða FKM.
Fjórði kosturinn sem gott er að vita um, þótt hann sé enn meira sérhæfing en sjálfgefinn kostur, er breytt PTFE þéttunarlapp í stað venjulegrar elástómerþéttunar. Samanburðarpróf á borði af mjúkru, breyttu PTFE rótalóð á móti staðlaðri elástómer-lipaþéttun, sem var keyrð undir meðvitundarlega slæmri smyrjingu og léttu rýrnandi aðstæðum, mældi lægra rekstrarhitastig við þéttunina (um allt að um það bil 3,6°C undir slæmri smyrjingu) og lægra friðjónarmót á sama ásferð. Undir þessum tilteknu aðstæðum – takmarkaðri smyrjingu eða léttu rýrnandi olíu – getur PTFE-lipaþéttun verið lengri tíma í notkun en venjuleg gummilipaþéttun, þótt hún sé sérhæfð og dýrari lausn sem almennt er notað fyrir notkunarsvæði þar sem NBR- eða FKM-lipur hafa skilað illa í fortíðinni.
Hvernig bera þessi efni saman við hvort annað?
Töflan hér fyrir neðan samantekur almenna staðsetningu þriggja efna. Nákvæm afrekun háð er sérstakri sameindasetningu sem tiltekin framleiðanda notar.
Efni |
Samfelld hitasvið |
Olíudreifni |
Relative kostnad |
Venjuleg takmörkun |
NBR |
Um -30°C til 100–120°C |
Mjög góð við miskilolíur |
Lóð |
Lægra hitamark en FKM |
FKM |
Upp í um það bil 200°C |
Mjög gott, víðari efnaþol |
Hærra |
Hærri kostnaður; stífari við köldum skilyrðum |
Polyurethan (PU) |
Miðlungs lágt hitamark, venjulega lægra en NBR |
Gott |
Miðlungs |
Sé sjaldnast tilgreind fyrir samfellda snúningstilkynni |
Hvernig áhrifar efni garter fjöðurs þéttunarlífs?
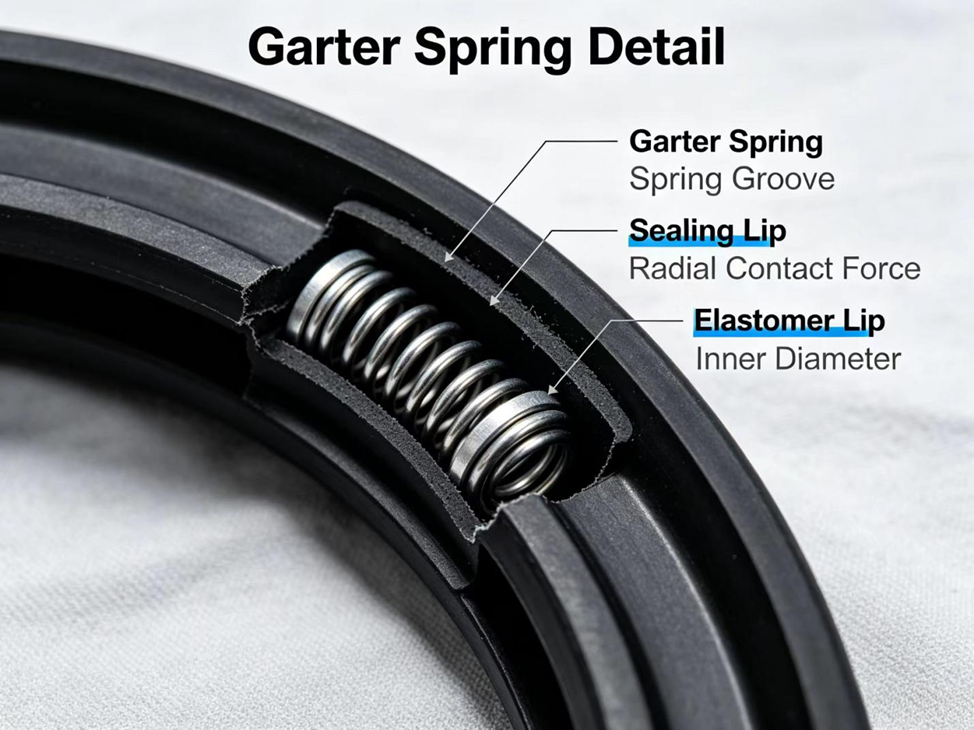
Elastómerlappinn er aðeins helmingur þess sem gerir snúðásþéttunina virk; garterfjöðurinn sem haldir lappinu á móti öskunni er sá sem viðheldur þéttunarkraftinum þegar lappinn er að slita sig smám saman. Garterfjöðrar eru venjulega úr málmi sem er óviðkvæmilegur fyrir rýrust, og ástand þeirra er jafn mikilvægt og ástand elástómersins: fjöður sem hefur misst spennuna sína, rýrust eða farið úr stað við uppsetningu mun valda þéttunarskemmd, jafnvel ef sjálf lappmálið er í góðu ástandi.
Þetta er hluti af því af hverju ásþéttanir eru almennt skiptar út sem heildareining snarari en að einungis viðhalda fjöðrinum fyrir sig — fjöðurinn og lappinn eru samhæfðir hlutar og að blanda notaðum fjöður við nýjan lapp, eða öfugt, endurheimtar sömu óvissuna sem full útskipting ætti að leysa.
Hvernig á við yfirborðsástand ásins við þéttunarmálið?
Engin efnaþéttun á ásnum getur fullkomlega komið í veg fyrir skemmdan á yfirborði áss. Rýrnun, holur eða slíðrunargróf á þéttunarsvæðinu gefa jafnvel rétt valinni þéttun ójafnt eða of smá yfirborð til að þétta gegn og þetta er algengur ástæða fyrir því að nýlega sett þéttun, sem er af réttu efni og stærð, leki samt strax eftir skipti.
Þar sem ás sýnir sjáanlega slíðrunargróf frá fyrrverandi þéttun eru möguleikarnir almennt að setja þunnan viðlagningarskífuskrúfu yfir slíðruða svæðið eða, í flóknari tilvikum, að láta ásinn sníða aftur eða skipta honum út – ákvarðanir sem byggja á ákveðnu rafeindamótorinum og er best að staðfesta þær í viðeigandi þjónustuskjölum framleiðanda frekar en gera ráð fyrir þeim.
Hvernig áhrifar hitastig og starfsháttur á val á efni?
Rotarí motor sem keyrir á bilunum, með tímabil til að kólna á milli borðunarferla, setur minna varmabelast á þéttunarskáluna á ásnum en motor sem keyrir samfelldlega við háan notkunargráðu. Umhverfisloftslaginn auðveldar þetta: sama mótorhönnunin gæti keyrt vel innan hitamáls NBR í meðalhitamóðu loftslagi, en í rúðu eyðimörk eða undir jörðu gæti hún verið of heit til að halda áfram að nota NBR og því væri FKM betri val.
Þar sem friðjudragi á þéttunarskálunni bætir við hitann sem olían í hylkinu sjálf ber, er virk hitastig þéttunarskálunnar almennt nokkuð hærra en bara hitastigið á olíunni í hylkinu myndi gefa til kynna, sem er gott að hafa í huga þegar þéttunarskála virðist mistækast af hitabelasti þrátt fyrir að hitastig olíunnar í hylkinu sé innan venjulegs margsins.
Hvernig geturðu skilgreint rétta efnið fyrir þitt notkunarsvæði?
Þar sem rétta efnaþéttunarskálds er háð starfsstöðuhitastigi, olíuslagi í hylfinni og notkunarfrequensí saman, er áreiðanlegasta aðferðin að lýsa raunverulegum starfsstöðum rafmagnslyktarinnar fyrir þéttunaraðila í stað þess að gera ráð fyrir því að almennt skiptiskáld myndi virka jafn vel óháð efnum. Þar sem hlutnúmer skáldsins eða viðhaldsdókument skáldsins eru tiltækin, gefur það venjulega upp upprunalegt efni skáldsins.
Þar sem þessi upplýsingar eru ekki tiltækar getur aðili sem er kunnugur við notkun rafmagnslyktarinnar venjulega mælt með viðeigandi efni byggt á lýstri notkun, og að staðfesta bæði ástand elástómersins og garter fjöðursins saman gefur fullkominna mynd en að einungis einbeita sér að efni lippsins.
Valdar tæknitilvísanir sem notaðar voru við þessa grein:
- Zhang B., Gao Z., Liu X., Zhang L., Feng X. „Rannsókn á hitastöðugleika nitríl-rubber ANBR3305 og NBR3305E.“ Rubber & Plastics Technology and Equipment, 2026, 52(9): 55–59.
- Liu C., Xiao G., Jia X. „Árangur breytdra PTFE snúðþéttunara undir skilyrðum slæmr smyrslu og veikrar rýrnunar.“ Science Technology and Engineering, 2026, 26(20): 8655–8660.
Efnisyfirlit
- Úr hvaða efni er þéttun á snúningstímamásínu gerð?
- Hvers vegna er efni þéttunarráðarinnar mikilvægt fyrir þéttunarráð sem snýst áfram?
- Hvað er NBR og af hverju er það algengasta sjálfgefinn valkostur fyrir ássíður?
- Hvað er FKM og hvenær er það forgengara fyrir ásþéttan?
- Hvað með pólýúrethan fyrir ásþéttanir?
- Hvernig bera þessi efni saman við hvort annað?
- Hvernig áhrifar efni garter fjöðurs þéttunarlífs?
- Hvernig á við yfirborðsástand ásins við þéttunarmálið?
- Hvernig áhrifar hitastig og starfsháttur á val á efni?
- Hvernig geturðu skilgreint rétta efnið fyrir þitt notkunarsvæði?


