

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

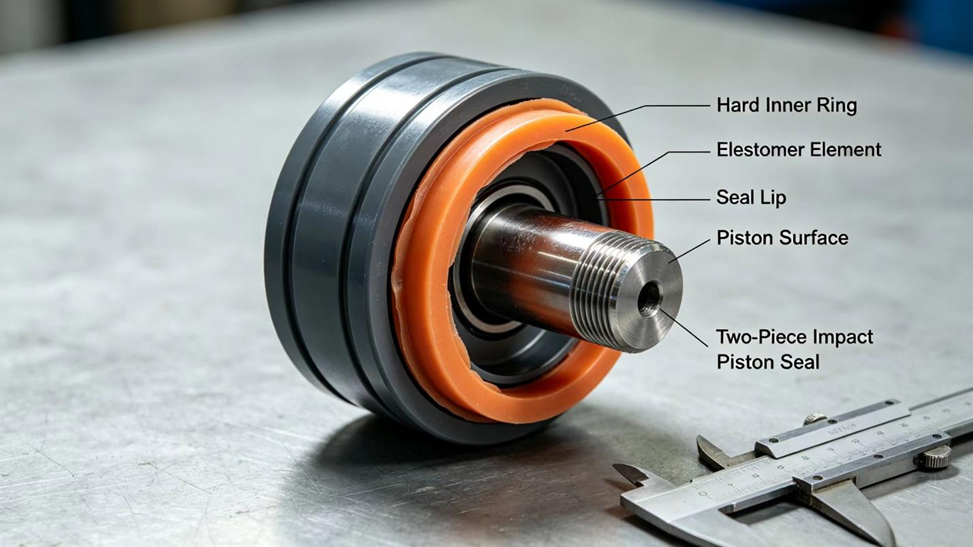
Удар уплотнение поршня работает в одной из самых тяжёлых позиций в гидравлической системе. Масло вокруг него горячее, давление пульсирующее, а поршень, который он уплотняет, быстро перемещается на коротком ходе много раз в секунду. Ни один материал не справляется со всеми этими требованиями в полной мере, поэтому большинство уплотнений ударных поршней состоит из нескольких компонентов. В этой статье объясняется, из каких материалов изготавливаются такие уплотнения, какой вклад вносит каждый из них и как компромиссы между свойствами влияют на поведение уплотнения в эксплуатации. Цифры, приведённые ниже, взяты из опубликованных инженерных исследований, перечисленных в конце; большинство из них получены при испытаниях образцов или в других применениях, поэтому они демонстрируют тенденции и не должны рассматриваться как оценки конкретного уплотнения.
Из чего изготавливается уплотнение ударного поршня горного перфоратора?
Опубликованные конструкции уплотнительных устройств для гидравлических ударных аппаратов, как правило, описывают двухкомпонентную конструкцию [1]. Внутреннее кольцо, контактирующее с поршнем, изготовлено из твёрдого пластика на основе тефлона, то есть материала типа ПТФЭ. Вокруг него расположён эластомерный элемент, обеспечивающий уплотнение против корпуса и прижимающий внутреннее кольцо к поршню. В качестве эластомера может применяться нитрил (NBR), гидрогенизированный нитрил (HNBR) или фторкаучук (FKM), в зависимости от типа масла и температуры. Некоторые модели отбойных молотков вместо этого используют однослойное уплотнение с рабочей кромкой, чаще всего из полиуретана (PU). Какая именно конструкция используется в вашем отбойном молотке, зависит от модели и производителя.
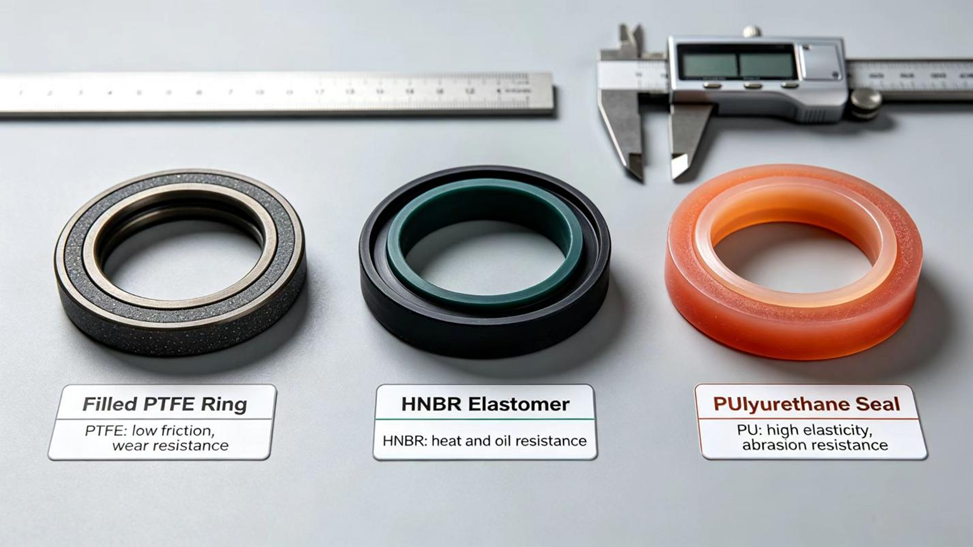
Каждая деталь выполняет свою функцию, поэтому их выбирают по отдельности. Пластиковое кольцо подбирают с учётом скольжения и износостойкости. Эластомер выбирают исходя из эластичности, стойкости к маслу и нагреву, а также стоимости. Аналогичное разделение наблюдается при выборе резиновых уплотнительных элементов: NBR обладает маслостойкостью, умеренной эластичностью и низкой стоимостью и подходит для обычных температур масла, тогда как FKM устойчив к высоким и низким температурам и химическому воздействию, но при этом более твёрдый, менее эластичный и дороже [2].
Почему выбор материала имеет такое большое значение в ударном устройстве?
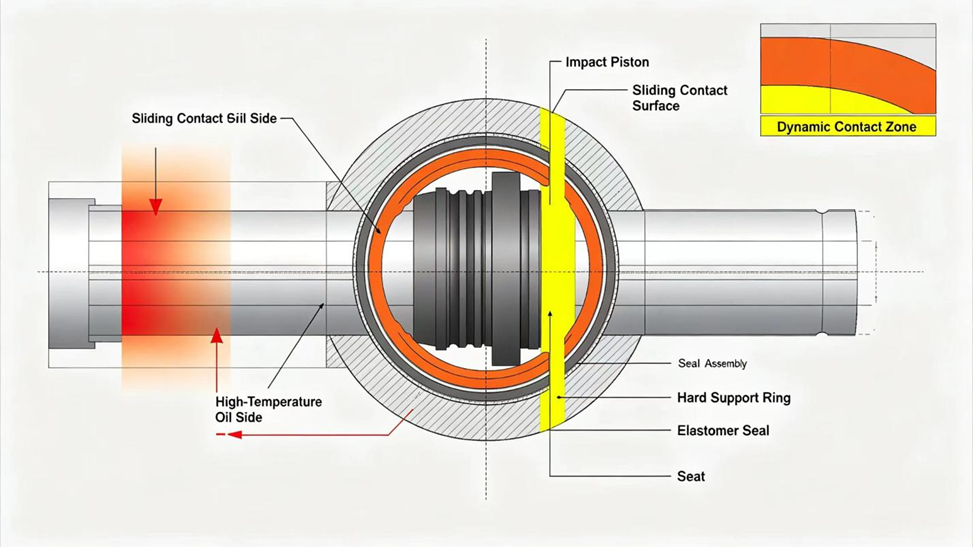
На уплотнение одновременно действуют три фактора. Первый — температура: масло в работающем буровом инструменте значительно теплее окружающей среды, а трение в зоне контакта дополнительно выделяет тепло. Второй — нагрузка: давление на уплотнении носит пульсирующий, а не постоянный характер. В одном из прототипов, рассчитанном на рабочее давление 18 МПа, измеренное давление в первичной буферной камере имело кратковременные пики порядка 40 МПа поверх рабочего уровня 18–20 МПа [3]; следовательно, материал должен выдерживать кратковременные нагрузки, существенно превышающие номинальное давление. Третий — скорость скольжения: поршень движется относительно поверхности уплотнения всё время, пока буровой инструмент находится в работе.
Тепло, выделяемое при скольжении в зоне контакта, можно оценить по коэффициенту трения μ, давлению контакта pc и скорости скольжения v. Тепловая мощность, приходящаяся на единицу площади контакта, определяется как:
q = μ · pc · v (1)
Из этого выражения непосредственно следуют три рычага. Снижение трения (использование более подходящего материала для кольца) пропорционально снижает величину q. Снижение контактного давления (более мягкое предварительное натяжение эластомера) также снижает q, но лишь до минимального давления, необходимого для обеспечения герметичности. При этом величина q возрастает с увеличением скорости поршня — параметра, который конструктор не может выбирать самостоятельно. Именно поэтому на скользящей поверхности применяется материал с низким коэффициентом трения, а эластомер за ним не должен прижимать кольцо сильнее, чем это необходимо.
Материал, неподходящий для данной комбинации условий, проявляет свои недостатки очевидным образом: уплотнительная кромка упрочняется и растрескивается под действием тепла, пластиковое кольцо быстро изнашивается, эластомер набухает в масле или мягкая кромка выдавливается в зазор при пике давления.
Почему уплотнительное кольцо, контактирующее с поршнем, изготавливают из ПТФЭ?
У ПТФЭ очень низкий коэффициент трения, он выдерживает более высокие температуры по сравнению с большинством резиновых компаундов и устойчив к химическому воздействию гидравлических масел. В обзоре по трибологии ПТФЭ, опубликованном в 2026 году, эти свойства объясняются его молекулярной структурой [4]. Очень прочная связь C–F обеспечивает химическую стабильность. Атомы фтора окружают углеродный каркас в виде спирали, что приводит к очень низкой поверхностной энергии и слабым межцепочечным силам. В результате цепи легко скользят друг по другу под действием сдвига — именно это и является причиной низкого трения. В том же обзоре указан устойчивый диапазон физических свойств ПТФЭ от −250 до 260 °C — диапазон, значительно превышающий аналогичные показатели любых резиновых компаундов.
В том же обзоре описывается износ ПТФЭ. Трение определяется скольжением макромолекулярных цепей и тонкой передаточной пленкой ПТФЭ, которая образуется на сопрягаемой поверхности. Износ в основном адгезионный, причем усталостный компонент играет меньшую роль; скорость износа регулируется образованием и разрушением передаточной пленки. Отсюда вытекают два практических следствия. Более гладкая противоположная поверхность способствует формированию пленки и снижает износ, а более шероховатая — оказывает противоположное влияние. Кроме того, в диапазоне температур от −100 до 100 °C обзор отмечает, что ползучесть может приводить к росту скорости износа даже при одновременном снижении коэффициента трения, поэтому низкое значение коэффициента трения само по себе не гарантирует долговечность кольца из ПТФЭ.
У ПТФЭ также имеются ограничения в этой роли. У него практически отсутствует эластическая память, поэтому он не способен самостоятельно прижиматься к поршню по мере износа контакта. Кроме того, под длительной нагрузкой ПТФЭ медленно деформируется — такое поведение называется ползучестью. Оба этих ограничения учитываются при проектировании: эластомерный элемент обеспечивает предварительное усилие, а наполнители, добавленные в ПТФЭ, снижают ползучесть и износ.
Что добавляют наполнители в ПТФЭ?
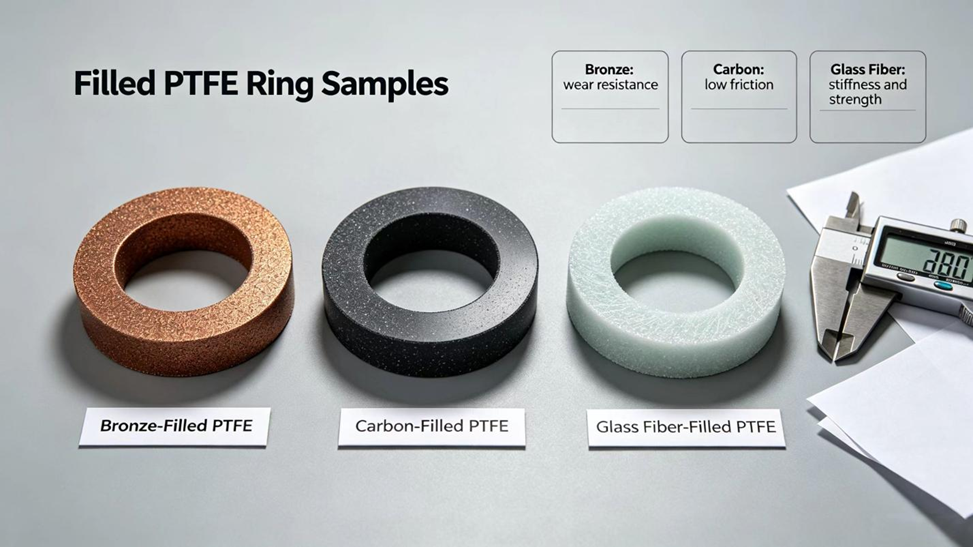
Ненаполненный ПТФЭ изнашивается слишком быстро для динамического уплотнения высокой нагрузки, поэтому его обычно смешивают с наполнителем. Распространённые наполнители — бронза, углерод, графит и стекловолокно, иногда в комбинации. В общих чертах наполнители повышают стойкость к износу и ползучести. Износ обычно выражают как удельную скорость износа — объём потери на единицу нагрузки и длины скольжения:
k = ΔV / (F · s) (2)
Здесь ΔV — объём потери в мм³, F — нормальная нагрузка в Н, s — длина пути скольжения в м, следовательно, k выражается в мм³/(Н·м). Опубликованные испытания показывают, насколько наполнитель может изменить значение k:
- В испытании на возвратно-поступательное движение (нагрузка 50 Н, частота 5 Гц, продолжительность 30 минут, контртело из нержавеющей стали марки 316) удельная скорость износа чистого ПТФЭ составила 1,05 × 10⁻⁴ мм³/(Н·м). При добавлении 5 % углеродных нановолокон она снизилась до 2,7 × 10⁻⁵, а при добавлении 5 % углеродных нановолокон и 10 % графена — до 4,7 × 10⁻⁶, то есть примерно на 96 % ниже, чем у чистого ПТФЭ [5].
- В обзоре композитов на основе ПТФЭ сообщается, что добавление 25 % графита по объёму снижает коэффициент трения до 0,19 и уменьшает объёмный износ на два порядка величины; смесь коротких углеродных волокон двух разных длин снижает удельную скорость износа более чем на 90 % [4].
- В том же обзоре описывается композит на основе полиимида/ПТФЭ с содержанием 20 % полиимида, у которого коэффициент трения снижается до 0,18, объёмный износ — до 4/1000 от значения для чистого ПТФЭ, а ползучесть — на 62,6 % [4].
- В молекулярно-динамическом исследовании установлено, что добавление 5 % углеродных нанотрубок, а затем 10 % полиимида к ПТФЭ снижает рассчитанный коэффициент трения на 6,7 % и скорость износа — на 11,6 % по сравнению с композитом, содержащим только нанотрубки [6]. Это результат моделирования, а не лабораторного испытания.
Эти цифры относятся к образцам, испытанным в лаборатории против стального штыря, а не к готовым уплотнительным кольцам на поршне; они получены с использованием наполнителей (нановолокон, графена, нанотрубок), которые необязательно совпадают с теми, что применяются в коммерческих уплотнительных компаундах. Они показывают, что тип наполнителя и его содержание могут изменить износ на порядок величины или более. Выбор наполнителя также влияет на вторичные свойства: бронза, как правило, обеспечивает высокую стойкость к износу и нагрузке, но снижает химическую стойкость; углерод сохраняет химическую стойкость близкой к ненаполненному ПТФЭ; графит снижает коэффициент трения; стекловолокно повышает твёрдость, но может быть более абразивным по отношению к сопрягаемой поверхности.
Точный состав и доля наполнителя определяются производителем для каждого уплотнения и обычно не видны снаружи. Именно это — одна из причин, по которой два уплотнения из ПТФЭ одинакового размера и профиля могут демонстрировать различную работоспособность.
Из чего состоит эластомерный элемент и почему это имеет значение?
Эластомер за кольцом из ПТФЭ выполняет две функции: обеспечивает эластичное предварительное натяжение, удерживающее кольцо в контакте с поршнем, и обеспечивает статическое уплотнение против корпуса. Поскольку кольцо из ПТФЭ выдерживает более высокие температуры, чем резина, именно эластомер зачастую определяет температурный предел уплотнения.
- NBR — универсальный материал для минеральных гидравлических масел; верхний предел непрерывного применения обычно составляет около 100–120 °C в зависимости от состава.
- HNBR сохраняет маслостойкость NBR и дополнительно повышает термостойкость и стойкость к старению; верхний предел обычно составляет около 150 °C. Этот материал часто выбирают при высокой рабочей температуре масла.
- FKM обладает наивысшей термостойкостью среди трёх указанных материалов — верхний предел обычно достигает примерно 200 °C, а также демонстрирует более широкую химическую стойкость, однако стоит дороже и менее гибок при низких температурах.
Это общие показатели. Предел для конкретного уплотнения зависит от состава компаунда и от локальной температуры на кромке, которая может быть выше температуры основного объёма масла.
Причина того, что HNBR превосходит NBR в горячем масле, носит химический характер. В цепях NBR присутствуют ненасыщенные углерод–углеродные двойные связи, подверженные окислению и воздействию озона, что ухудшает его стабильность и поведение при старении. Гидрогенизация цепи превращает большинство таких двойных связей в насыщенные, обеспечивая HNBR высокостепенно насыщенную основу, сохраняющую маслостойкость и износостойкость NBR и одновременно добавляющую термостойкость, химическую и окислительную стойкость [7]. В обзоре 2026 года сообщается, что современные гидрогенизационные катализаторы обеспечивают степень гидрогенизации свыше 90 %, а в некоторых случаях — свыше 99 % [7]. Наполненные компаунды HNBR в этом обзоре подвергались испытаниям на старение при 125 °C в течение 7 дней и при 160 °C в течение 20 дней, что даёт представление о диапазоне температур, в котором оценивается HNBR, хотя результаты испытаний зависят от типа наполнителя.
Старение ускоряется с ростом температуры приблизительно по экспоненциальному закону. Соотношение Аррениуса, широко используемое для описания термически обусловленной деградации, выражает это следующим образом:
r = A · exp ( − Ea / R T ) (3)
Здесь r — скорость деградации, A — константа, Ea — энергия активации, R — газовая постоянная, а T — абсолютная температура. Практический смысл заключается в том, что незначительное повышение температуры в области кромки сокращает срок службы эластомера значительно сильнее, чем это предполагалось бы пропорциональным изменением; именно поэтому локальная температура в зоне уплотнения имеет большее значение, чем температура резервуара.
Жёсткость эластомера также имеет значение, поскольку она определяет предварительную нагрузку на кольцо из ПТФЭ. Для резиновых композиций с твёрдостью в диапазоне от 65 до 85 IRHD регрессионная зависимость, полученная в ходе исследования методом конечных элементов, связывает модуль упругости E (МПа) с твёрдостью Hr [8]:
lg E = 0.0198 Hr − 0.5432 (4)
Каждые 10 пунктов по шкале IRHD увеличивают модуль в 10^0,198 раза, то есть примерно в 1,58 раза. Следовательно, состав с твёрдостью на 10 пунктов выше примерно на 58 % жёстче, поэтому даже незначительное изменение твёрдости оказывает большее влияние на предварительную нагрузку, чем можно было бы ожидать. Именно поэтому при замене эластомера необходимо использовать состав, идентичный оригинальному, а не просто «примерно такой же по твёрдости».
Где применяется полиуретан?
Полиуретан известен высокой стойкостью к истиранию и разрыву — обычно выше, чем у обычной резины, — а также хорошей прочностью под нагрузкой. Его используют в некоторых уплотнениях поршней и штоков гидравлического оборудования, в том числе в ударных применениях. Основное ограничение — более низкая температура непрерывного применения по сравнению с HNBR или FKM; поэтому он лучше подходит для буров, где температура масла остаётся умеренной, а главными проблемами являются загрязнение или истирание.
ПУ не следует выбирать только потому, что в технической документации оно выглядит более прочным. При уплотнении ударного типа первым вопросом является то, остаётся ли температура масла на кромке в пределах допустимой для данного состава ПУ. В исследованиях, использованных при подготовке данной статьи, ПУ не рассматривается, поэтому здесь не приводятся числовые ограничения; надёжным источником информации являются технические данные конкретного состава.
Как эти материалы сравниваются друг с другом?
В таблице ниже обобщены типичные функции и основные ограничения каждого из рассмотренных выше материалов. Фактические характеристики зависят от конкретного состава и производителя.
Материал |
Типичная функция в уплотнении |
Основная прочность |
Основное ограничение |
Наполненного ПТФЭ |
Твёрдое кольцо, скользящее в контакте с поршнем |
Низкое трение; термо- и химическая стойкость |
Отсутствие эластической памяти; ползучесть без наполнителя |
NBR |
Эластомерный энергизатор или уплотнение корпуса |
Хорошая стойкость к минеральным маслам; умеренная стоимость |
Более низкий температурный предел |
HNBR |
Эластомерный энергизатор для условий повышенной температуры |
Лучшая термостойкость и стойкость к старению по сравнению с NBR |
Более высокая стоимость по сравнению с NBR |
FKM |
Эластомерный усилитель, высокая температура |
Наивысшая термостойкость и химическая стойкость |
Стоимость; более жёсткий при низких температурах |
Полиуретан |
Уплотнение с одинарной рабочей кромкой из одного материала в некоторых конструкциях |
Износостойкость и устойчивость к разрывам |
Более низкий температурный предел |
Как тип масла и температура влияют на выбор материала?
Гидравлическое масло в горном перфораторе обычно представляет собой минеральное масло, и материалы NBR, HNBR, FKM, PU и PTFE совместимы с ним при типичном применении. Если перфоратор работает на огнестойкой или синтетической жидкости, совместимость каждого материала должна быть проверена отдельно, поскольку уплотнение, отлично работающее в минеральном масле, может набухать или деградировать в другой жидкости.
Совместимость проверяется методом погружения. Образец уплотнения взвешивают в воздухе и в воде до и после выдержки в масле (типичный тест проводится при 100 °C в течение 72 часов), а изменение объёма рассчитывают по методике, указанной в китайском стандарте GB/T 1690:
δV = [ ( m3 − m4 ) − ( m1 − m2 ) ] / ( m1 − m2 ) × 100 % (5)
В этом выражении m₁ и m₂ — масса образца в воздухе и в воде до погружения, а m₃ и m₄ — те же массы после погружения. Положительное значение ΔV означает набухание резины, а отрицательное — её усадку, что обычно указывает на вымывание части пластификатора из резины. Оба явления могут привести к утечке.
Опубликованный тест демонстрирует важность этого фактора [9]. Уплотнительные кольца из фторкаучука (FKM) погружали при 100 °C на 72 часа в три гидравлические жидкости, используемые в подвеске бронированного транспортного средства, а также в их смесях. Во всех случаях наблюдалась усадка в диапазоне от −4,9 % до −19,1 %; худшие значения превышали предел в 4 %, установленный соответствующим китайским стандартом, поэтому авторы рекомендовали использовать нитрильный каучук (NBR) для этой задачи. Эти жидкости не являются маслами для горных буровых установок, поэтому полученные цифры не означают, что FKM непригоден для бурового оборудования. Они показывают лишь, что материал, обладающий в целом высокой химической стойкостью, может оказаться плохо совместимым с конкретной жидкостью.
То же самое относится и к смешиванию масел. В обзоре испытаний совместимости масел [10] отмечается, что при смешивании двух гидравлических масел присадки могут вступать во взаимодействие и образовывать осадки, которые забивают фильтры и узкие проходные каналы клапанов; в описанных испытаниях масла смешивались в соотношениях 1:9, 5:5 и 9:1 и выдерживались при температуре 65 °C в течение 168 часов. Если масло в буровом станке доливается маслом другого бренда, это оказывает влияние как на уплотнение, так и на гидравлическую систему.
Температура оказывает два типа воздействия. В жарком климате или при длительном цикле работы первым достигает предела эластомер, что заставляет конструкторов отдавать предпочтение материалам HNBR или FKM. При низких температурах жёсткий материал может замедлять реакцию уплотнения на движение поршня до тех пор, пока масло не прогреется; в этом аспекте NBR и HNBR, как правило, имеют преимущество перед FKM и некоторыми марками PU.
Как взаимодействует поверхность поршня с материалом уплотнения?
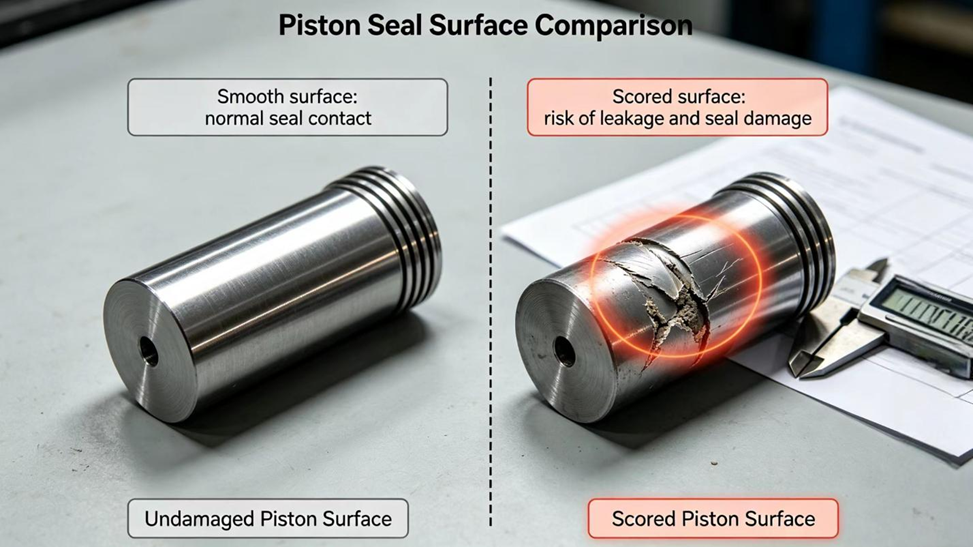
Уплотнение и поршень изнашиваются как пара. Твёрдый наполнитель, например бронза или стекловолокно, повышает собственную износостойкость уплотнения, но одновременно предъявляет повышенные требования к контрповерхности — поршню: он должен быть достаточно твёрдым и гладким, чтобы наполнитель не полировал и не царапал его. Поршень с царапинами быстро изнашивает любое уплотнение, независимо от материала.
Литература по ПТФЭ подтверждает это. Как отмечено выше, более гладкая сопрягаемая поверхность способствует формированию переходной плёнки и снижает износ, тогда как шероховатая поверхность его повышает [4]. В одном исследовании контрповерхностей чистый ПТФЭ показал наибольший износ при взаимодействии с твёрдым покрытием WC-10Co-4Cr, тогда как полимерные/ПТФЭ-композиты имели меньший износ по сравнению с чистым ПТФЭ при контакте с хромированным покрытием, а снижение шероховатости хромового покрытия привело к снижению износа [4]. Сам коэффициент трения практически не менялся в зависимости от контрповерхности, однако механизм износа изменился.
Поэтому при преждевременном выходе уплотнения из строя его следует исследовать совместно с поршнем. Если поверхность поршня повреждена, замена только материала уплотнения вряд ли устранит проблему.
Как определить материал существующего уплотнения?
Цвет и тактильные ощущения не являются надёжными способами идентификации компаунда уплотнения, поскольку цвет не стандартизирован, а наполнители изменяют внешний вид ПТФЭ. Надёжными источниками информации являются каталог запасных частей производителя бурового оборудования, в котором обычно указаны требуемые материалы по номеру детали, а также письменное подтверждение от поставщика о марке материала.
Если исходная спецификация недоступна, поставщик, знакомый с моделью бурового оборудования, как правило, может определить конструкцию по номеру детали или по образцу вышедшего из строя уплотнения. Запросите информацию о материале каждого компонента — твёрдого кольца и эластомера — по отдельности, поскольку они подбираются независимо друг от друга.
Источники технической информации, использованные при подготовке данной статьи:
- Li Chuan, Yan Tianjun, Li Tiehui. Уплотнение ударного поршня и ступенчатое уплотнение гидравлических отбойных молотков. Rock Drilling Machinery & Pneumatic Tools, 2003, (3): 8–12. (На китайском языке)
- Цинь Шуай, Чэн Пин, Ван Шиду. Структурное оптимизационное проектирование резиновых компонентов в уплотнительных устройствах механического оборудования. China Tire Resources Comprehensive Utilization, 2026, (8). (На китайском языке)
- Ван Цзяньсэнь, Ян Гуаншэн, Люй Шаоцзюнь, Фэн Хуай, Вэнь Юнцзян. Анализ явления избыточного давления в первичной буферной камере гидравлического горного отбойного молотка с двухкамерным управлением. Chinese Hydraulics & Pneumatics, 2026, 50(7): 57–67. (На китайском языке)
- Цао Сяоюй, Чжан Сюй, Дан Энь, Луань Су, Хао Цзяньсюй, Го Чэньхуэй, Юй Сяоцзин, Чжао Кан. Современные достижения исследований антифрикционных свойств политетрафторэтиленовых материалов. Polymer Materials Science & Engineering, 2026, опубликовано онлайн первым. DOI: 10.16865/j.cnki.1000-7555.2026.0127. (На китайском языке)
- Ань Лихуэй, Мяо Сюэмэй, Лю Хао, Ян Сун, Су Юйцзе, Вэй Шицзе. Синергетическая модификация ПТФЭ графеном и углеродным нановолокном: трибологические свойства и механизм динамической теплопроводности/электропроводности. Tribology, 2026, опубликовано онлайн впервые. (На китайском языке)
- Ван Шуай, Гэ Чжэнхао, Ван Чаобао, Чжан Сяолян, Ван Хаоюй. Молекулярно-динамический анализ трения и износа ПИ и ПТФЭ, наполненных УНТ. Plastics Science and Technology, 2025, (10): 30–33. (На китайском языке)
- Чжан Ся, Гао Чжисин, У Шуцзюнь, Сюй Хуэйжэнь, Шан Цюньминь, Ван Фушань. Обзор исследований по получению, упрочняющим наполнителям и применению водородированного нитрил-бутадиенового каучука. Petrochemical Technology, 2026, 55(4): 611–623. (На китайском языке)
- Лу Юньцзян, Хуан Лэ, Дай Чанхао. Анализ сопротивления экструзии О-кольцо на основе Marc. Chinese Hydraulics & Pneumatics, 2020, (3): 84–89. (На китайском языке)
- Фэн Дунлян, Чжао Нин, Чан Фэн, Цай Вэньбинь, Ван Юнли, Ян Синь — Экспериментальное исследование совместимости уплотнительного кольца из фторкаучука и гидравлических масел. «Инженерная смазка», 2018 г., т. 43, № 5, с. 111–114. (На китайском языке)
- Чжан Вэньтянь, Ху Чунлин, Ван Цзяньхуа, Шан Пэйхуа, Ма Гуолян — Анализ методов испытаний на совместимость гидравлического масла и турбинного масла. «Смазочное масло», 2023 г., т. 38, № 4, с. 55–59. (На китайском языке)
Содержание
- Из чего изготавливается уплотнение ударного поршня горного перфоратора?
- Почему выбор материала имеет такое большое значение в ударном устройстве?
- Почему уплотнительное кольцо, контактирующее с поршнем, изготавливают из ПТФЭ?
- Что добавляют наполнители в ПТФЭ?
- Из чего состоит эластомерный элемент и почему это имеет значение?
- Где применяется полиуретан?
- Как эти материалы сравниваются друг с другом?
- Как тип масла и температура влияют на выбор материала?
- Как взаимодействует поверхность поршня с материалом уплотнения?
- Как определить материал существующего уплотнения?


