

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

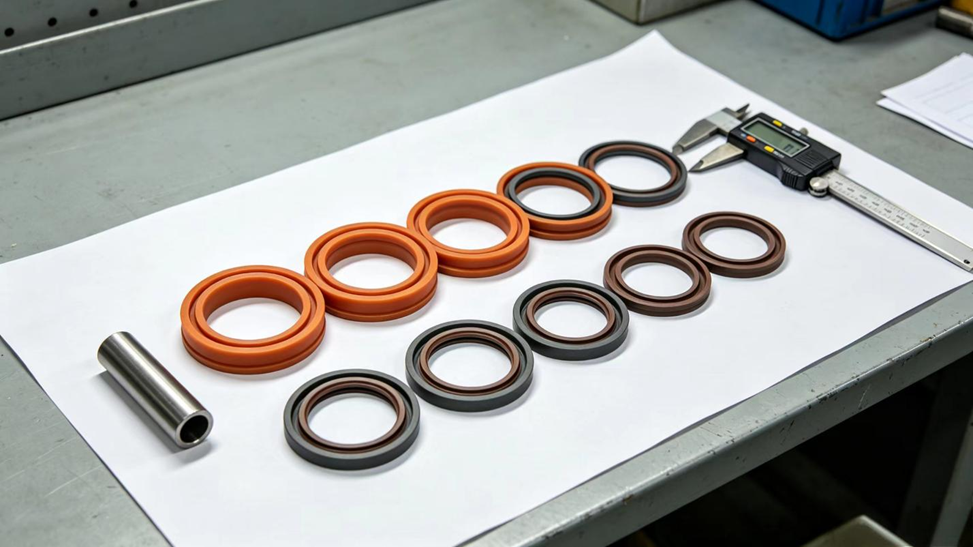
Vòng đệm hỗ trợ là một vòng cứng nhỏ đặt bên cạnh gioăng và thực hiện một nhiệm vụ duy nhất: giữ cho gioăng không bị đẩy vào khe hở khi áp suất tăng lên. Vòng này dễ bị bỏ qua trong bộ kit gioăng bộ Kít Chống Rò Rỉ vì nó không tạo ra bất kỳ lớp kín nào tự thân. Tuy nhiên, khi nó bị thiếu, mòn hoặc lắp sai mặt, thì lớp kín mà nó bảo vệ thường là bộ phận bị hỏng. Bài viết này giải thích chức năng của vòng đệm hỗ trợ, lý do tại sao hiện tượng ép lồi (extrusion) lại là rủi ro lớn trong gioăng phớt máy khoan đá, cách nhận biết sự cố và những điểm cần kiểm tra trước khi đặt hàng thay thế. Các con số được trích dẫn bên dưới xuất phát từ các nghiên cứu kỹ thuật đã công bố, danh sách chi tiết được nêu ở cuối bài.
Vòng đệm hỗ trợ trong bộ gioăng phớt máy khoan đá là gì?
Vòng đệm hỗ trợ, còn gọi là vòng chống ép lồi, là một vòng làm từ vật liệu cứng hơn gioăng phớt mà nó hỗ trợ. Nó được lắp vào cùng rãnh với gioăng phớt, ở phía đối diện với hướng tác động của áp lực, nhằm lấp đầy khe hở giữa các chi tiết kim loại — nơi mà gioăng phớt có thể bị đẩy vào nếu không có vòng này. Trong danh mục sản phẩm, nó cũng có thể được gọi là back-up ring, backing ring hoặc support ring. Tên cuối cùng đôi khi được dùng cho các bộ phận khác như vòng định hướng hoặc vòng chịu mài mòn, vì vậy hãy kiểm tra chức năng thực tế của bộ phận chứ không chỉ dựa vào tên gọi.
Trên máy khoan đá, các vòng đệm phụ trợ được sử dụng cùng với O-rings và phớt piston hoặc phớt trục trong bộ phận va đập cũng như trong các xi-lanh thủy lực của máy khoan và giàn khoan. Việc một máy khoan cụ thể có sử dụng chúng hay không, và sử dụng ở vị trí nào, phụ thuộc vào mẫu mã; do đó, sơ đồ chi tiết của thiết bị bạn là tài liệu tham khảo.
Hiện tượng nén lồi phớt là gì và nó xảy ra như thế nào?
Mọi phớt động đều phải làm việc trên một khe hở nhỏ giữa hai chi tiết kim loại, ví dụ như giữa piston và lòng xilanh. Khi áp suất chất lỏng cao, vật liệu phớt bị đẩy về phía bên có áp suất thấp hơn. Vật liệu mềm sẽ chảy vào khe hở này. Hiện tượng này gọi là nén lồi. Khi một phần phớt đã nằm trong khe hở, các bề mặt chuyển động sẽ kẹp và xé rách phần đó, gây hư hại — thường được mô tả là hiện tượng gặm mòn: từng mảnh nhỏ bị bong ra khỏi mép phớt trong mỗi chu kỳ áp suất.
Ba yếu tố làm tăng khả năng bị ép lồi: áp suất cao hơn, khe hở lớn hơn và vật liệu gioăng mềm hơn. Nhiệt độ cao hơn cũng góp phần gây ra hiện tượng này vì hầu hết các loại vật liệu gioăng đều trở nên mềm hơn khi nóng lên. Các nghiên cứu phần tử hữu hạn đã định lượng ba yếu tố đầu tiên. Trong một nghiên cứu về gioăng cao su Vòng chữ O không có vòng chống ép lồi [1], trường hợp cơ sở sử dụng gioăng hình khuyên (O-ring) kích thước 80 × 3,55 mm, độ cứng 75 IRHD, ở áp suất 16 MPa, với khe hở 0,2 mm và độ nén ban đầu 20%, bị ép lồi vào khe hở một đoạn 0,166 mm. Việc thay đổi từng yếu tố một cho kết quả như sau:
- Độ cứng từ 65 lên 85 IRHD: chiều dài bị ép lồi giảm từ 0,291 mm xuống còn 0,086 mm.
- Áp suất từ 8 lên 24 MPa: chiều dài bị ép lồi tăng gần theo đường thẳng, từ 0,048 mm lên 0,271 mm.
- Khe hở từ 0,10 lên 0,30 mm: chiều dài bị ép lồi tăng từ 0,102 mm lên 0,258 mm.
- Đường kính mặt cắt ngang từ 1,8 lên 7 mm: chiều dài bị ép lồi giảm từ 0,220 mm xuống 0,126 mm.
- Độ nén ban đầu từ 12% lên 28%: chiều dài bị ép lồi gần như không thay đổi, dao động trong khoảng từ 0,166 mm đến 0,168 mm.
Kết hợp tất cả các kết quả mô phỏng, các tác giả đã thu được một quan hệ thực nghiệm cho chiều dài bị ép lồi L [1]:
L = 0.709 − 0.0115 Hr + 0.0159 p + 1.00 t − 0.057 d + 0.0055 d2 (1)
Ở đây, L tính bằng mm, Hr là độ cứng theo đơn vị IRHD, p là áp suất tính bằng MPa, t là khe hở rãnh tính bằng mm và d là đường kính tiết diện ngang của gioăng chữ O tính bằng mm. Mối quan hệ này có hệ số tương quan R² bằng 0.9786; giá trị L âm nghĩa là không xảy ra hiện tượng ép lồi. Khi đọc theo độ nhạy, mỗi MPa tăng thêm làm tăng khoảng 0.016 mm chiều dài ép lồi, mỗi 0.1 mm tăng thêm của khe hở làm tăng khoảng 0.1 mm, và mỗi điểm tăng thêm của độ cứng làm giảm khoảng 0.012 mm. Khe hở là yếu tố ảnh hưởng mạnh nhất. Quan hệ này được rút ra từ các mô phỏng đối với gioăng chữ O trong dải: độ cứng từ 65 đến 85 IRHD, áp suất từ 8 đến 24 MPa và khe hở từ 0.1 đến 0.3 mm; do đó, nó chỉ thể hiện xu hướng chung chứ không phải quy tắc thiết kế dành riêng cho gioăng khoan đá.
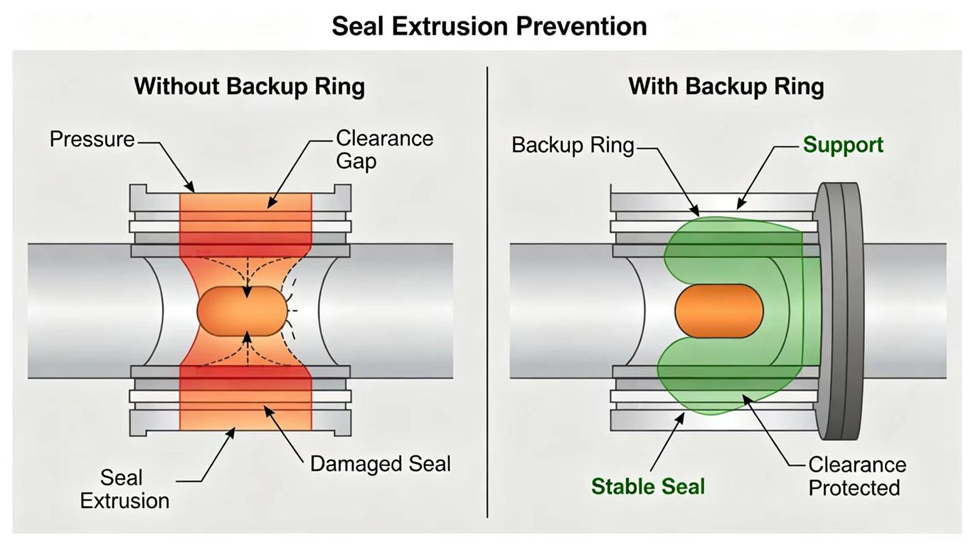
Vòng chống ép lồi hoạt động như thế nào để ngăn chặn hiện tượng ép lồi?
Hướng dẫn dành cho nhà cung cấp về thiết kế gioăng liệt kê ba cách xử lý hiện tượng tràn ra ngoài (extrusion). Cách thứ nhất là giảm khe hở, điều này thường đồng nghĩa với việc áp dụng dung sai chế tạo chặt hơn và chi phí cao hơn. Cách thứ hai là sử dụng vật liệu gioăng cứng hơn, nhưng phương án này thường bị giới hạn bởi các loại vật liệu sẵn có và có thể làm giảm hiệu quả kín ở áp suất thấp. Cách thứ ba là lắp thêm vòng chống tràn (backup ring), đây thường được xem là lựa chọn khả thi nhất.
Vòng chống tràn hoạt động được là do độ cứng của nó lớn hơn độ cứng của gioăng, nhờ đó nó có khả năng chống lại việc bị đẩy vào khe hở. Vòng này lấp đầy khoảng không giữa gioăng và khe hở, từ đó làm giảm kích thước khe hở hiệu dụng mà gioăng mềm hơn có thể tiếp cận. Bản thân gioăng vẫn giữ được độ mềm và độ linh hoạt cần thiết để đảm bảo kín ở áp suất thấp, trong khi vòng chống tràn đảm nhận vai trò chịu áp lực tại mép khe hở.
Các kết quả mô phỏng nêu trên cho thấy lý do vì sao cả ba phương án đều hiệu quả. Trong mối quan hệ này, số hạng khe hở có hệ số là 1,00 mm biến dạng chảy ra ứng với mỗi mm khe hở, trong khi độ cứng chỉ có hệ số 0,0115 mm trên mỗi điểm; do đó, giảm khe hở đi 0,1 mm mang lại hiệu quả tương đương việc tăng độ cứng cao su khoảng chín điểm. Một vòng đỡ thực chất làm khép kín khe hở, bởi vì lúc này phần đệm kín mềm phải chảy vào một không gian bị giới hạn bởi một vòng cứng hơn nhiều. Độ cứng của bản thân cao su chỉ tăng vừa phải theo độ cứng. Đối với cùng một nhóm hợp chất, mô-đun đàn hồi E (tính bằng MPa) tuân theo độ cứng Hr (theo thang IRHD) theo công thức [1]:
lg E = 0,0198 Hr − 0,5432 (2)
Công thức này cho giá trị khoảng 5,5 MPa tại 65 IRHD, 7,0 MPa tại 70 IRHD, 8,7 MPa tại 75 IRHD, 11,0 MPa tại 80 IRHD và 13,8 MPa tại 85 IRHD. Các loại nhựa kỹ thuật dùng làm vòng đỡ cứng hơn mọi hợp chất cao su nêu trên rất nhiều lần, nên một vòng mỏng có thể thực hiện được điều mà cao su cứng hơn nhiều cũng không làm nổi.
Tại sao các xung áp suất lại làm tăng nguy cơ biến dạng chảy ra trong máy khoan đá?
Trong một bộ phận khoan va đập, áp suất không ổn định. Áp suất tăng và giảm theo từng cú va đập, và các đỉnh áp suất cao đột ngột có thể xuất hiện khi piston đổi chiều chuyển động. Mỗi đỉnh áp suất này trong chốc lát đẩy phớt hướng về khe hở với lực lớn hơn so với lực do áp suất làm việc trung bình gây ra. Một phớt an toàn ở áp suất trung bình vẫn có thể bị hư hại do các đỉnh áp suất lặp đi lặp lại, bởi vì mỗi đỉnh áp suất đều đẩy thêm một lượng nhỏ vật liệu vào khe hở và mỗi chu kỳ vận hành đều làm tổn thương phớt thêm một chút.
Các nghiên cứu trên những máy khoan đang hoạt động cho thấy độ lớn của các đỉnh áp suất này. Trong mô hình một máy khoan được cấp áp suất 15 MPa, áp suất buồng đạt đỉnh khoảng 25 MPa — tức khoảng 1,7 lần áp suất cấp — khi piston va chạm và khi van điều khiển đổi chiều [2]. Trong một mẫu thử nghiệm được cấp áp suất 18 MPa, áp suất trong buồng giảm chấn sơ cấp ghi nhận các đỉnh áp suất ngắn hạn cỡ 40 MPa, chồng lên mức áp suất làm việc từ 18 đến 20 MPa [3]. Một vòng đệm được chọn dựa trên áp suất trung bình sẽ có kích thước quá nhỏ để chịu đựng được các đỉnh áp suất này.
Cao su phản ứng với các xung như vậy với độ trễ.
W = C10 (I1 − 3) + (J − 1)² / D1 (3)
g(t) = 1 − Σ gi (1 − e^(−t/τi)) (4)
Trong biểu thức đầu tiên, W là mật độ năng lượng biến dạng, I₁ là bất biến biến dạng bậc nhất, J là tỷ số thể tích, và C₁₀ và D₁ là các hằng số vật liệu. Trong biểu thức thứ hai, g(t) là mô-đun thư giãn dưới dạng một phần giá trị ban đầu của nó, còn gi và τi là các hệ số Prony và các thời gian thư giãn. Mô phỏng cho thấy rằng, ở áp suất cao, ứng suất tập trung tại vùng tiếp xúc với thành xi-lanh ở phía áp suất thấp, nơi vòng đệm bị ép lồi ra và rách tại gốc. Trong các giai đoạn tăng áp suất nhanh, bề mặt tiếp xúc trượt và xuất hiện một đỉnh áp suất tiếp xúc thứ cấp ở phía áp suất thấp; cả hai hiệu ứng này đều gia tăng khi biên độ áp suất và tốc độ thay đổi áp suất tăng lên. Ứng suất cũng tiếp tục thay đổi ngay cả sau khi áp suất đã ngừng thay đổi, do độ trễ đàn nhớt [4].
Tần số làm gia tăng hiện tượng này. Với tốc độ va đập 95 lần mỗi giây [5], một phớt kín và vòng chống đẩy của nó trải qua khoảng 340.000 chu kỳ áp suất trong một giờ khoan.
Đây cũng là lý do vì sao các vấn đề liên quan đến hiện tượng ép chảy không nên được xem xét riêng lẻ, tách biệt khỏi phần còn lại của mạch thủy lực. Việc tích điện yếu ở bộ tích năng hoặc đường ống hồi bị hạn chế sẽ làm tăng các đỉnh áp suất, và một vòng đệm chống nén không thể bù đắp đầy đủ cho một mạch đang tạo ra các đỉnh áp suất bất thường.
Vòng đệm chống nén được lắp ở đâu và lắp về phía nào?
Quy tắc chung trong các tài liệu hướng dẫn công bố là vòng đệm chống nén được lắp ở phía có áp suất thấp của phớt chính — tức là phía hướng về khe hở mà phớt có xu hướng bị đẩy vào. Nếu áp suất chỉ tác động theo một chiều, một vòng đệm là đủ. Nếu áp suất tác động theo cả hai chiều — như trên piston hoạt động kép — thì cần lắp một vòng đệm ở mỗi phía. Một hướng dẫn từ nhà cung cấp khuyến nghị sử dụng hai vòng đệm nếu chiều tác động của áp suất không rõ ràng.
Việc lắp thêm một vòng đệm đòi hỏi không gian. Rãnh phải đủ rộng để chứa phớt và một hoặc nhiều vòng đệm, do đó thông thường không thể lắp thêm vòng đệm hỗ trợ vào một rãnh đã được thiết kế mà không tính đến yếu tố này. Số lượng và vị trí chính xác của các vòng đệm dành cho máy khoan của bạn phụ thuộc vào từng mẫu cụ thể; vì vậy, cần tuân theo bộ phớt và sơ đồ chi tiết đi kèm.
Khe hở mà một vòng đệm phải bắc qua bị giới hạn bởi áp suất. Một nguồn tài liệu tham khảo về phớt bước dùng cho máy khoan đá [6] nêu rõ khe hở đường kính tối đa — giá trị này trở nên nhỏ hơn khi áp suất tăng lên. Với đường kính thanh khoan từ 30 đến 36 mm, khe hở là 0,6–0,3 mm ở áp suất đến 20 MPa và 0,3–0,2 mm ở áp suất từ 20 đến 40 MPa; với đường kính từ 38 đến 50 mm, khe hở là 0,8–0,4 mm và 0,4–0,2 mm tương ứng. Trong thiết kế đó, vòng PTFE bước tự thân là một thành phần cứng, còn vòng O đặt phía sau nó không bao giờ tiếp xúc với bề mặt chuyển động. Đây chỉ là các giá trị minh họa cho một loại phớt cụ thể; giới hạn thực tế đối với máy khoan của bạn do nhà sản xuất quy định.
Các loại vòng đệm hỗ trợ chính là gì?
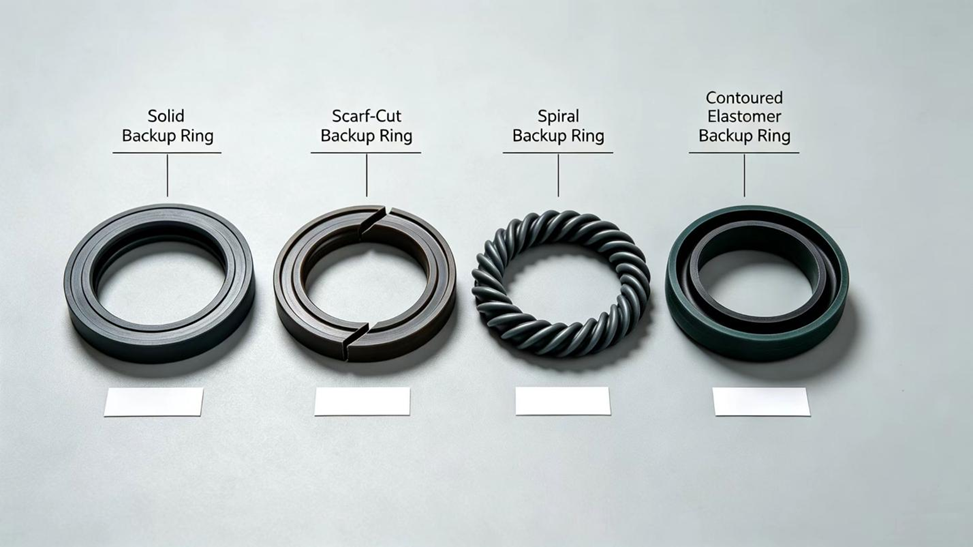
Các vòng đệm phụ trợ được chế tạo dưới nhiều dạng khác nhau, và dạng này ảnh hưởng đến mức độ dễ dàng khi lắp đặt:
- Vòng đặc (không cắt): vòng liên tục không có khe hở, cung cấp khả năng chống đỡ toàn diện nhưng phải giãn ra hoặc nén lại để lắp vào, và dễ lắp nhất trong các rãnh có kích thước lớn.
- Vòng cắt chéo hoặc vòng cắt đôi: được cắt nghiêng dọc theo chu vi, do đó có thể lắp đặt mà không cần giãn, và được sử dụng rộng rãi trong các trường hợp vòng phải lắp qua mặt bích hoặc vào rãnh kín.
- Vòng xoắn ốc: một dải liên tục được cuộn thành hình xoắn ốc, có thể lắp đặt ở đường kính nhỏ và trong các rãnh kín.
- Vòng đàn hồi định hình: vòng cao su được đúc sẵn, thường làm từ acrylonitrile-butadiene (NBR) hoặc fluoroelastomer có độ cứng cao, được tạo hình phù hợp với gioăng O-ring và thường dùng trong điều kiện áp suất thấp.
Làm thế nào để nhận biết một gioăng hoặc vòng đệm phụ trợ đã bị trượt ra ngoài (extrusion)?
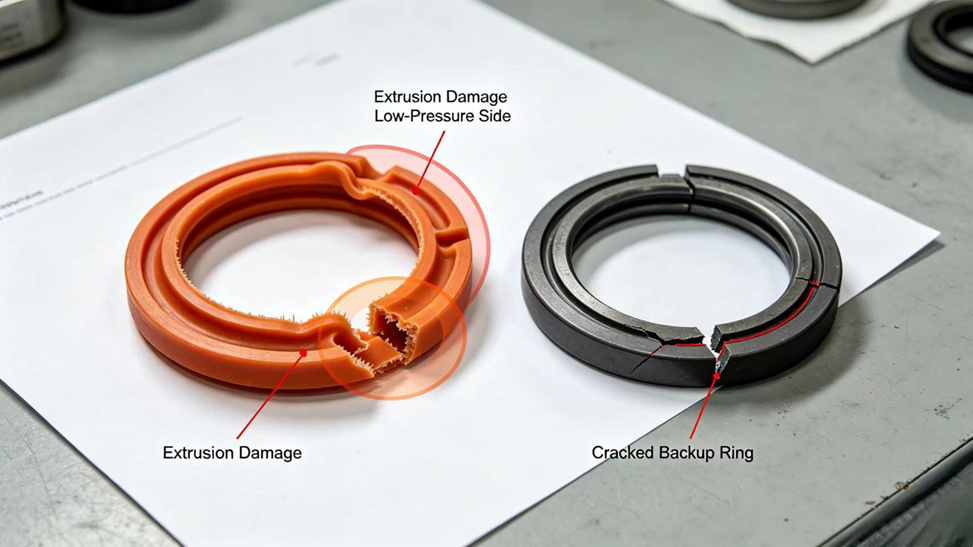
Tổn thương do trượt ra ngoài thường quan sát được khi tháo gioăng. Các dấu hiệu dưới đây gợi ý về hiện tượng trượt ra ngoài, nhưng cần xác minh thêm để loại trừ các nguyên nhân khả dĩ khác.
Quan sát |
Điều này có thể cho thấy |
Kiểm tra tiếp theo |
Các mảnh vụn nhỏ hoặc mép bị xơ rách ở phía áp suất thấp của phớt làm kín |
Vật liệu phớt bị đẩy vào khe hở |
Kiểm tra xem có lắp vòng đỡ hay không và vị trí lắp đặt |
Vòng đỡ bị nứt, vỡ mẻ hoặc mòn thủng |
Các đỉnh áp suất hoặc khe hở vượt quá khả năng chịu đựng của vòng |
Kiểm tra khe hở và các đỉnh áp suất trong mạch |
Phớt và vòng đều bị mài mòn ở phía áp suất cao |
Lắp vòng sai phía hoặc chỉ lắp một vòng trong khi cần hai vòng |
So sánh với sơ đồ chi tiết để xác định hướng tác động của áp suất |
Phớt mới lại hỏng trong thời gian ngắn |
Nguyên nhân gây ép lồi chưa được loại bỏ, ví dụ như lòng xylanh mòn hoặc vòng đệm bị thiếu |
Kiểm tra lòng xylanh, pít-tông và toàn bộ bộ phớt kín |
Vòng đệm bị dẹt hoặc biến dạng |
Quá tải, nhiệt độ cao hoặc vật liệu không phù hợp |
Kiểm tra nhiệt độ dầu và vật liệu làm vòng đệm |
Một phớt bị ép lồi thường có vòng chống đẩy là thành phần bị thiếu hoặc hư hỏng, do đó cần kiểm tra vòng chống đẩy mỗi khi thay phớt.
Nguyên nhân nào khiến vòng chống đẩy hỏng sớm?
Vòng chống đẩy có thể là nguyên nhân hoặc nạn nhân của sự cố. Các điều kiện dưới đây được biết là làm giảm tuổi thọ của nó:
- Các đỉnh áp suất vượt quá mức mà vật liệu và thiết kế của vòng có thể chịu đựng.
- Khe hở lắp ghép đã tăng lên do mài mòn lòng xylanh, pít-tông hoặc bạc dẫn hướng, khiến vòng phải chịu tải lớn hơn khả năng thiết kế của nó.
- Một vật liệu vòng đệm không phù hợp với nhiệt độ dầu, khiến nó trở nên mềm hoặc cứng dần theo thời gian.
- Hư hại do lắp đặt, ví dụ như vòng đệm bị khuyết, xoắn hoặc kẹt trong rãnh.
- Lắp vòng đệm sai phía của phớt hoặc quên lắp vòng đệm khi lắp ráp lại bộ phớt.
Việc lắp đặt cần được chú ý đặc biệt. Một phân tích sự cố khoan đá [7] quy kết phần lớn các sự cố gioăng do chất lượng gioăng kém, hư hại trong quá trình lắp đặt và gia công rãnh không đạt yêu cầu; đồng thời khuyến nghị sử dụng dụng cụ chuyên dụng để lắp gioăng và bạc lót. Một phân tích sự cố của vòng giữ kín làm từ thép lò xo 65Mn [8] cho thấy chỉ một bước lắp ráp đơn thuần cũng có thể làm gãy vòng này. Vòng này là một chi tiết kim loại giữ kín trong cụm pít-tông, chứ không phải vòng chống ép trồi bằng polymer, nhưng bài học rút ra vẫn hoàn toàn áp dụng được. Kìm kẹp vòng chữ C không có chốt chặn đã nén vòng tới đường kính ngoài 10,0–10,5 mm—vượt quá giới hạn đàn hồi của vật liệu—trong khi lực kẹp bằng tay vừa đủ tương ứng với khoảng 10,31–10,35 mm. Vết gãy cũng khởi phát từ một lớp tái đông cứng giòn để lại bởi phương pháp cắt dây, và nhiệt độ tôi lại gần 360 °C đã khiến thép ở trạng thái cứng nhưng giòn. Giải pháp khắc phục bao gồm thay đổi thứ tự quy trình, nâng nhiệt độ tôi lại và sử dụng một đồ gá lắp ráp chuyên dụng.
Bạn Nên Kiểm Tra Những Điều Gì Trước Khi Thay Vòng Đệm Dự Phòng, Và Làm Thế Nào Để Chọn Loại Phù Hợp?
Trước khi đặt hàng, hãy kiểm tra các điểm sau theo thứ tự:
- Xác định chính xác mẫu máy khoan và vị trí cụ thể của phớt và vòng đệm trên sơ đồ phụ tùng, đồng thời ghi chú số lượng vòng đệm được lắp và phía nào được lắp.
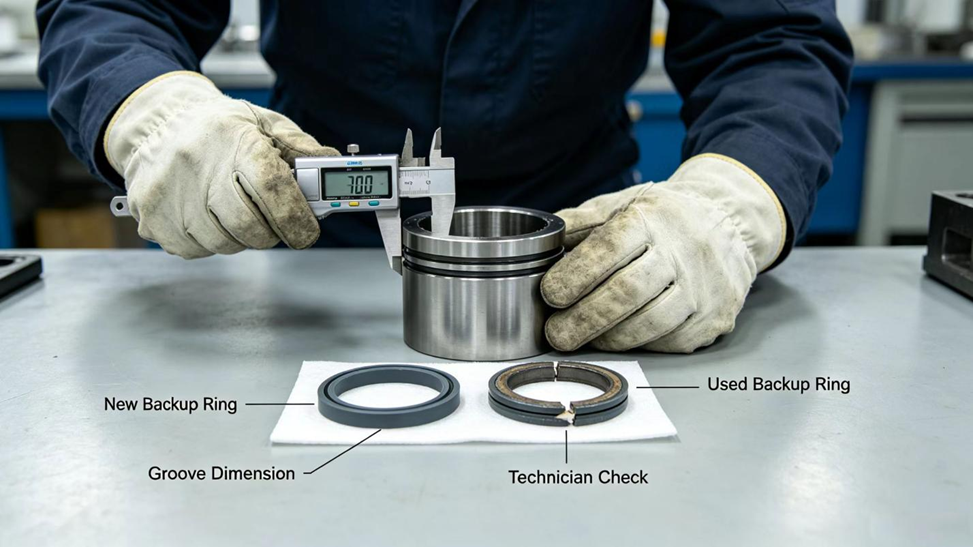
- Kiểm tra vòng đệm và phớt cũ để nhận diện các dạng hư hỏng nêu trong bảng ở trên, và giữ lại chúng để so sánh.
- Kiểm tra rãnh lắp, lỗ khoét và piston xem có dấu hiệu mài mòn làm tăng khe hở hay không, đồng thời so sánh khe hở đo được với giới hạn do nhà sản xuất quy định đối với áp suất làm việc.
- Kiểm tra phía áp suất của mạch thủy lực, bao gồm cả áp suất nạp ban đầu của bộ tích năng, vì các đỉnh áp suất cao có thể làm hỏng ngay cả vòng đệm đúng loại.
- Thực hiện đúng quy trình do nhà sản xuất quy định để mở thiết bị; quy trình này phụ thuộc vào từng mẫu cụ thể và mạch thủy lực phải được xả áp trước tiên.
Khi chọn vòng đệm thay thế, ba yếu tố sau đây là quan trọng:
- Kích thước và hình dáng: vòng đệm phải vừa khít với rãnh lắp và khe hở. Một vòng đệm hơi mỏng sẽ để hở khe hở.
- Vật liệu: Vòng đệm phải đủ cứng để chịu được áp lực và phù hợp với nhiệt độ dầu. Các vật liệu được so sánh trong bài viết kèm theo về vật liệu làm vòng đệm chống đẩy.
- Độ đầy đủ của bộ: Vòng đệm phải tương thích với phớt mà nó hỗ trợ, do đó hãy thay thế đồng thời cả phớt và vòng đệm như một bộ, trừ khi xác nhận rõ ràng rằng phớt chưa bị hư hại.
Bạn có thể tìm mua vòng đệm chống đẩy thay thế đáng tin cậy ở đâu?
Vòng đệm chống đẩy có kích thước nhỏ và trông đơn giản, nhưng loại phù hợp phụ thuộc vào rãnh lắp, khe hở, áp lực và vật liệu. Việc lựa chọn thường bắt đầu từ số phụ tùng gốc (OEM), bản vẽ kỹ thuật hoặc chi tiết đã sử dụng, chứ không dựa trên mô tả chung chung.
Nanjing Hovoo Machinery Technology Co., Ltd, mot nha san xuat vat lieu dam chan den tu Trung Quoc duoc thanh lap nam 2013, san xuat cac bo phan dam chan bang PU, cao su va PTFE, bao gom cac van dam chan piston, van dam chan can, va bo dam chan day du, cung nhu co pham vi san pham danh cho cac may khoan da thuy luc. Cong ty nay cho biet ho cung cap ho tro ky thuat mien phi. Neu ban can xac dinh loai vong dam chan phu hop cho mot bo dam chan, ban co the gui cho nha cung cap: mo hinh may khoan da, so phan tu OEM, kich thuoc ranh va vong dam chan hoac ban ve ky thuat, anh chup cua vong dam chan va vat lieu dam chan cu, cung nhu ap suat lam viec va nhiet do dau, de nha cung cap kiem tra lai loai va vat lieu cua vong dam chan truoc khi dat hang.
Các tài liệu kỹ thuật được tham khảo để viết bài này:
- Lu Yunjiang, Huang Le, Dai Changhao. Phan tich kha nang chong nen ep cua vong O dua tren phan mem Marc. Tap chi Thuy luc va Khhi nen Trung Quoc, nam 2020, so 3: 84–89. (Bang tieng Trung)
- Wang Jiansen, Yan Hongliang, Zhang Xin, Wang Yanjun, Liu Bin, Wei Liejiang. Thiết kế khe hở tối ưu giữa piston va đập và xi-lanh của máy khoan đá thủy lực điều khiển hai buồng. Tạp chí Thủy lực và Khí nén Trung Quốc, 2025, 49(4): 79–91. (Bằng tiếng Trung)
- Wang Jiansen, Yang Guangsheng, Liu Shaojun, Feng Huai, Wen Yongqiang. Phân tích hiện tượng quá áp trong buồng giảm chấn sơ cấp của máy khoan đá thủy lực điều khiển hai buồng. Tạp chí Thủy lực và Khí nén Trung Quốc, 2026, 50(7): 57–67. (Bằng tiếng Trung)
- Yuan Xiaoming, Zheng Ze, Chen Haimin, Li Yongqi, Wang Weiwei, He Shixing. Nghiên cứu mô phỏng về vòng đệm tĩnh kiểu O dưới áp lực xung. Tạp chí Thủy lực, Khí nén và Phớt, 2026, xuất bản trực tuyến trước. (Bằng tiếng Trung)
- Yang Mingming. Nghiên cứu thực nghiệm về hiệu năng va đập của máy khoan đá thủy lực. Quản lý và Bảo trì Thiết bị, 2025, (10). (Bằng tiếng Trung)
- Li Chuan, Yan Tianjun, Li Tiehui. Gioăng piston va đập và gioăng kiểu bậc (Step seal) trên máy khoan đá thủy lực. Tạp chí Máy khoan đá & Dụng cụ khí nén, năm 2003, số 3: trang 8–12. (Bằng tiếng Trung)
- Liu Jiankui, Fu Yuehua, Zhou Shijie. Phân tích và các biện pháp khắc phục sự cố thường gặp của máy khoan đá thủy lực. Máy khoan đá và Dụng cụ khí nén, 2020, (4): 59–61. (Bằng tiếng Trung)
- Han Honggang, Ma Mingming, Yu Kexuan, Xu Huanrui. Nguyên nhân gây nứt và biện pháp kiểm soát vòng giữ gioăng bằng thép lò xo 65Mn. Công nghệ và thiết bị xử lý nhiệt, 2026, 47(3): 74–77. (Bằng tiếng Trung)
Mục Lục
- Vòng đệm hỗ trợ trong bộ gioăng phớt máy khoan đá là gì?
- Hiện tượng nén lồi phớt là gì và nó xảy ra như thế nào?
- Vòng chống ép lồi hoạt động như thế nào để ngăn chặn hiện tượng ép lồi?
- Tại sao các xung áp suất lại làm tăng nguy cơ biến dạng chảy ra trong máy khoan đá?
- Vòng đệm chống nén được lắp ở đâu và lắp về phía nào?
- Các loại vòng đệm hỗ trợ chính là gì?
- Làm thế nào để nhận biết một gioăng hoặc vòng đệm phụ trợ đã bị trượt ra ngoài (extrusion)?
- Nguyên nhân nào khiến vòng chống đẩy hỏng sớm?
- Bạn Nên Kiểm Tra Những Điều Gì Trước Khi Thay Vòng Đệm Dự Phòng, Và Làm Thế Nào Để Chọn Loại Phù Hợp?
- Bạn có thể tìm mua vòng đệm chống đẩy thay thế đáng tin cậy ở đâu?


