

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

Un anneau de soutien est un petit anneau rigide placé à côté d’un joint et ayant une seule fonction : empêcher le joint d’être poussé dans le jeu de dégagement lorsque la pression augmente. Il est facile de le négliger dans un kit de joint parce qu’il n’étanche rien par lui-même. Toutefois, lorsqu’il est absent, usé ou monté du mauvais côté, l’étanchéité qu’il protège échoue généralement. Cet article explique le rôle d’un anneau de soutien, pourquoi l’extrusion constitue un risque majeur dans une perceuse à roche, comment identifier un problème et quoi vérifier avant de commander un remplacement. Les chiffres cités ci-dessous proviennent d’études techniques publiées, listées à la fin.
Qu’est-ce qu’un anneau de soutien dans un jeu d’étanchéité pour perceuse à roche ?
Un anneau de soutien, aussi appelé anneau anti-extrusion, est un anneau fabriqué dans un matériau plus rigide que celui du joint qu’il soutient. Il est installé dans la même rainure que le joint, du côté opposé à la pression, afin de combler l’espace entre les pièces métalliques dans lequel le joint serait autrement poussé. Dans les catalogues, il peut également apparaître sous les dénominations « anneau de soutien », « anneau de renfort » ou « anneau de support ». Ce dernier terme est parfois utilisé pour désigner d’autres composants, tels que des bagues de guidage ou des bagues d’usure ; vérifiez donc toujours la fonction de la pièce et non seulement son nom.
Sur une perceuse à roche, les bagues de soutien sont utilisées conjointement avec Joints toriques les joints d’étanchéité du piston ou de la tige dans l’unité de percussion et dans les vérins hydrauliques de la perceuse et du châssis. Le fait qu’une perceuse donnée en utilise, et l’emplacement précis où elles sont installées, dépendent du modèle ; le schéma des pièces détachées de votre machine constitue donc la référence.
Qu’est-ce que l’extrusion d’un joint et comment se produit-elle ?
Tout joint dynamique doit assurer l’étanchéité dans un petit jeu entre deux pièces métalliques, par exemple entre un piston et son alésage. Lorsque la pression du fluide est élevée, le matériau du joint est poussé vers le côté basse pression. Un matériau souple s’écoule alors dans le jeu. C’est ce qu’on appelle l’extrusion. Dès qu’une partie du joint pénètre dans ce jeu, les surfaces mobiles la pincent et la déchirent ; les dommages qui en résultent sont souvent qualifiés de « rongement » : de petits morceaux sont arrachés au bord du joint à chaque cycle de pression.
Trois facteurs rendent l’extrusion plus probable : une pression plus élevée, un jeu plus important et un matériau de joint plus souple. Une température plus élevée y contribue également, car la plupart des matériaux de joints deviennent plus mous à mesure qu’ils se réchauffent. Des études par éléments finis quantifient les trois premiers facteurs. Dans une étude portant sur un joint en caoutchouc Joint torique sans bague de soutien [1], un cas de référence constitué d’un joint torique de 80 × 3,55 mm, de dureté 75 IRHD, soumis à une pression de 16 MPa, avec un jeu de 0,2 mm et une compression initiale de 20 %, a subi une extrusion dans le jeu de 0,166 mm. La modification d’un seul facteur à la fois a donné les résultats suivants :
- Dureté passant de 65 à 85 IRHD : la longueur extrudée est passée de 0,291 mm à 0,086 mm.
- Pression passant de 8 à 24 MPa : elle a augmenté, presque linéairement, de 0,048 mm à 0,271 mm.
- Jeu passant de 0,10 à 0,30 mm : elle a augmenté de 0,102 mm à 0,258 mm.
- Diamètre de section transversale passant de 1,8 à 7 mm : elle a diminué de 0,220 mm à 0,126 mm.
- Compression initiale passant de 12 % à 28 % : elle a à peine varié, entre 0,166 mm et 0,168 mm.
En regroupant l’ensemble des résultats de simulation, les auteurs ont établi une relation empirique pour la longueur d’extrusion L [1] :
L = 0,709 − 0,0115 Hr + 0,0159 p + 1,00 t − 0,057 d + 0,0055 d² (1)
Ici, L est exprimé en mm, Hr correspond à la dureté en IRHD, p à la pression en MPa, t à l’écartement de la gorge en mm et d au diamètre de section droite de la joint torique en mm. L’ajustement présente un coefficient de corrélation R² de 0,9786 ; une valeur négative de L signifie qu’aucune extrusion ne se produit. Interprétées comme des sensibilités, chaque MPa supplémentaire ajoute environ 0,016 mm d’extrusion, chaque 0,1 mm supplémentaire d’écartement de gorge ajoute environ 0,1 mm, et chaque point supplémentaire de dureté réduit l’extrusion d’environ 0,012 mm. L’écartement de gorge constitue de loin le paramètre le plus influent. Cette relation provient de simulations portant sur une joint torique dont la dureté varie de 65 à 85 IRHD, la pression de 8 à 24 MPa et l’écartement de gorge de 0,1 à 0,3 mm ; elle illustre donc une tendance générale et ne constitue pas une règle de conception pour un joint d’étanchéité de perforateur rocheux.
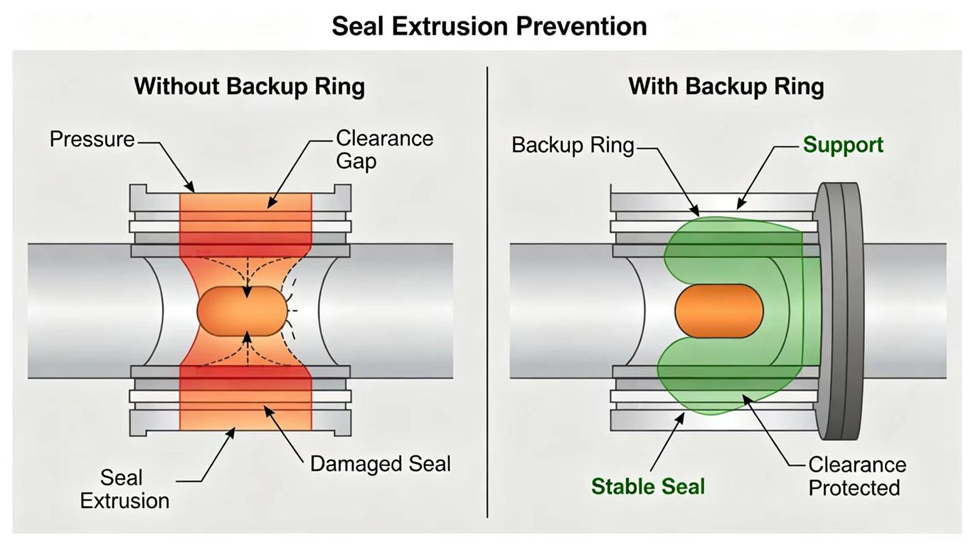
Comment une bague de soutien empêche-t-elle l’extrusion ?
Les recommandations destinées aux fournisseurs concernant la conception des joints d’étanchéité énumèrent trois méthodes pour lutter contre l’extrusion. La première consiste à réduire le jeu, ce qui implique généralement des tolérances de fabrication plus serrées et un coût plus élevé. La deuxième consiste à utiliser un matériau de joint plus dur, ce qui est souvent limité par les matériaux disponibles et peut entraîner une étanchéité moins efficace à basse pression. La troisième consiste à ajouter une bague de soutien, généralement considérée comme l’option la plus pratique.
Une bague de soutien fonctionne parce qu’elle est plus dure que le joint et résiste donc à l’enfoncement dans le jeu. Elle remplit l’espace entre le joint et le jeu, ce qui réduit le jeu effectif auquel le joint plus souple peut être exposé. Le joint lui-même reste suffisamment souple et flexible pour assurer l’étanchéité à basse pression, tandis que la bague prend en charge la résistance à la pression au niveau du bord.
Les résultats de la simulation ci-dessus expliquent pourquoi chacune des trois options fonctionne. Le terme « écart » dans la relation possède un coefficient de 1,00 mm d’extrusion par millimètre d’écart, tandis que la dureté n’a qu’un coefficient de 0,0115 mm par point ; ainsi, réduire l’écart de 0,1 mm produit le même effet qu’augmenter la dureté du caoutchouc d’environ neuf points. Une bague de soutien ferme effectivement cet écart, car le joint souple doit désormais s’écouler dans un espace délimité par une bague nettement plus rigide. La rigidité du caoutchouc lui-même augmente modérément seulement avec la dureté. Pour le même groupe de compositions, le module d’élasticité E, exprimé en MPa, suit la dureté Hr, mesurée selon la norme IRHD, selon la relation suivante [1] :
log₁₀ E = 0,0198 Hr − 0,5432 (2)
Cela donne environ 5,5 MPa à 65 IRHD, 7,0 MPa à 70, 8,7 MPa à 75, 11,0 MPa à 80 et 13,8 MPa à 85 IRHD. Les matières plastiques techniques utilisées pour les bagues de soutien sont nettement plus rigides que toutes ces compositions de caoutchouc, ce qui explique pourquoi une bague mince peut accomplir ce qu’un caoutchouc beaucoup plus dur ne parvient pas à faire.
Pourquoi les impulsions de pression augmentent-elles le risque d’extrusion dans une perceuse à roche ?
Dans une unité de percussion, la pression n’est pas stable. Elle augmente et diminue à chaque coup, et des pics aigus peuvent survenir lorsque le piston change de sens. Chaque pic pousse brièvement le joint vers l’entrefer avec une force supérieure à celle suggérée par la pression de fonctionnement moyenne. Un joint qui serait sûr à la pression moyenne peut être endommagé par des pics répétés, car chaque pic ajoute un peu plus de matériau dans l’entrefer et chaque cycle l’endommage un peu davantage.
Des études menées sur des perforatrices en service montrent l’ampleur de ces pics. Dans un modèle de perforatrice alimenté à 15 MPa, la pression dans la chambre a atteint environ 25 MPa — soit environ 1,7 fois la pression d’alimentation — au moment du choc du piston et du changement de sens de la tige de commande [2]. Dans un prototype alimenté à 18 MPa, la pression dans la chambre tampon principale présentait des pics brefs de l’ordre de 40 MPa, superposés à un niveau de fonctionnement de 18 à 20 MPa [3]. Une bague choisie en fonction de la pression moyenne serait donc sous-dimensionnée pour résister à ces pics.
Le caoutchouc réagit à de tels impulsions avec un décalage. Une simulation transitoire d’un joint torique soumis à une commutation rapide de pression [4] décrit le caoutchouc à l’aide d’une fonction hyperélastique d’énergie de déformation et d’une loi de relaxation viscoélastique :
W = C10 (I1 − 3) + (J − 1)² / D1 (3)
g(t) = 1 − Σ gi (1 − e⁻ᵗ⁄τᵢ) (4)
Dans la première expression, W est la densité d’énergie de déformation, I₁ le premier invariant de déformation, J le rapport volumique, et C₁₀ et D₁ des constantes matérielles. Dans la seconde, g(t) est le module de relaxation exprimé en fraction de sa valeur initiale, tandis que les gi et τi sont respectivement les coefficients de Prony et les temps de relaxation. La simulation a révélé qu’à haute pression, la contrainte se concentrait au niveau du contact avec la paroi du cylindre du côté basse pression, où l’anneau était extrudé et déchiré à sa racine. Lors des augmentations rapides de pression, l’interface glissait et un second pic de pression de contact apparaissait du côté basse pression ; ces deux effets s’amplifiaient à mesure que l’amplitude de pression et la vitesse de variation augmentaient. En outre, la contrainte continuait à évoluer même après l’arrêt de la variation de pression, en raison du décalage viscoélastique [4].
La fréquence accentue ce phénomène. À un rythme de percussion de 95 coups par seconde [5], un joint et son anneau de soutien subissent environ 340 000 cycles de pression en une heure de forage.
C’est aussi pourquoi les problèmes d’extrusion ne doivent pas être examinés isolément par rapport au reste du circuit. Une charge insuffisante de l’accumulateur ou une ligne de retour restreinte accentue les pics de pression, et une bague de soutien ne peut pas entièrement compenser un circuit qui génère des pics anormaux.
Où installe-t-on une bague de soutien, et de quel côté doit-elle être placée ?
La règle générale indiquée dans les guides publiés est que la bague de soutien est installée du côté basse pression du joint principal, c’est-à-dire du côté situé vers le jeu de dégagement dans lequel le joint serait poussé. Si la pression agit dans un seul sens, une seule bague suffit. Si la pression agit dans les deux sens, comme c’est le cas sur un piston à double effet, une bague est nécessaire de chaque côté. Le guide d’un fournisseur recommande l’installation de deux bagues si le sens de la pression est incertain.
L’ajout d’un anneau nécessite de l’espace. La gorge doit être suffisamment large pour loger le joint et l’anneau ou les anneaux, de sorte qu’un anneau de soutien ne peut généralement pas être ajouté à une gorge conçue initialement sans lui. Le nombre correct d’anneaux et leur position exacte dépendent du modèle de votre perforateur ; veuillez vous référer au kit de joints et au schéma des pièces.
Le jeu que doit enjamber un anneau est limité par la pression. Une source publiée sur les joints à étapes pour perforateurs rocheux [6] indique un jeu diamétral maximal qui se resserre à mesure que la pression augmente. Pour des diamètres de tige compris entre 30 et 36 mm, ce jeu varie de 0,6 à 0,3 mm jusqu’à 20 MPa, puis de 0,3 à 0,2 mm entre 20 et 40 MPa ; pour des diamètres de 38 à 50 mm, il varie de 0,8 à 0,4 mm jusqu’à 20 MPa, puis de 0,4 à 0,2 mm entre 20 et 40 MPa. Dans cette conception, l’anneau en PTFE à étapes constitue lui-même un élément rigide, et le joint torique placé derrière ne touche jamais la surface mobile. Il s’agit ici de valeurs indicatives propres à un type de joint donné ; la limite applicable à votre perforateur est celle définie par le fabricant.
Quels sont les principaux types d’anneaux de soutien ?
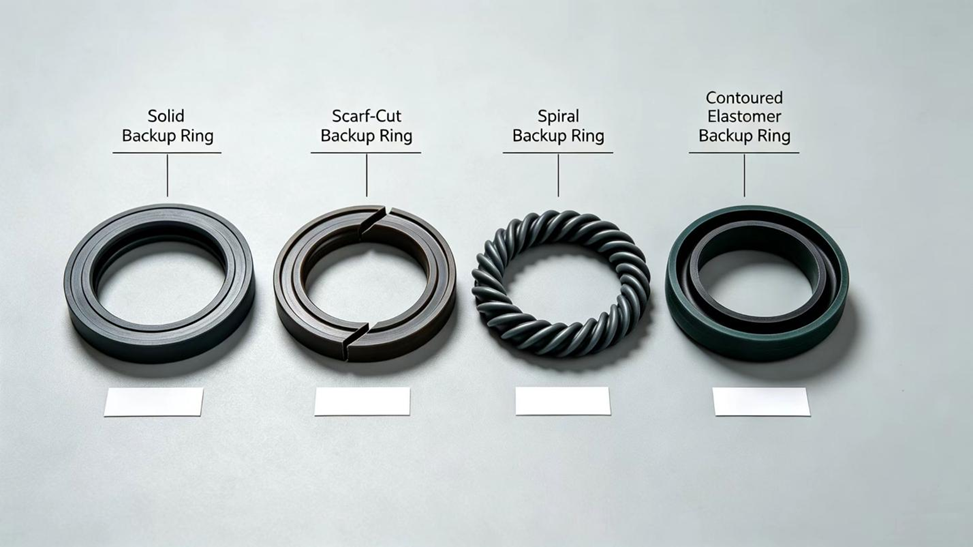
Les bagues de soutien sont fabriquées sous plusieurs formes, et la forme influe sur la facilité de leur montage :
- Bagues pleines (non découpées) : bague continue sans jointure, offrant un soutien complet mais devant être étirée ou comprimée pour le montage ; elles s’installent plus facilement dans des rainures de grande dimension.
- Bagues fendues ou à coupe oblique : découpées en biseau le long de la circonférence, ce qui permet leur montage sans étirement ; elles sont couramment utilisées lorsque la bague doit être installée par-dessus une bride ou dans une rainure fermée.
- Bagues en spirale : bande continue enroulée en hélice, pouvant être montée sur des diamètres réduits et dans des rainures fermées.
- Bagues élastomères profilées : bagues en caoutchouc moulé, généralement en nitrile à haute dureté ou en fluoroélastomère, façonnées pour épouser la forme du joint torique et habituellement employées dans des applications à faible pression.
Comment détecter une extrusion d’un joint ou d’une bague de soutien ?
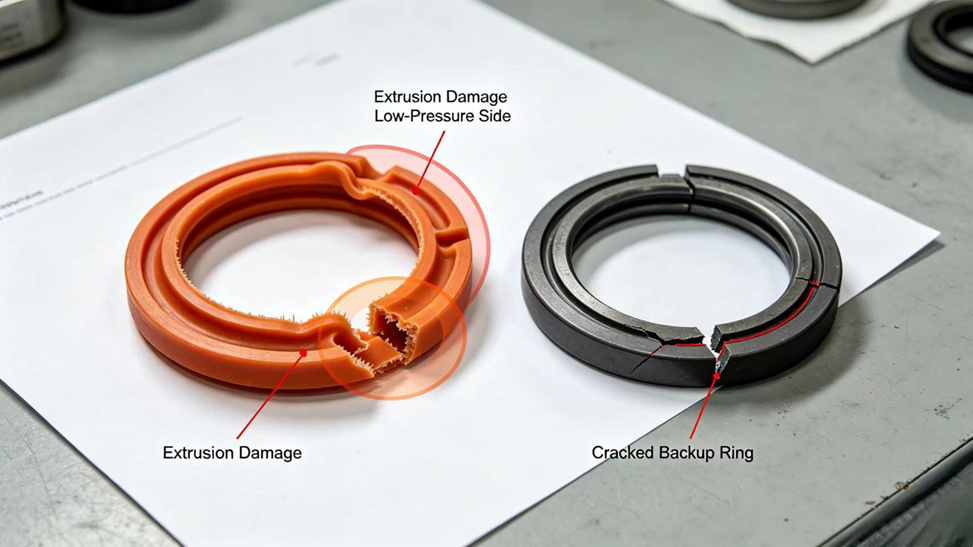
Les dégâts par extrusion sont souvent visibles dès le retrait du joint. Les observations ci-dessous indiquent une extrusion possible, mais doivent être vérifiées en comparaison avec les autres causes potentielles.
Observation |
Ce que cela peut indiquer |
Vérification suivante |
Petits éclats ou un bord irrégulier sur le côté basse pression du joint |
Matériau du joint poussé dans l’entrefer |
Vérifier si une bague de soutien a été installée et à quel endroit |
Bague de soutien fissurée, ébréchée ou usée jusqu’à la perforation |
Pointes de pression ou entrefer dépassant la capacité de résistance de la bague |
Vérifier l’entrefer et les pointes de pression dans le circuit |
Le joint et la bague présentent des signes d’usure sur le côté haute pression |
Bague installée du mauvais côté, ou une seule bague alors que deux sont requises |
Comparer avec le schéma des pièces pour identifier le sens de la pression |
Un nouveau joint échoue à nouveau en peu de temps |
La cause de l’extrusion n’a pas été éliminée, par exemple un alésage usé ou une bague manquante |
Vérifier l’alésage, le piston et l’ensemble complet des joints d’étanchéité |
Bague aplatie ou déformée |
Surcharges, températures élevées ou matériau inadapté |
Vérifier la température de l’huile et le matériau de la bague |
Lorsqu’un joint subit une extrusion, la bague de soutien est souvent la pièce manquante ou endommagée ; elle doit donc toujours être inspectée lors du remplacement du joint.
Quelles sont les causes d’une défaillance prématurée d’une bague de soutien ?
Une bague de soutien peut être à l’origine d’une défaillance ou en être la victime. Les conditions suivantes sont connues pour réduire sa durée de vie :
- Des pics de pression supérieurs aux valeurs pour lesquelles le matériau et la conception de la bague sont homologués.
- Un jeu de clairance accru par usure de l’alésage, du piston ou d’une douille de guidage, ce qui sollicite davantage la bague que prévu par sa conception.
- Un matériau de joint torique inadapté à la température de l’huile, ce qui entraîne son ramollissement ou son durcissement au fil du temps.
- Dégâts survenus lors de l’installation, par exemple un joint torique entaillé, tordu ou pincé dans sa gorge.
- Montage du joint torique du mauvais côté du joint d’étanchéité ou oubli de ce dernier lors du remontage du kit d’étanchéité.
L’installation mérite une attention particulière. Une analyse des pannes d’un perforateur rocheux [7] attribue principalement les défaillances des joints à une mauvaise qualité des joints, à des dommages subis pendant le montage et à un usinage insatisfaisant des gorges ; elle recommande d’installer les joints et les douilles à l’aide d’outils spécifiques. Une analyse de panne d’un anneau de retenue étanche en acier à ressort 65Mn [8] montre comment une simple étape de montage peut rompre un tel anneau. Cet anneau est un dispositif métallique de retenue dans un ensemble de piston, et non un joint anti-extrusion polymère, mais l’enseignement tiré s’applique néanmoins. Des pinces à circlips sans butée ont comprimé l’anneau jusqu’à un diamètre extérieur de 10,0 à 10,5 mm, dépassant ainsi sa limite élastique, tandis qu’une compression manuelle serrée correspondait à environ 10,31 à 10,35 mm. La rupture a également débuté au niveau d’une couche fragile de matériau recast laissée par la découpe à fil, et une température de revenu proche de 360 °C avait laissé l’acier dans un état dur mais fragile. La solution consistait à modifier l’ordre des opérations, à augmenter la température de revenu et à utiliser un dispositif de montage dédié.
Que devez-vous vérifier avant de remplacer une bague de soutien, et comment choisir la bonne ?
Avant de passer commande, vérifiez ces points dans l’ordre suivant :
- Identifiez le modèle de foreuse et la position exacte du joint et de la bague sur le schéma des pièces, et notez combien de bagues sont installées et de quel côté.
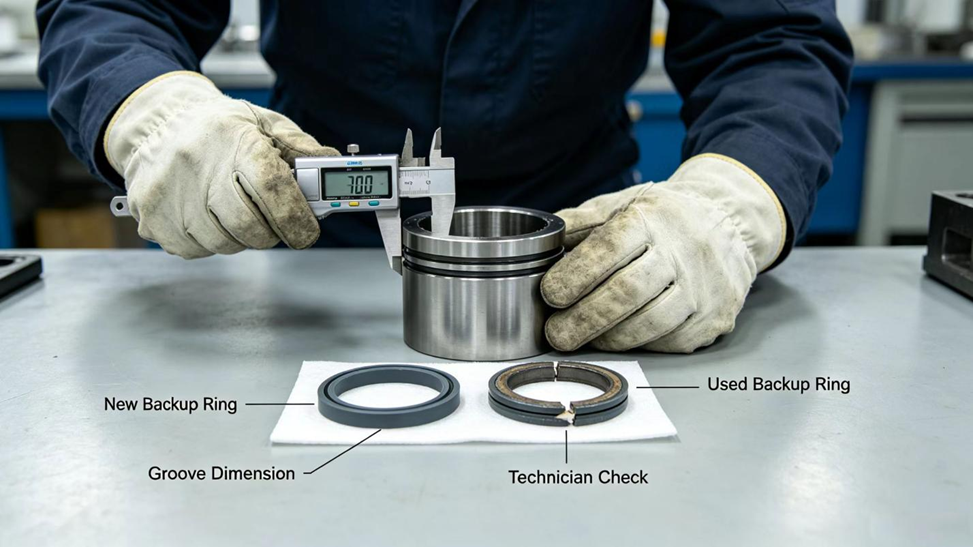
- Examinez l’ancienne bague et le joint afin d’identifier les motifs d’endommagement figurant dans le tableau ci-dessus, et conservez-les pour comparaison.
- Vérifiez la rainure, l’alésage et le piston à la recherche d’usure ayant augmenté le jeu, puis comparez le jeu mesuré avec la limite fixée par le constructeur pour la pression de service.
- Vérifiez le côté haute pression du circuit, y compris la précharge de l’accumulateur, car des pics de pression élevés peuvent compromettre même une bague correctement choisie.
- Suivez la procédure du constructeur pour ouvrir l’unité ; cette procédure est propre à chaque modèle et le circuit doit être dépressurisé au préalable.
Lors du choix de la pièce de rechange, trois éléments sont déterminants :
- Dimensions et profil : la bague doit s’ajuster parfaitement à la rainure et au jeu. Une bague légèrement trop fine laisse le jeu ouvert.
- Matériau : la bague doit être suffisamment dure pour résister à la pression et adaptée à la température de l’huile. Les matériaux sont comparés dans l’article complémentaire consacré aux matériaux des bagues de soutien.
- Intégrité du jeu : la bague doit être appariée au joint qu’elle soutient ; remplacez donc le joint et la bague ensemble, sauf si l’intégrité du joint est confirmée.
Où trouver une bague de soutien de remplacement fiable ?
Les bagues de soutien sont petites et semblent simples, mais le choix de la bonne bague dépend de la gorge, du jeu, de la pression et du matériau. La correspondance commence généralement à partir du numéro de pièce d’origine (OEM), d’un plan ou de la pièce usée, et non à partir d’une description générale.
Nanjing Hovoo Machinery Technology Co., Ltd, un fabricant chinois de joints d’étanchéité fondé en 2013, produit des composants d’étanchéité en PU, en caoutchouc et en PTFE, notamment des joints de piston, des joints de tige et des kits d’étanchéité, et propose une gamme de produits destinés aux perforatrices hydrauliques. L’entreprise affirme offrir gratuitement un soutien technique. Si vous devez identifier l’anneau approprié pour un kit d’étanchéité, vous pouvez transmettre le modèle de perforatrice, le numéro de pièce d’origine (OEM), les dimensions de la gorge et de l’anneau ou un plan, des photographies de l’ancien anneau et du joint, ainsi que la pression de fonctionnement et la température de l’huile, et demander au fournisseur d’analyser le type et le matériau de l’anneau avant toute commande.
Références techniques sélectionnées consultées pour cet article :
- Lu Yunjiang, Huang Le, Dai Changhao. Analyse de la résistance à l’extrusion des joints toriques fondée sur Marc. Chinese Hydraulics & Pneumatics, 2020, (3) : 84–89. (En chinois)
- Wang Jiansen, Yan Hongliang, Zhang Xin, Wang Yanjun, Liu Bin, Wei Liejiang. Conception optimale du jeu entre le piston de frappe et le cylindre d’un perforateur hydraulique à double chambre commandé. Chinese Hydraulics & Pneumatics, 2025, 49(4) : 79–91. (En chinois)
- Wang Jiansen, Yang Guangsheng, Liu Shaojun, Feng Huai, Wen Yongqiang. Analyse du phénomène de surpression dans la chambre tampon primaire d’un perforateur hydraulique à double chambre commandé. Chinese Hydraulics & Pneumatics, 2026, 50(7) : 57–67. (En chinois)
- Yuan Xiaoming, Zheng Ze, Chen Haimin, Li Yongqi, Wang Weiwei, He Shixing. Étude de simulation d’un joint torique statique de type O soumis à une pression pulsée. Hydraulics Pneumatics & Seals, 2026, publié en ligne en premier. (En chinois)
- Yang Mingming. Étude expérimentale des performances de frappe d’un perforateur hydraulique. Equipment Management and Maintenance, 2025, (10). (En chinois)
- Li Chuan, Yan Tianjun, Li Tiehui. Étanchéité des pistons à percussion et joint à étapes pour perforateurs hydrauliques. Rock Drilling Machinery & Pneumatic Tools, 2003, (3) : 8–12. (En chinois)
- Liu Jiankui, Fu Yuehua, Zhou Shijie. Analyse et mesures correctives relatives aux pannes courantes des perforatrices hydrauliques. Rock Drilling Machinery & Pneumatic Tools, 2020, (4) : 59–61. (En chinois)
- Han Honggang, Ma Mingming, Yu Kexuan, Xu Huanrui. Causes de rupture et mesures de contrôle des bagues de retenue étanches en acier à ressort 65Mn. Heat Treatment Technology and Equipment, 2026, 47(3) : 74–77. (En chinois)
Table des matières
- Qu’est-ce qu’un anneau de soutien dans un jeu d’étanchéité pour perceuse à roche ?
- Qu’est-ce que l’extrusion d’un joint et comment se produit-elle ?
- Comment une bague de soutien empêche-t-elle l’extrusion ?
- Pourquoi les impulsions de pression augmentent-elles le risque d’extrusion dans une perceuse à roche ?
- Où installe-t-on une bague de soutien, et de quel côté doit-elle être placée ?
- Quels sont les principaux types d’anneaux de soutien ?
- Comment détecter une extrusion d’un joint ou d’une bague de soutien ?
- Quelles sont les causes d’une défaillance prématurée d’une bague de soutien ?
- Que devez-vous vérifier avant de remplacer une bague de soutien, et comment choisir la bonne ?
- Où trouver une bague de soutien de remplacement fiable ?


