

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

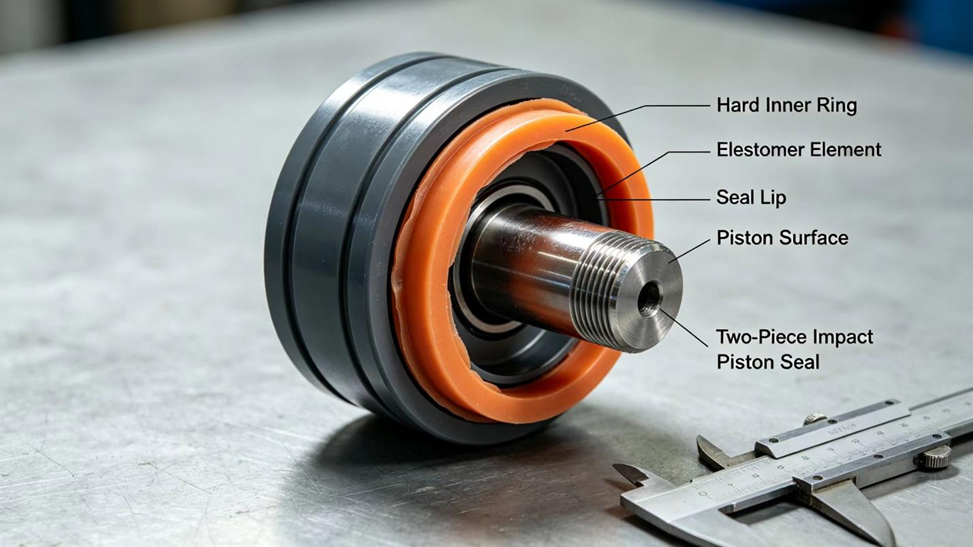
Une percussion joint piston fonctionne dans l’une des positions les plus exigeantes d’un circuit hydraulique. L’huile qui l’entoure est chaude, la pression est pulsatoire et le piston qu’elle étanche se déplace rapidement sur une courte course, plusieurs fois par seconde. Aucun matériau unique ne répond bien à toutes ces exigences, ce qui explique pourquoi la plupart des joints d’étanchéité pour pistons de perforation sont constitués de plusieurs matériaux. Cet article décrit quels sont ces matériaux, quelle contribution apporte chacun d’eux et comment les compromis entre propriétés influencent le comportement du joint en service. Les valeurs numériques citées ci-dessous proviennent d’études techniques publiées, listées à la fin ; la plupart ont été mesurées sur des éprouvettes ou dans d’autres applications, donc elles illustrent des tendances et ne doivent pas être interprétées comme des évaluations spécifiques d’un joint donné.
De quoi est constitué un joint d’étanchéité pour piston de perforation ?
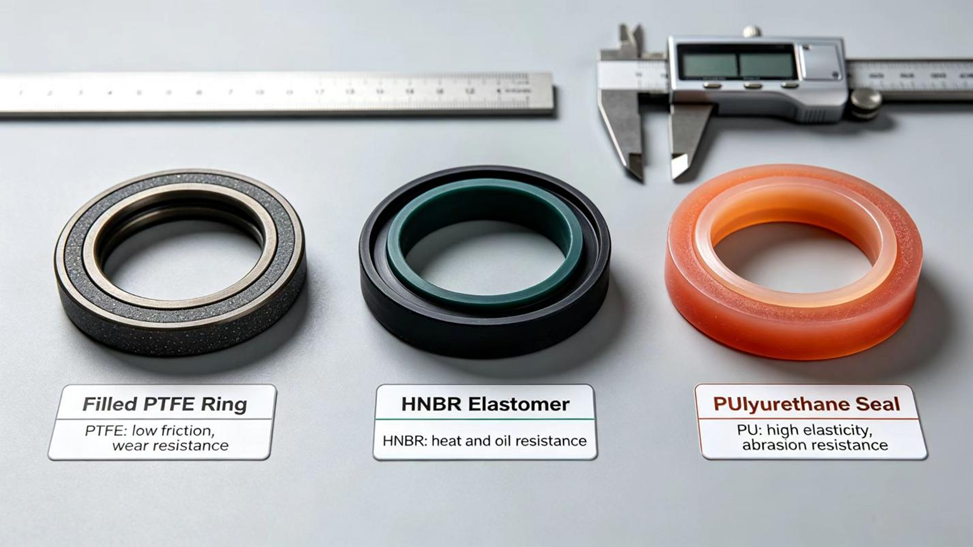
Les conceptions publiées de dispositifs d’étanchéité pour les appareils à percussion hydraulique décrivent couramment une construction en deux parties [1]. La bague intérieure, qui est en contact avec le piston, est fabriquée dans un plastique dur à base de téflon, c’est-à-dire un matériau de type PTFE. Autour d’elle se trouve un élément élastomère qui assure l’étanchéité contre le carter et pousse la bague intérieure vers le piston. Cet élastomère peut être composé de nitrile (NBR), de nitrile hydrogéné (HNBR) ou de fluoroélastomère (FKM), selon le type d’huile et la température. Certains modèles de perforateurs utilisent plutôt une garniture à lèvre monomatériau, le plus souvent en polyuréthane (PU). Le type de construction utilisé dépend du modèle et du fabricant du perforateur.
Chaque pièce a une fonction différente, aussi sont-elles sélectionnées séparément. L’anneau en plastique est choisi pour sa capacité de glissement et sa résistance à l’usure. L’élastomère est choisi pour son élasticité, sa résistance aux huiles et à la chaleur, ainsi que pour son coût. Une étude des matériaux caoutchouteux utilisés dans les dispositifs d’étanchéité suit la même logique : le NBR résiste aux huiles, présente une élasticité modérée et un coût faible, ce qui le rend adapté aux températures d’huile courantes ; tandis que le FKM tolère des températures élevées et basses ainsi que les attaques chimiques, mais il est plus rigide, moins élastique et plus coûteux [2].
Pourquoi le choix du matériau est-il si déterminant dans une unité de percussion ?
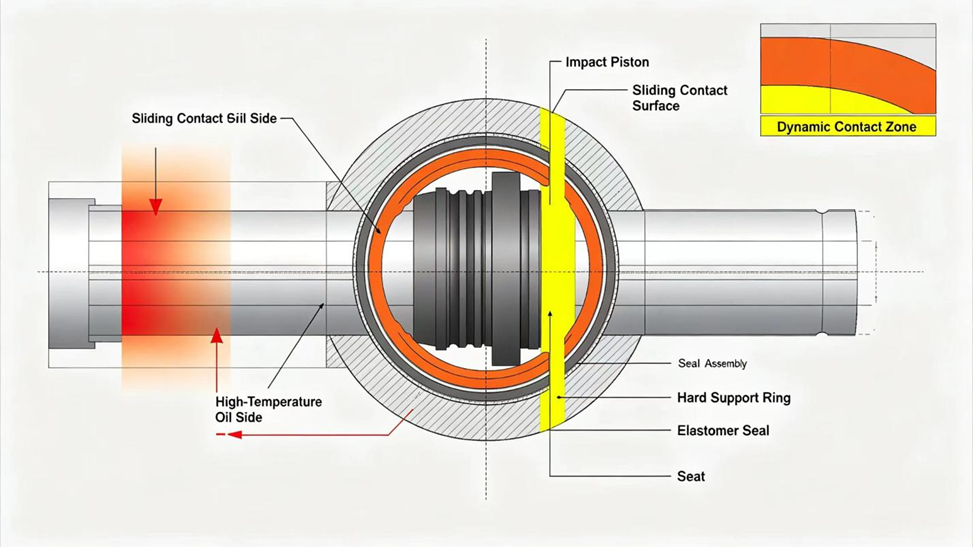
Trois conditions agissent simultanément sur le joint. La première est la température : l’huile dans une perceuse en fonctionnement est nettement supérieure à la température ambiante, et le contact génère lui-même de la chaleur par frottement. La deuxième est la charge : la pression exercée sur le joint est pulsatoire plutôt que constante. Dans un prototype alimenté à 18 MPa, la pression mesurée dans la chambre tampon primaire présentait des pics courts de l’ordre de 40 MPa, en plus d’un niveau de fonctionnement compris entre 18 et 20 MPa [3] ; le matériau doit donc résister à des pics nettement supérieurs à la pression nominale. La troisième est la vitesse de glissement : le piston se déplace à la surface du joint tant que la perceuse fonctionne.
La chaleur générée au niveau d’un contact glissant peut être estimée à partir du coefficient de frottement μ, de la pression de contact pc et de la vitesse de glissement v. Par unité de surface de contact, la puissance thermique dissipée est :
q = μ · pc · v (1)
Trois leviers découlent directement de cette expression. Réduire les frottements (en utilisant un matériau d’anneau plus performant) diminue q proportionnellement. Réduire la pression de contact (en appliquant un préchargement plus doux de l’élastomère) la diminue également, mais uniquement jusqu’à la pression minimale requise pour assurer l’étanchéité. En revanche, q augmente avec la vitesse du piston, paramètre que le concepteur ne peut pas choisir. C’est pourquoi un matériau à faible coefficient de frottement est placé en position glissante, et pourquoi l’élastomère situé derrière lui ne doit pas exercer sur l’anneau une poussée supérieure à ce qui est strictement nécessaire.
Un matériau inadapté à cette combinaison révèle son inadéquation de façon reconnaissable : une lèvre qui se durcit et se fissure sous l’effet de la chaleur, un anneau plastique qui s’use rapidement, un élastomère qui gonfle dans l’huile ou encore une lèvre souple qui est comprimée dans le jeu de fonctionnement lors d’un pic de pression.
Pourquoi l’anneau en contact avec le piston est-il fabriqué en PTFE ?
Le PTFE possède un coefficient de friction très faible, supporte des températures plus élevées que la plupart des composés caoutchouteux et résiste à l’attaque chimique des huiles hydrauliques. Une revue de 2026 sur la tribologie du PTFE attribue ces propriétés à sa structure moléculaire [4]. La liaison C–F très forte confère une stabilité chimique. Les atomes de fluor s’enroulent autour de l’ossature carbonée en hélice, ce qui confère une énergie superficielle très faible et des forces faibles entre chaînes voisines. En conséquence, les chaînes glissent facilement les unes sur les autres sous cisaillement, ce qui explique le faible frottement. La revue indique également une plage stable de propriétés physiques allant de −250 à 260 °C pour le PTFE, plage nettement plus étendue que celle de tout composé caoutchouteux.
La même étude décrit le phénomène d’usure du PTFE. Le frottement est régi par le glissement des chaînes moléculaires et par un fin film transféré de PTFE qui s’accumule sur la surface appariée. L’usure est principalement d’origine adhésive, la fatigue jouant un rôle moindre ; la formation et la rupture de ce film transféré régulent le taux d’usure. Deux conséquences pratiques en découlent. Une surface appariée plus lisse favorise la formation du film et réduit l’usure, tandis qu’une surface plus rugueuse produit l’effet inverse. Par ailleurs, dans une plage de température allant de −100 à 100 °C, l’étude signale que le fluage peut faire augmenter le taux d’usure même lorsque le coefficient de frottement diminue : ainsi, une valeur faible de frottement à elle seule ne garantit pas la longévité d’un joint torique en PTFE.
Le PTFE présente également des limites dans ce rôle. Il possède quasiment aucune mémoire élastique, ce qui l’empêche de maintenir une pression contre le piston au fur et à mesure de l’usure du contact. En outre, il se déforme lentement sous charge prolongée, un comportement désigné sous le terme de fluage. Ces deux limites sont prises en compte dans la conception : l’élément élastomère assure la précharge, tandis que les charges ajoutées au PTFE réduisent à la fois le fluage et l’usure.
Que rajoutent les charges au PTFE ?
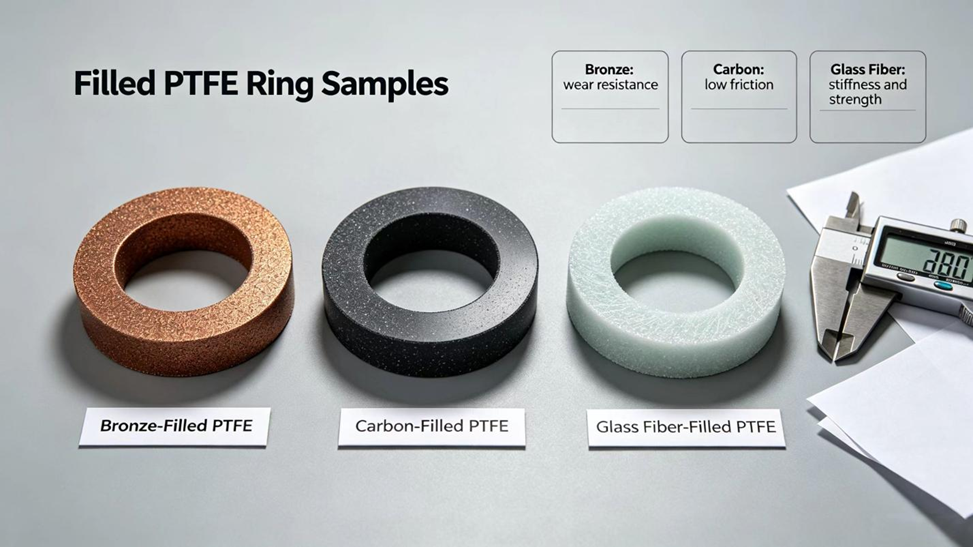
Le PTFE non chargé s’use trop rapidement pour un joint dynamique à haute sollicitation, aussi le composé est-il généralement mélangé à une charge. Les charges courantes sont le bronze, le carbone, le graphite et la fibre de verre, parfois en combinaison. En termes généraux, les charges améliorent la résistance à l’usure et à la fluence. L’usure est généralement exprimée sous forme d’un taux d’usure spécifique, soit le volume perdu par unité de charge normale et de distance de glissement :
k = ΔV / (F · s) (2)
Ici, ΔV est le volume perdu en mm³, F est la charge normale en N, et s est la distance de glissement en m, donc k s’exprime en mm³/(N·m). Des essais publiés montrent dans quelle mesure une charge peut modifier k :
- Dans un essai alterné (50 N, 5 Hz, 30 minutes, cylindre en acier inoxydable 316), le PTFE pur présentait un taux d’usure de 1,05 × 10⁻⁴ mm³/(N·m). Avec 5 % de nanofibres de carbone, il est tombé à 2,7 × 10⁻⁵, et avec 5 % de nanofibres de carbone plus 10 % de graphène, il est descendu à 4,7 × 10⁻⁶, soit environ 96 % de moins que celui du PTFE pur [5].
- Une étude critique sur les composites en PTFE indique qu’un ajout de 25 % de graphite en volume réduit le coefficient de frottement à 0,19 et diminue l’usure volumique de deux ordres de grandeur ; par ailleurs, un mélange de deux longueurs de fibres courtes en carbone abaisse le taux d’usure spécifique de plus de 90 % [4].
- La même étude critique mentionne un composite polyimide/PTFE contenant 20 % de polyimide, dont le coefficient de frottement chute à 0,18, l’usure volumique tombe à 4/1000 de celle du PTFE pur, et la déformation par fluage diminue de 62,6 % [4].
- Une étude de dynamique moléculaire a révélé qu’ajouter 5 % de nanotubes de carbone puis 10 % de polyimide au PTFE réduit, dans la simulation, le coefficient de frottement de 6,7 % et le taux d’usure de 11,6 % par rapport au composite contenant uniquement les nanotubes [6]. Il s’agit d’un résultat de simulation, non d’un essai en laboratoire.
Ces chiffres décrivent des échantillons de laboratoire frottés contre une broche en acier, et non pas une bague d’étanchéité finie montée sur un piston ; ils ont été obtenus à l’aide de charges (nanofibres, graphène, nanotubes) qui ne sont pas nécessairement celles utilisées dans les composés commerciaux pour joints d’étanchéité. Ils montrent que le type de charge et sa teneur peuvent modifier l’usure d’un ordre de grandeur ou plus. Le choix de la charge modifie également les propriétés secondaires : le bronze confère généralement une excellente résistance à l’usure et aux charges, mais réduit la résistance chimique ; le carbone préserve une résistance chimique proche de celle du PTFE non chargé ; le graphite réduit le frottement ; les fibres de verre augmentent la dureté, mais peuvent être plus abrasives pour la surface opposée.
La charge exacte et sa proportion sont définies par le fabricant pour chaque joint d’étanchéité et ne sont normalement pas visibles de l’extérieur. Elles constituent l’une des raisons pour lesquelles deux joints en PTFE de même dimension et de même profil peuvent présenter des performances différentes.
De quoi est constitué l’élément élastomère, et pourquoi cela importe-t-il ?
L’élastomère situé derrière la bague en PTFE remplit deux fonctions : il fournit la précharge élastique qui maintient la bague en contact avec le piston, et il assure l’étanchéité statique contre le carter. Comme la bague en PTFE tolère des températures plus élevées que celles supportées par le caoutchouc, l’élastomère est souvent la pièce qui détermine la limite de température de l’ensemble d’étanchéité.
- Le NBR constitue le choix polyvalent standard pour les huiles hydrauliques minérales, sa température maximale d’utilisation continue étant généralement indiquée aux alentours de 100–120 °C, selon la formulation.
- Le HNBR conserve la résistance aux huiles du NBR tout en offrant une meilleure résistance à la chaleur et au vieillissement ; sa température maximale d’utilisation continue est généralement indiquée aux alentours de 150 °C. Il est fréquemment choisi lorsque l’huile fonctionne à haute température.
- Le FKM offre la capacité thermique la plus élevée des trois matériaux, sa température maximale d’utilisation continue étant généralement indiquée jusqu’à environ 200 °C, ainsi qu’une résistance chimique plus étendue — au prix d’un coût plus élevé et d’une moindre souplesse aux basses températures.
Il s’agit de chiffres généraux. La limite pour un joint particulier dépend de la formulation du composé et de la température locale au niveau du bord, qui peut être supérieure à la température globale de l’huile.
La raison pour laquelle le HNBR résiste mieux que le NBR dans l’huile chaude est d’ordre chimique. Le NBR possède des doubles liaisons carbone–carbone insaturées dans ses chaînes, lesquelles sont sensibles à l’oxydation et aux attaques par l’ozone, ce qui dégrade sa stabilité et son comportement en vieillissement. L’hydrogénation de la chaîne transforme la plupart de ces doubles liaisons en liaisons saturées, conférant au HNBR un squelette fortement saturé qui conserve la résistance à l’huile et à l’usure du NBR tout en ajoutant une résistance à la chaleur, aux produits chimiques et à l’oxydation [7]. Une étude de 2026 indique que les catalyseurs d’hydrogénation modernes atteignent un degré d’hydrogénation supérieur à 90 %, voire, dans certains cas, supérieur à 99 % [7]. Des composés de HNBR chargés figurant dans cette étude ont été soumis à des essais de vieillissement à 125 °C pendant 7 jours et à 160 °C pendant 20 jours, ce qui donne une idée de la plage de températures à laquelle le HNBR est évalué, bien que les résultats des essais dépendent du chargeur.
Le vieillissement s'accélère avec la température de façon approximativement exponentielle. La relation d'Arrhenius, couramment utilisée pour décrire la dégradation thermiquement induite, exprime ce phénomène :
r = A · exp ( − Ea / R T ) (3)
Ici, r est la vitesse de dégradation, A est une constante, Ea est l'énergie d'activation, R est la constante des gaz et T est la température absolue. En pratique, une légère augmentation de la température au niveau du bord réduit la durée de vie de l’élastomère bien davantage qu’une variation proportionnelle ne le laisserait supposer, ce qui explique pourquoi la température locale au niveau du joint est plus déterminante que la température du réservoir.
La rigidité de l’élastomère importe également, car elle détermine la précharge exercée sur la bague en PTFE. Pour des compositions caoutchouteuses présentant une dureté comprise entre 65 et 85 IRHD, une régression issue d’une étude par éléments finis relie le module d’élasticité E (en MPa) à la dureté Hr [8] :
lg E = 0.0198 Hr − 0.5432 (4)
Chaque augmentation de 10 points IRHD multiplie le module par 10^0,198, soit environ 1,58. Un composé durci de 10 points est donc environ 58 % plus rigide ; ainsi, une faible variation de dureté modifie la précharge plus que prévu. C’est l’une des raisons pour lesquelles un élastomère de remplacement doit correspondre exactement au composé d’origine, et non simplement présenter une dureté « approximativement identique ».
Où se situe le polyuréthane ?
Le polyuréthane est réputé pour sa résistance à l’abrasion et au déchirement, généralement supérieure à celle du caoutchouc conventionnel, ainsi que pour sa bonne résistance mécanique sous charge. Il est utilisé pour certains joints de piston et de tige dans les équipements hydrauliques, y compris dans certaines applications à percussion. Sa principale limitation réside dans sa température d’utilisation continue inférieure à celle de l’HNBR ou du FKM, ce qui le rend mieux adapté aux foreuses où la température de l’huile reste modérée et où la contamination ou l’abrasion constitue le problème prédominant.
Le PU ne doit pas être sélectionné uniquement parce qu’il semble plus performant sur une fiche technique. Dans un joint à percussion, la première question est de savoir si la température de l’huile au niveau du bord reste dans les limites admissibles pour le composé en PU. Les études consultées pour cet article ne portent pas sur le PU, donc aucune limite numérique n’est indiquée ici ; la fiche technique propre au composé constitue la source appropriée.
Comment ces matériaux se comparent-ils côte à côte ?
Le tableau ci-dessous résume le rôle typique et la principale limitation de chaque matériau évoqué ci-dessus. Les performances réelles dépendent du composé et du fabricant.
Matériau |
Rôle typique dans le joint |
Résistance principale |
Limitation principale |
PTFE chargé |
Anneau rigide en contact glissant avec le piston |
Faible friction ; résistance à la chaleur et aux produits chimiques |
Aucune mémoire élastique ; fluage sans charge |
NBR |
Énergiseur en élastomère ou joint d’enveloppe |
Bonne résistance aux huiles minérales ; coût modéré |
Plafond thermique inférieur |
HNBR |
Énergiseur en élastomère, service à température élevée |
Meilleure résistance à la chaleur et au vieillissement que le NBR |
Coût plus élevé que le NBR |
FKM |
Energisant élastomère, haute température |
Capacité maximale en chaleur et en produits chimiques |
Coût ; plus rigide à basse température |
Polyuréthane |
Joint à lèvre monomatériau dans certains modèles |
Résistance à l'usure et aux déchirures |
Plafond thermique inférieur |
Comment le type d’huile et la température influencent-ils le choix du matériau ?
L’huile hydraulique utilisée dans une perceuse à roche est généralement une huile minérale, avec laquelle les matériaux NBR, HNBR, FKM, PU et PTFE sont tous compatibles dans des conditions d’utilisation courantes. Si la perceuse utilise un fluide ignifuge ou synthétique, la compatibilité doit être vérifiée pour chaque matériau, car un joint excellent dans l’huile minérale peut gonfler ou se dégrader dans un autre fluide.
La compatibilité est évaluée par immersion. Un échantillon de joint est pesé dans l’air puis dans l’eau, avant et après trempage dans l’huile (un essai typique utilise 100 °C pendant 72 heures), et la variation de volume est calculée selon la méthode décrite dans la norme chinoise GB/T 1690 :
δV = [ ( m3 − m4 ) − ( m1 − m2 ) ] / ( m1 − m2 ) × 100 % (5)
Dans cette expression, m₁ et m₂ sont respectivement la masse de l’échantillon dans l’air et dans l’eau avant immersion, tandis que m₃ et m₄ sont les mêmes masses après immersion. Une valeur positive de ΔV signifie que le caoutchouc a gonflé, et une valeur négative indique qu’il a rétréci, ce qui signifie généralement qu’une partie du plastifiant du caoutchouc a été extraite. L’un ou l’autre phénomène peut provoquer des fuites.
Un essai publié montre pourquoi cela importe [9]. Des joints toriques en fluoroélastomère ont été immergés à 100 °C pendant 72 heures dans trois fluides hydrauliques utilisés dans la suspension d’un véhicule blindé, ainsi que dans des mélanges de ces fluides. Tous les résultats ont montré un rétrécissement, allant de −4,9 % à −19,1 % ; les valeurs les plus défavorables dépassaient la limite de 4 % fixée par la norme chinoise correspondante, si bien que les auteurs ont recommandé l’utilisation de caoutchouc nitrile pour cette application. Ces fluides ne sont pas des huiles pour perforatrices, donc ces chiffres ne signifient pas que le FKM est inadapté à une perforatrice. Ce qu’ils révèlent, c’est qu’un matériau classé globalement comme chimiquement résistant peut toutefois s’avérer mal adapté à un fluide spécifique.
Il en va de même pour le mélange d’huiles. Une étude des essais de compatibilité des huiles [10] signale que, lors du mélange de deux huiles hydrauliques, les additifs peuvent interagir et former des précipités susceptibles de boucher les filtres et les conduits fins des vannes ; elle décrit des essais consistant à mélanger les huiles dans des rapports tels que 1:9, 5:5 et 9:1, puis à les stocker à 65 °C pendant 168 heures. Si l’huile d’une perceuse est complétée avec une marque différente, à la fois le joint et le circuit sont affectés.
La température exerce deux effets. Dans un climat chaud ou lors d’un cycle de service prolongé, l’élastomère atteint sa limite en premier, ce qui oriente la conception vers du HNBR ou du FKM. Dans des conditions froides, un matériau rigide peut rendre le joint lent à suivre le piston jusqu’à ce que l’huile se réchauffe ; c’est dans ce domaine que le NBR et le HNBR présentent généralement un avantage par rapport au FKM et à certaines grades de PU.
Comment la surface du piston interagit-elle avec le matériau du joint ?
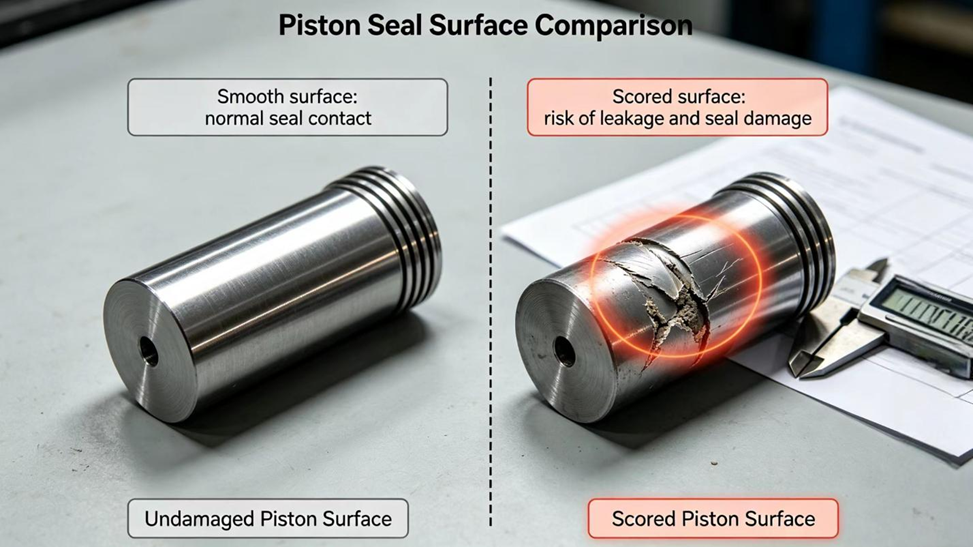
Le joint et le piston s’usent en paire. Un agent de renforcement dur, tel que le bronze ou la fibre de verre, améliore la résistance à l’usure du joint lui-même, mais il exige aussi davantage de la surface opposée : le piston doit être suffisamment dur et suffisamment lisse pour que l’agent de renforcement ne le polit ni ne le raye. Un piston rayé usure rapidement n’importe quel joint, quelle que soit sa matière.
La littérature sur le PTFE confirme ce point. Comme mentionné ci-dessus, une surface d’accouplement plus lisse favorise la formation du film de transfert et réduit l’usure, tandis qu’une surface plus rugueuse l’augmente [4]. Dans une étude portant sur les surfaces opposées, le PTFE pur s’est usé le plus contre un revêtement dur en WC-10Co-4Cr, tandis que les composites polymère/PTFE se sont usés moins que le PTFE pur contre un placage au chrome, et une rugosité moindre du chrome a entraîné une usure moindre [4]. Le coefficient de frottement lui-même a peu varié selon la nature de la surface opposée, mais le mécanisme d’usure, lui, a changé.
C’est pourquoi un joint ayant échoué prématurément doit être examiné conjointement avec le piston. Si la surface du piston est endommagée, remplacer uniquement le matériau du joint par un autre est peu susceptible de résoudre le problème.
Comment identifier le matériau d’un joint existant ?
La couleur et le toucher ne sont pas des méthodes fiables pour identifier un composé de joint, car la couleur n’est pas normalisée et les charges modifient l’apparence du PTFE. Les sources fiables sont le catalogue de pièces du fabricant de perforateurs, qui indique généralement le matériau spécifié en regard du numéro de pièce, ainsi que la confirmation écrite du fournisseur concernant la nuance de matériau.
Si la spécification d’origine n’est pas disponible, un fournisseur familier avec le modèle de perforateur peut généralement identifier la construction à partir du numéro de pièce ou d’un échantillon du joint défaillant. Demandez le matériau de chaque composant séparément — la bague rigide et l’élastomère — car ces deux éléments sont choisis indépendamment.
Références techniques sélectionnées consultées pour cet article :
- Li Chuan, Yan Tianjun, Li Tiehui. Étanchéité des pistons à percussion et joint à étapes pour perforateurs hydrauliques. Rock Drilling Machinery & Pneumatic Tools, 2003, (3) : 8–12. (En chinois)
- Qin Shuai, Cheng Pin, Wang Shidu. Conception optimisée de la structure des composants en caoutchouc des dispositifs d’étanchéité pour équipements mécaniques. China Tire Resources Comprehensive Utilization, 2026, (8). (En chinois)
- Wang Jiansen, Yang Guangsheng, Liu Shaojun, Feng Huai, Wen Yongqiang. Analyse du phénomène de surpression dans la chambre tampon primaire d’un perforateur hydraulique à double chambre commandé. Chinese Hydraulics & Pneumatics, 2026, 50(7) : 57–67. (En chinois)
- Cao Xiaoyu, Zhang Xu, Dang En, Luan Su, Hao Jianxu, Guo Chenhui, Yu Xiaojing, Zhao Kang. Progrès de la recherche sur les performances anti-friction des matériaux en polytétrafluoroéthylène. Polymer Materials Science & Engineering, 2026, publié en ligne en premier. DOI : 10.16865/j.cnki.1000-7555.2026.0127. (En chinois)
- An Lihui, Miao Xuemei, Liu Hao, Yang Song, Su Yujie, Wei Shijie. Modification synergique du PTFE par le graphène et la nanofibre de carbone : propriétés tribologiques et mécanisme dynamique de conductivité thermique/électrique. Tribology, 2026, publication en ligne en premier. (En chinois)
- Wang Shuai, Ge Zhenghao, Wang Chaobao, Zhang Xiaoliang, Wang Haoyu. Analyse par dynamique moléculaire des propriétés de frottement et d’usure du PTFE chargé de PI et de CNT. Plastics Science and Technology, 2025, (10) : 30–33. (En chinois)
- Zhang Xia, Gao Zhixing, Wu Shujuan, Xu Huiren, Shang Quanmin, Wang Fushan. État des recherches sur la préparation, les charges renforçantes et les applications du caoutchouc nitrile hydrogéné. Petrochemical Technology, 2026, 55(4) : 611–623. (En chinois)
- Lu Yunjiang, Huang Le, Dai Changhao. Analyse de la résistance à l’extrusion de Joint torique basée sur Marc. Chinese Hydraulics & Pneumatics, 2020, (3) : 84–89. (En chinois)
- Feng Dongliang, Zhao Ning, Chang Feng, Cai Wenbin, Wang Yongli, Yang Xin. Étude expérimentale de la compatibilité entre les joints toriques en caoutchouc fluoré et les huiles hydrauliques. Lubrication Engineering, 2018, 43(5) : 111–114. (En chinois)
- Zhang Wentian, Hu Chunling, Wang Jianhua, Shang Peihua, Ma Guoliang. Analyse des méthodes d’essai de compatibilité entre huiles hydrauliques et huiles pour turbines. Lubricating Oil, 2023, 38(4) : 55–59. (En chinois)
Table des matières
- De quoi est constitué un joint d’étanchéité pour piston de perforation ?
- Pourquoi le choix du matériau est-il si déterminant dans une unité de percussion ?
- Pourquoi l’anneau en contact avec le piston est-il fabriqué en PTFE ?
- Que rajoutent les charges au PTFE ?
- De quoi est constitué l’élément élastomère, et pourquoi cela importe-t-il ?
- Où se situe le polyuréthane ?
- Comment ces matériaux se comparent-ils côte à côte ?
- Comment le type d’huile et la température influencent-ils le choix du matériau ?
- Comment la surface du piston interagit-elle avec le matériau du joint ?
- Comment identifier le matériau d’un joint existant ?


