

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

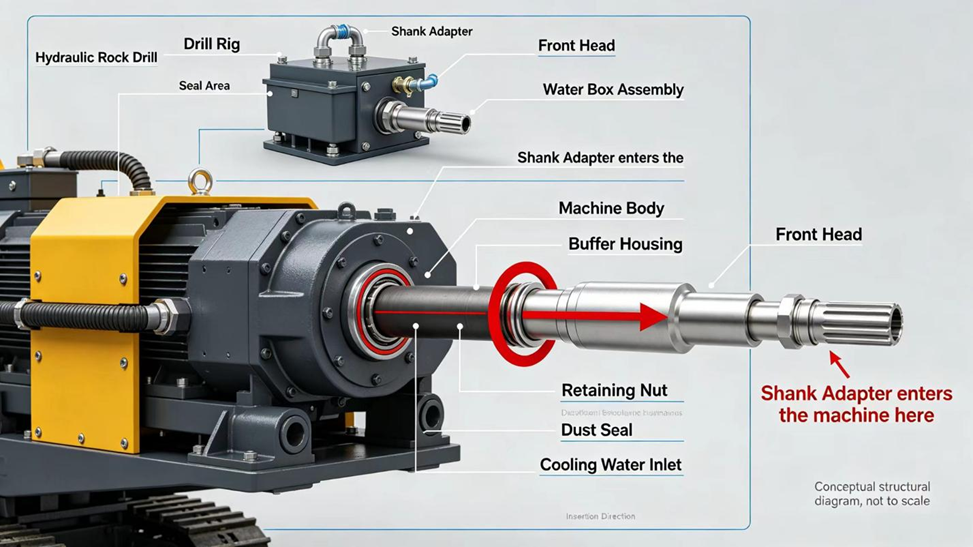
Chaque perforateur hydraulique à roche qui rince son trou à l’eau dépend d’un petit anneau en élastomère pour maintenir cette eau là où elle doit rester. Le joint d'étanchéité à coupelle est positionné au point où un adaptateur de tige rotatif et frappant traverse la tête avant du perforateur, et il remplit une seule fonction : retenir l’eau de rinçage dans sa propre chambre, plutôt que de la laisser pénétrer dans le mécanisme lubrifié du perforateur ou permettre aux débris de forage de remonter en sens inverse. Cet article explique où se situe le joint à coupe, comment il parvient à étanchéifier un composant à la fois rotatif et soumis à des milliers de chocs par minute, à quoi ressemble une défaillance, et quels éléments vérifier avant de commander un remplacement.
Qu’est-ce qu’un joint à coupe dans un perforateur hydraulique à roche ?
Un joint à coupe, également appelé joint d’alimentation en fluide de refroidissement, est l’élément d’étanchéité installé à l’intérieur de la tête avant ou « boîtier d’eau » d’une perceuse à roche — le carter qui entoure l’adaptateur de tige, là où le fluide de refroidissement est introduit dans la tige de forage. La plupart des opérations de forage sur roche utilisent de l’eau, de l’air ou un mélange eau-air afin d’évacuer les débris rocheux vers l’extérieur de l’outil et de le refroidir ; ce fluide doit donc être injecté dans l’alésage interne de l’adaptateur de tige à partir d’une conduite fixe, même si cet adaptateur tourne et frappe continuellement. Le joint à coupe assure précisément cette étanchéité.
Selon le fabricant et le modèle de perceuse, ce composant peut aussi être désigné sous les noms de joint d’alimentation en fluide de refroidissement, joint de tête avant ou joint de boîtier d’eau. Tous ces termes désignent la même fonction : assurer l’étanchéité d’une chambre pressurisée d’alimentation en fluide de refroidissement par rapport à un adaptateur de tige en mouvement continu pendant le fonctionnement de la perceuse.
Où se trouve le joint à coupe, et que scelle-t-il exactement ?
L’adaptateur de tige comporte un trou radial (ou deux, sur certains modèles) reliant sa surface extérieure à son alésage interne de rinçage. Ce trou se situe à l’intérieur d’une chambre annulaire formée par la boîte à eau de la tête avant, de sorte que le fluide de rinçage injecté dans la boîte puisse pénétrer dans l’alésage par ce trou, quelle que soit la position angulaire de l’adaptateur à cet instant précis. L’étanchéité de cette chambre nécessite généralement au moins deux jeux de joints : un premier jeu étanche la boîte à eau contre la structure fixe de la tête avant, tandis qu’un second étanche la boîte à eau contre l’adaptateur de tige lui-même — ce dernier joint assumant la tâche la plus exigeante, car il doit maintenir une étanchéité sur une surface en rotation tout en effectuant simultanément un déplacement axial.
En pratique, cela signifie que la disposition des joints à coupe de foreuse à roche n’est presque jamais constituée d’un simple anneau. Elle se compose habituellement d’une petite pile d’éléments d’étanchéité et de guidage — joints, bagues d’usure, et parfois un élément séparé anti-poussière ou essuyeur — intégrés dans une boîte à eau pouvant être ouverte pour entretien sans avoir à retirer l’ensemble de la tête avant.
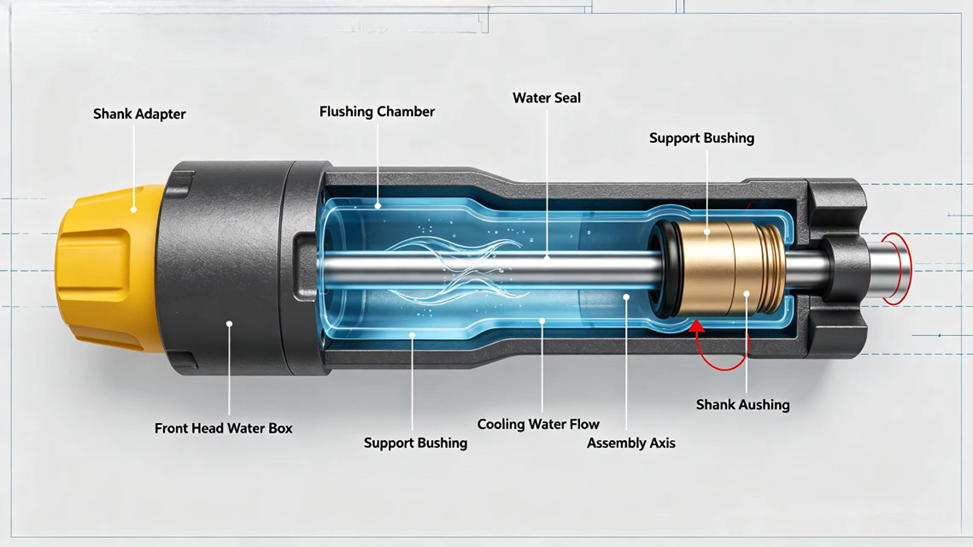
Photo 1 : Avant Section transversale de la boîte d’eau avant
Comment le joint à coupelle fonctionne-t-il pendant la rotation et les coups de marteau de l’adaptateur de tige ?
C’est cette partie du travail qui distingue le joint à coupelle d’un joint statique ordinaire. Lorsque la perceuse fonctionne, l’adaptateur de tige tourne continuellement (pour positionner la mèche avant le prochain coup) et effectue également un léger déplacement axial afin d’absorber et de transmettre chaque impact provenant du piston. Le joint à coupelle doit maintenir un contact continu avec cette surface en mouvement, dans les deux sens de déplacement, tout en retenant le fluide de rinçage, qui peut être soumis à une pression nettement supérieure à la pression atmosphérique.
Cette combinaison — rotation, vibration axiale et pression, toutes simultanées — constitue une sollicitation plus sévère que celle subie par la plupart des joints dynamiques. C’est aussi pourquoi l’état de la surface d’étanchéité de l’adaptateur de tige est aussi important que celui du joint lui-même : toute piqûre, corrosion ou rayure sur cette surface offre au bord du joint une surface irrégulière sur laquelle glisser, ce qui accélère généralement l’usure à partir de ce point.
Pourquoi le rinçage externe exerce-t-il une demande supplémentaire sur le joint à coupe ?
Les adaptateurs de tige sont rincés de l’une ou l’autre des deux manières suivantes. Le rinçage interne fait passer un tube d’eau au centre de la perceuse et l’étanche contre l’adaptateur à l’aide d’un seul Joint torique à la pointe, un joint relativement simple et peu sollicité. Le rinçage externe (en tête avant) alimente le fluide de rinçage dans la boîte à eau entourant l’extérieur de l’adaptateur, ce qui est généralement considéré comme la conception la plus performante, car il permet de délivrer un débit de rinçage plus important avec un risque moindre de fuite ou de dommages dus au coup de bélier — mais c’est précisément cette capacité qui soumet ses joints à une pression et un débit continus plus élevés.
La plupart des perforatrices hydrauliques modernes utilisent ce rinçage externe en tête avant pour cette raison. Le compromis est que le joint à coupe de cette conception en tête avant assure en continu une étanchéité dynamique sous pression, contrairement au joint statique de pointe, dont la fonction est nettement moins exigeante ; c’est en partie pour cela que les joints de rinçage sont considérés comme des éléments d’usure courants plutôt que comme des composants « montage-oubli ».
Le débit pénétrant dans cette chambre se comporte comme un débit à travers un orifice de restriction, une relation bien établie dans la conception des circuits de rinçage pour les joints dynamiques en général :
Q = 0,0019159 · C · d² · (Δp / ρ)¹/² (1)
où Q est le débit de rinçage, C est un coefficient de débit, d est le diamètre effectif du chemin d’écoulement, Δp est la chute de pression à travers celui-ci et ρ est la masse volumique du fluide de rinçage. La conclusion pratique est que le débit de rinçage est régi par la différence de pression à travers la boîte à eau, et non par la pression seule : les recommandations publiées concernant le rinçage des joints dynamiques dans les équipements industriels rotatifs préconisent de maintenir la pression côté rinçage légèrement supérieure à celle de la chambre étanche, soit environ 0,05–0,2 MPa de plus, et de limiter la vitesse du fluide à travers toute restriction afin d’éviter l’érosion par impact, généralement en dessous de 3–5 m/s lorsque le fluide contient des matières solides. L’eau de rinçage des perforatrices n’est presque jamais parfaitement propre ; aussi, une différence de pression excessivement élevée ou un chemin d’écoulement trop étroit peuvent accélérer l’usure précisément au point que le joint à coupelle cherche à protéger.
Que se passe-t-il lorsque le joint à coupelle d’une perforatrice cède ?
Dès qu’un joint à coupelle perd sa lèvre d’étanchéité ou commence à fuir au niveau d’une surface de contact usée, le fluide de rinçage peut migrer depuis la boîte à eau vers le mécanisme de rotation et de percussion du perforateur, où il se mélange à l’huile lubrifiante ou la déplace. La contamination par l’eau de l’huile hydraulique ou lubrifiante accélère la corrosion des composants internes, dégrade les propriétés lubrifiantes de l’huile et peut provoquer une usure accélérée bien au-delà de la tête avant elle-même.
La défaillance peut également se produire dans l’autre sens : un joint qui a perdu son adhérence sur l’adaptateur de tige laisse échapper le fluide de forage à l’extérieur de l’adaptateur au lieu de le diriger vers le fond du trou ; cela se manifeste par une fuite visible à l’avant de la machine et par une baisse du débit de rinçage effectivement atteignant l’outil — ce qui réduit l’efficacité d’évacuation des déblais hors du trou.
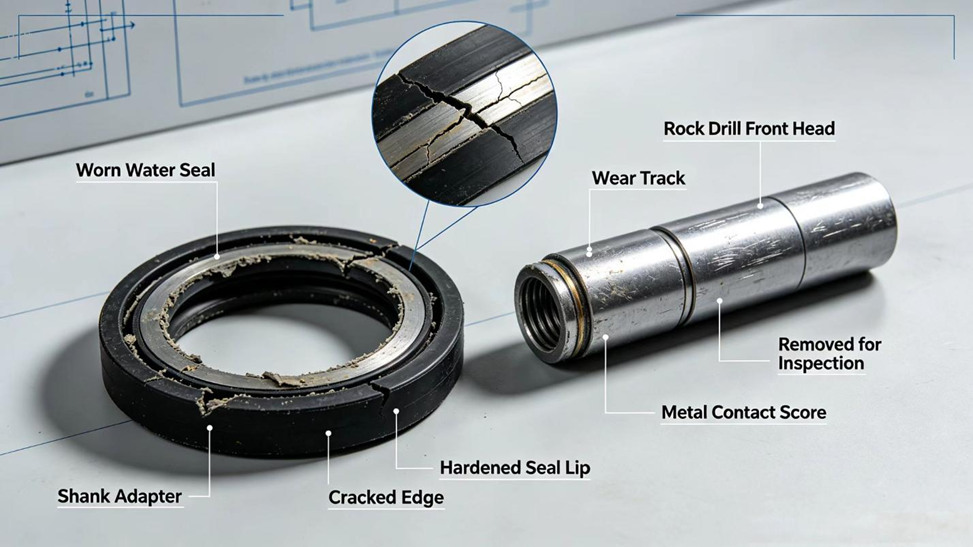
Photo 2 : Joint à coupelle usé et adaptateur de tige
Comment savoir si le joint à coupelle de votre perforateur rocheux est défectueux ?
Un joint à coupelle défaillant se manifeste généralement par une combinaison des signes suivants :
- Fuite d’eau ou de fluide de rinçage visible dans la zone de la tête avant pendant le fonctionnement.
- Apparence laiteuse ou décolorée de l’huile hydraulique ou lubrifiante de la perceuse, indiquant une contamination par l’eau.
- Débit ou pression de rinçage réduits au niveau de l’outil, même si la pompe et la canalisation de rinçage sont en bon état.
- Corrosion ou piqûres plus rapides que la normale visibles sur l’adaptateur de tige là où celui-ci traverse la tête avant.
- Usure accrue ou rayures sur les bagues du boîtier d’eau lors du prochain démontage.
Le tableau ci-dessous relie ces symptômes aux causes probables et indique une première vérification logique.
Symptôme |
Cause probable |
Vérification suivante |
Fuite visible au niveau de la tête avant |
Lèvre du joint à coupe usée ou endommagée, ou joint mal positionné |
Ouvrir le boîtier d’eau et inspecter le joint ainsi que son logement |
Huile lubrifiante/hydraulique laiteuse ou décolorée |
L'eau a pénétré au-delà du joint étanche dans le mécanisme |
Vidanger et inspecter l'huile, puis inspecter le joint étanche |
Débit de rinçage réduit au niveau de l'outil |
Fluide qui s'échappe autour de l'adaptateur au lieu de descendre dans l'alésage |
Vérifier la présence de fuites au niveau de la tête avant de supposer un problème de pompe ou de canalisation |
Corrosion ou piqûres sur la surface de l'adaptateur de tige |
Exposition prolongée à l'eau de rinçage, souvent salée ou minéralisée |
Inspecter la surface d'étanchéité de l'adaptateur pour détecter des irrégularités |
Les bagues du boîtier d'eau présentent une usure inégale |
Le déplacement radial de l'adaptateur dû à l'usure des bagues surcharge le joint étanche |
Vérifier le jeu de la douille, pas seulement l’étanchéité du joint |
Comme la contamination par l’eau et l’usure mécanique peuvent produire des symptômes similaires, l’ouverture de la tête avant et l’inspection conjointe du joint, de son logement et de la surface d’étanchéité de l’adaptateur fournissent une réponse plus fiable que l’évaluation fondée sur un seul symptôme.
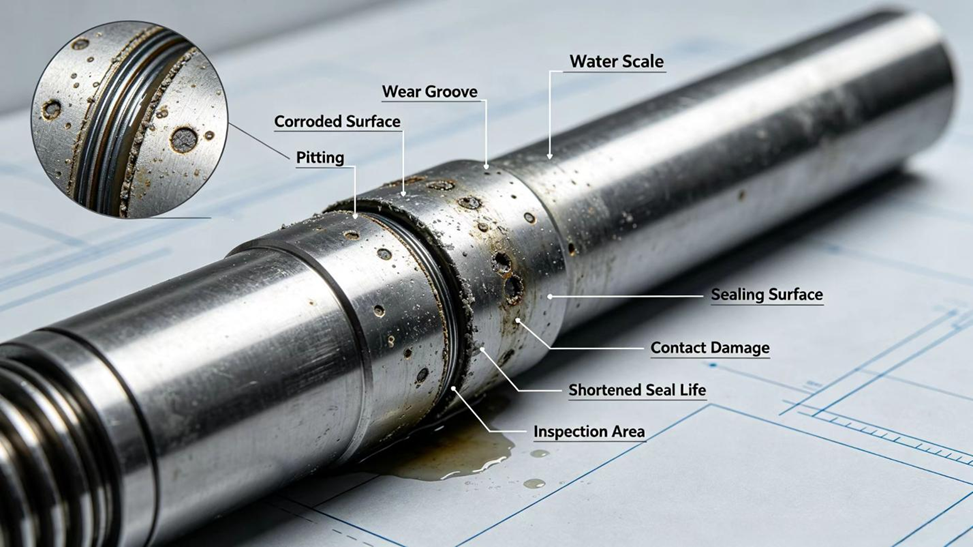
Photo 3 : Usure de la surface d’étanchéité de l’adaptateur de tige
Quelles sont les causes d’une usure prématurée du joint à coupe
Plusieurs facteurs réduisent indépendamment la durée de vie utile d’un joint à coupe, et ils s’aggravent souvent mutuellement :
- Des particules abrasives fines présentes dans l’eau de rinçage ou dans les déblais remontés, qui agissent comme un composé de polissage contre la lèvre du joint et la surface de l’adaptateur.
- Une eau de rinçage corrosive ou minéralisée (y compris salée), fréquente sur de nombreux sites miniers et côtiers, qui provoque, avec le temps, des piqûres et un rugosité accrue de la surface d’étanchéité de l’adaptateur.
- Faire fonctionner la perceuse à sec ou avec une pression de rinçage insuffisante, ce qui peut entraîner un échauffement excessif du joint contre l’adaptateur au lieu de glisser sur un fin film fluide.
- Jeu radial dans l’adaptateur de tige dû à l’usure des douilles de support, ce qui oblige le joint à fonctionner contre une surface oscillante plutôt que tournant parfaitement concentrique.
- Un matériau de joint inadapté à la chimie ou à la température de l’eau sur site, décrit plus en détail dans une comparaison dédiée des matériaux.
L’état de surface propre de l’adaptateur de tige mérite ici une attention particulière, car l’ingénierie générale de l’usure relie directement la perte de matériau à la dureté de surface selon une relation de forme générale :
W = K / Hn (2)
où W est le volume d’usure, H est la dureté superficielle du composant le plus résistant à l’usure, K est une constante liée au couple de matériaux et aux conditions de contact, et n est un indice d’usure généralement compris entre 1 et 2. Des recherches sur le traitement thermique du matériau de la partie arrière de la tige de foreuse confirment la validité pratique de cette relation : les paramètres de trempe qui augmentent de façon mesurable la dureté superficielle améliorent effectivement la résistance à l’usure, tandis que des paramètres de revenu insuffisant ou excessif laissent des contraintes résiduelles ou une structure de grain grossie qui la dégradent. La pertinence pour un joint à coupe est directe — les piqûres de corrosion sur la surface d’étanchéité de l’adaptateur constituent fonctionnellement une perte localisée de cette couche durcie, de sorte qu’un adaptateur corrodé peut accélérer l’usure du joint, même si ce dernier est en bon état et correctement installé.
Comment l’usure de l’adaptateur de tige et de la douille affecte-t-elle la durée de vie d’un joint à coupe ?
Le joint à ventouse ne fonctionne pas de manière isolée par rapport au reste de l’ensemble de la tête avant. L’adaptateur de tige est normalement maintenu en place par des bagues d’usure qui le font tourner de façon concentrique à l’intérieur de la boîte à eau ; à mesure que ces bagues s’usent, l’adaptateur peut se déplacer davantage dans la direction radiale pendant sa rotation et les chocs qu’il subit. Ce déplacement radial supplémentaire est transmis directement au joint à ventouse, qui doit alors se plier et se réajuster contre une surface suivant un parcours instable plutôt qu’un parcours régulier et concentrique.
C’est une cause fréquente de défaillance rapide d’un « nouveau » joint à ventouse après remplacement : si les bagues d’usure et la surface d’étanchéité de l’adaptateur ne sont pas inspectées, et remplacées ou reconditionnées le cas échéant en même temps, le nouveau joint subit immédiatement les mêmes sollicitations anormales qui ont provoqué l’usure de l’ancien.
Comment choisir le joint à ventouse de remplacement adapté ?
Une fois la défaillance confirmée et la tête avant ouverte pour inspection, trois éléments déterminent le joint à ventouse de remplacement approprié :
- Correspondance exacte en dimensions et en profil avec la pièce d’origine. La géométrie du joint de boîtier d’eau, la conception du bord souple et les dimensions de la gorge sont spécifiques au modèle de perforateur et ne sont généralement pas interchangeables entre marques.
- Un matériau adapté à la composition chimique et à la température de l’eau de rinçage sur le site. Les joints à coupe sont le plus souvent fabriqués en polyuréthane ou en FKM, selon le niveau d’abrasion, la composition de l’eau et la température — une distinction détaillée dans un article complémentaire consacré aux matériaux des joints à coupe.
- La vérification que la surface d’étanchéité de l’adaptateur de tige et les douilles du boîtier d’eau sont dans les tolérances admissibles, car un joint correctement sélectionné, installé sur un adaptateur usé ou rayé, n’atteindra pas sa durée de service prévue.
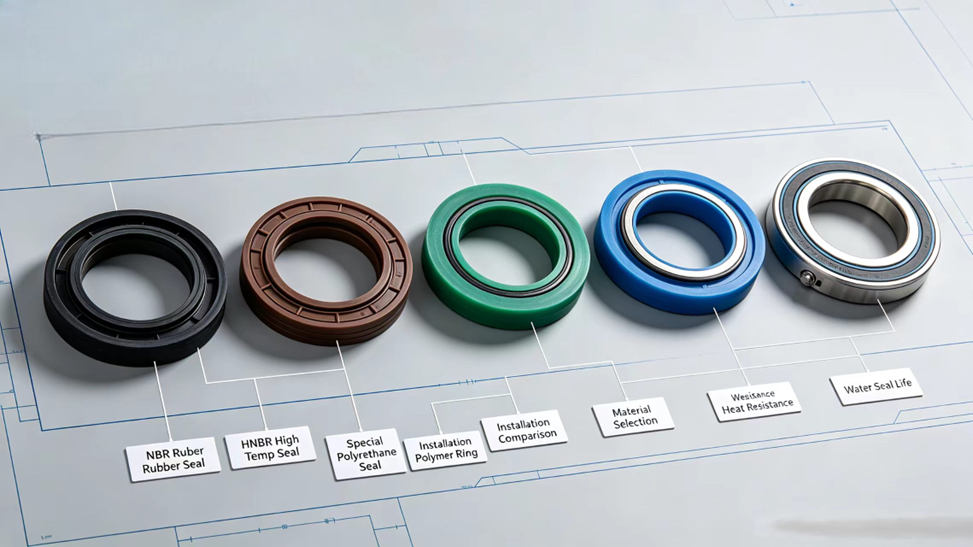
Photo 4 :Comparaison des matériaux des joints à coupe de remplacement
Où trouver un joint à coupe de remplacement fiable ?
Comme les dimensions et les profils de bord souple des joints à coupe sont spécifiques à chaque modèle de perforateur, leur approvisionnement repose sur la capacité d’un fournisseur à identifier le numéro de pièce exact de votre machine, plutôt que sur une désignation générique telle que « joint à coupe ».
Nanjing Hovoo Machinery Technology Co., Ltd, un fabricant chinois de joints fondé en 2013, produit des composants d’étanchéité en polyuréthane (PU), en caoutchouc et en téflon (PTFE) destinés aux perforatrices hydrauliques et aux brise-roches hydrauliques, avec références croisées aux grandes marques telles qu’Atlas Copco/ Epiroc , Furukawa, Montabert, Sandvik et Tamrock, entre autres, et affirme offrir gratuitement une assistance technique afin de confirmer le numéro de pièce, les dimensions et la nuance de matériau appropriés pour un modèle donné de perforatrice avant toute commande.
Si vous ne savez pas quel joint à cuvette convient à votre machine, fournir au fournisseur le modèle de la perforatrice, le numéro de pièce de la tête avant ou de la boîte d’eau, ainsi qu’une précision sur la qualité de l’eau de rinçage sur votre site (douce, salée ou abrasive) — ce qui permet une correspondance croisée avec les spécifications d’origine — constitue la méthode la plus fiable pour obtenir un joint parfaitement adapté et durable.
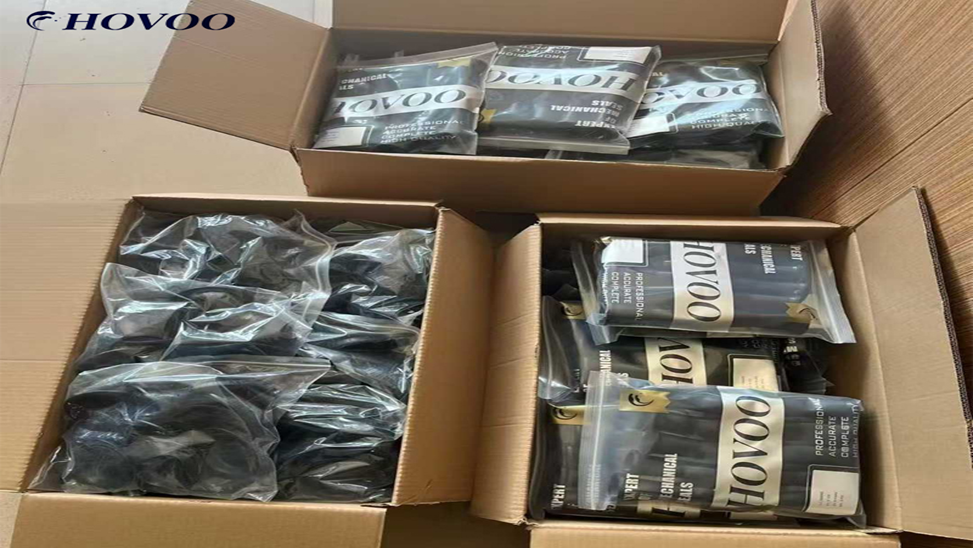
Photo 5 : Kit de joints à cuvette pour perforatrice, emballé
Références techniques sélectionnées consultées pour cet article :
- Zhou B., Zhao Y., Zhang H., Liu F., Zhu W. « Analyse de l’effet du rinçage sur les performances des joints mécaniques. » Mechanical & Electrical Engineering Technology, 2023, 52(05) : 269–272.
- Han Z. « Analyse de l’effet de différents paramètres de traitement thermique sur la dureté et la résistance à l’usure des embouts de tiges de perforation. » Zhejiang Pulanka Drilling Tools Co., Ltd., document technique, 2026.
- Zhang H., Liu X., Wang J., Sun M. « Recherche sur la conception structurelle et la simulation du mouvement d’un nouvel outil de forage rotatif-percutant composite. » Journal of Mechanical Strength, 2017, 39(2) : 392–396.
Table des matières
- Qu’est-ce qu’un joint à coupe dans un perforateur hydraulique à roche ?
- Où se trouve le joint à coupe, et que scelle-t-il exactement ?
- Comment le joint à coupelle fonctionne-t-il pendant la rotation et les coups de marteau de l’adaptateur de tige ?
- Pourquoi le rinçage externe exerce-t-il une demande supplémentaire sur le joint à coupe ?
- Que se passe-t-il lorsque le joint à coupelle d’une perforatrice cède ?
- Comment savoir si le joint à coupelle de votre perforateur rocheux est défectueux ?
- Quelles sont les causes d’une usure prématurée du joint à coupe
- Comment l’usure de l’adaptateur de tige et de la douille affecte-t-elle la durée de vie d’un joint à coupe ?
- Comment choisir le joint à ventouse de remplacement adapté ?
- Où trouver un joint à coupe de remplacement fiable ?


