

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

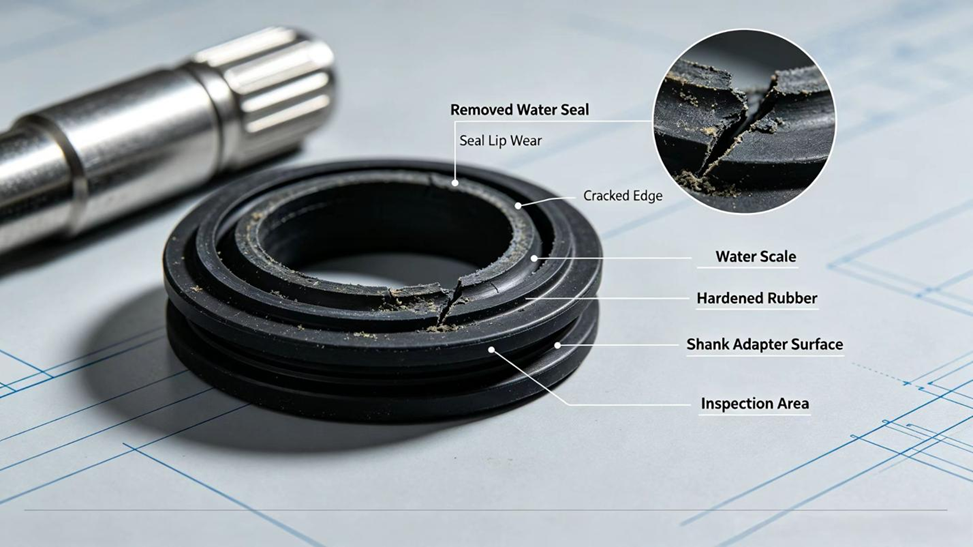
Un joint en forme de coupe pour perforateur joint d'étanchéité à coupelle a une fonction inhabituelle pour une pièce en élastomère : il doit retenir l’eau de rinçage tout en étant en contact avec un adaptateur de tige qui tourne et frappe simultanément, souvent pendant des milliers d’heures avant remplacement. Le matériau dans lequel il est moulé influence directement sa durée de vie face à cette combinaison de mouvement, de pression et d’exposition à l’eau. Cet article examine les matériaux les plus couramment utilisés pour les joints en forme de coupe pour perforateurs, les raisons de leur choix précisément pour cette application et ce que cela implique quant à leur comportement en service.
De quoi est constitué un joint en forme de coupe pour perforateur ?
Les joints en forme de coupe pour perforateurs sont le plus souvent moulés en polyuréthane (PU) ou en fluoroélastomère (FKM), plutôt qu’en caoutchouc nitrile (NBR), un élastomère à usage général employé pour de nombreux autres joints hydrauliques sur la même machine. Selon le fabricant, ce même composant peut être désigné comme joint en forme de coupe, joint de rinçage ou joint de tête avant, mais tous ces termes désignent l’élément d’étanchéité monté autour de l’adaptateur de tige à l’intérieur de la boîte à eau.
Pourquoi la matière du joint à coupe est-elle plus importante qu’il n’y paraît ?
La plupart des joints hydrauliques d’une perceuse à roche doivent uniquement résister à l’huile, à la température et à la pression. Un joint à coupe, en revanche, doit résister à tous ces facteurs, ainsi qu’à l’eau elle-même — douce, minéralisée ou, dans de nombreux sites miniers et carrières, légèrement salée ou acide —, à la rotation continue de la surface contre laquelle il assure l’étanchéité, et aux fines particules abrasives issues de la roche qui pénètrent inévitablement dans le circuit de rinçage. Un matériau mal adapté à l’un quelconque de ces critères révèle rapidement ses faiblesses : gonflement ou ramollissement dû à l’absorption d’eau, usure accélérée liée à une mauvaise résistance à l’abrasion, ou durée de vie réduite causée par une attaque chimique spécifique liée à la composition de l’eau sur site.
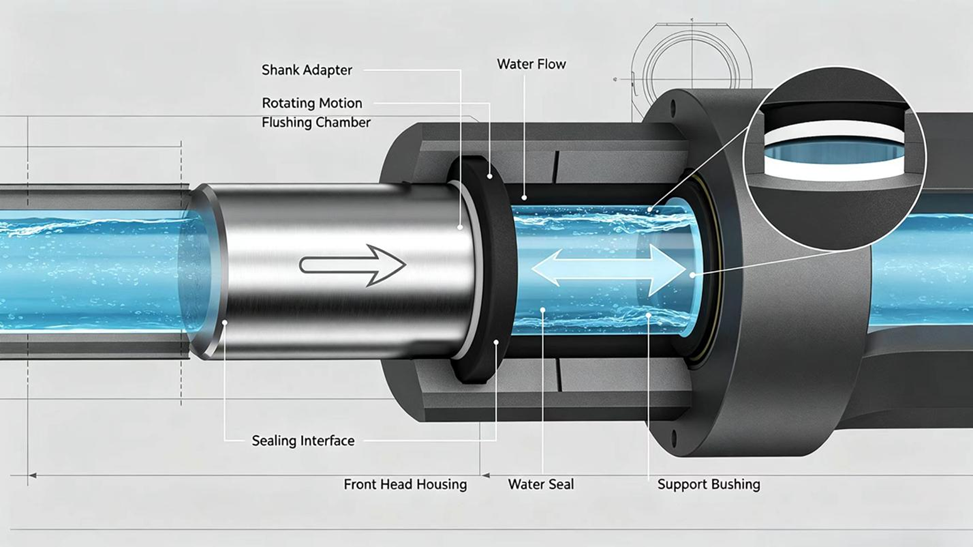
Photo1 : Coupe transversale de l’ensemble du joint à coupe
Qu’est-ce que le polyuréthane (PU) et pourquoi est-il couramment utilisé pour les joints à coupe ?
Le polyuréthane n’est généralement pas un caoutchouc vulcanisé classique, mais un polymère élastomère coulé ou moulé, construit autour de liaisons uréthanes ; sa propriété remarquable est sa résistance à l’abrasion et au déchirement, nettement supérieure à celle de la plupart des composés caoutchouteux. Cette propriété correspond étroitement aux exigences réelles d’un joint à coupe : il ne s’agit pas seulement de retenir l’eau, mais de le faire tout en étant maintenu contre une surface en mouvement continu, parfois granuleuse, et les fines particules de roche qui atteignent inévitablement la zone du joint agissent comme un abrasif en ralenti.
Les joints à coupe en polyuréthane (PU) constituent également souvent le choix par défaut le plus économique pour l’eau de rinçage fraîche ou modérément minéralisée, à des températures ambiante et de fonctionnement ordinaires. Leur principale limitation réside dans une température maximale d’utilisation continue inférieure à celle du FKM, ainsi qu’une flexibilité légèrement réduite dans des conditions très froides — deux facteurs dont l’importance varie selon les sites.
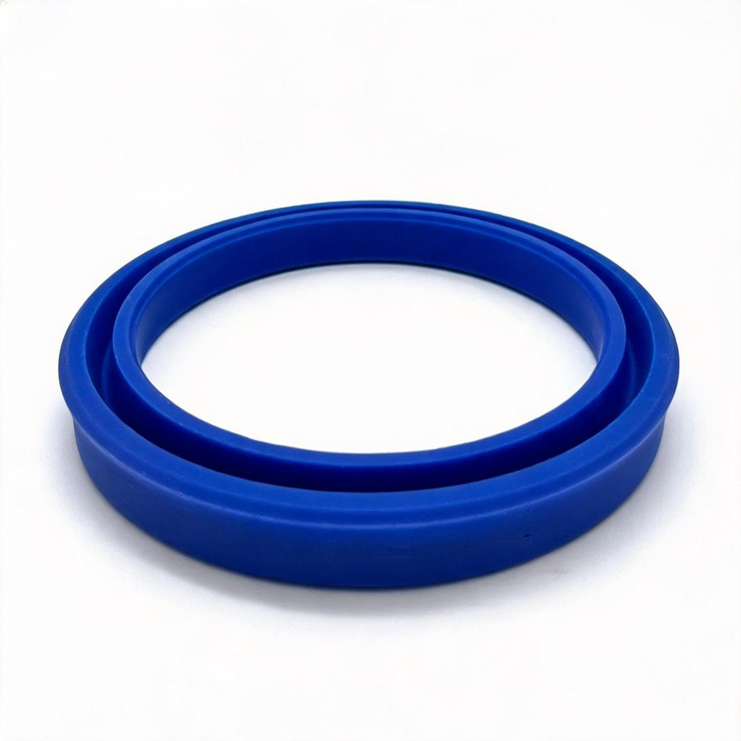
Photo 2 :Profil de lèvre moulé du joint à coupe en polyuréthane (PU)
Qu’est-ce que le FKM et dans quels cas est-il privilégié par rapport au polyuréthane ?
Le FKM (fluoroélastomère) offre une résistance chimique plus étendue que le polyuréthane, notamment une meilleure tolérance aux eaux de rinçage agressives ou traitées chimiquement, ainsi qu’un seuil de température d’utilisation continue plus élevé. Lorsque l’eau de rinçage d’un site est acide, contient des additifs chimiques ou que la foreuse fonctionne à haute température pendant de longues périodes, le FKM constitue généralement le choix le plus résistant.
L’inconvénient réside dans le coût et, pour certaines formulations, dans une résistance à l’abrasion légèrement inférieure à celle d’un bon composé en PU. C’est pourquoi ces deux matériaux coexistent fréquemment comme alternatives pour la même position de joint à collerette sur de nombreux modèles de foreuses à roche, plutôt que l’un ne remplaçant simplement pas l’autre : le choix approprié dépend davantage de la composition chimique et de la température de l’eau sur un site donné que d’un classement universel entre les deux matériaux.
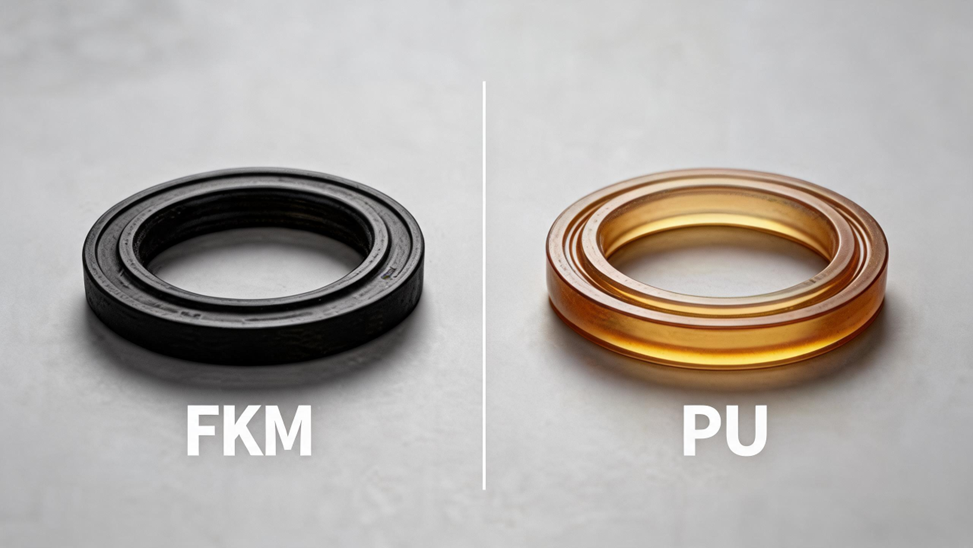
Photo3 : Vue latérale ‑par ‑comparaison visuelle latérale d’échantillons de joints à collerette en FKM et en PU
Pourquoi ne pas utiliser simplement du NBR standard, comme pour d’autres joints hydrauliques ?
Le NBR est le matériau par défaut pour de nombreux joints hydrauliques précisément en raison de sa forte résistance à l’huile hydraulique minérale, mais cette résistance ne se maintient pas bien face à une exposition prolongée à l’eau ni aux sollicitations abrasives subies par un joint à godet. Les compositions en NBR sont plus sujettes au gonflement lors d’une absorption prolongée d’eau et offrent généralement une résistance à l’abrasion inférieure à celle du PU dans des conditions granuleuses et chargées en particules, telles que celles rencontrées couramment dans les eaux de rinçage. Pour cette raison, le NBR est rarement spécifié pour la position du joint à godet lui-même, même s’il demeure le choix standard pour les joints situés du côté huile de la perceuse, y compris l’accumulateur diaphragme .
Il convient de noter que le NBR n’est même pas la matière élastomère offrant les meilleures performances lors d’une exposition à l’eau pure ; des essais de durabilité multifactorielle portant sur des joints toriques en caoutchouc destinés aux canalisations d’alimentation et d’évacuation d’eau ont révélé que l’EPDM et le caoutchouc silicone (SR) résistent généralement mieux au contact prolongé avec l’eau ainsi qu’au vieillissement thermooxydatif que le NBR ou le HNBR. Dans ces essais, une élévation de la température à 70 °C a fait dépasser le tassement sous contrainte du HNBR et du NBR à 15 % et leur rebond à 85 %, tandis que l’EPDM et le silicone ont présenté des augmentations de déformation nettement plus faibles dans le milieu d’essai simulant les eaux usées. La raison pour laquelle l’EPDM et le silicone ne sont toutefois pas utilisés pour les joints de cuvette de perforateur rocheux n’est pas liée à leur résistance à l’eau, mais à leur compatibilité avec les huiles : tous deux gonflent fortement en présence d’huile hydraulique minérale, or le joint de cuvette est placé suffisamment près du mécanisme lubrifié du perforateur pour que cette compatibilité avec l’huile constitue une exigence réelle, et non un cas particulier. Cela rappelle utilement qu’un matériau « optimal » pris isolément n’est pas nécessairement le bon choix dès lors que l’on prend en compte l’ensemble des sollicitations auxquelles la pièce sera effectivement exposée.
Comment ces matériaux se comparent-ils côte à côte ?
Le tableau ci-dessous résume les compromis généraux décrits ci-dessus. Les performances exactes dépendent de la formulation spécifique du composé utilisée par un fabricant donné.
Matériau |
Résistance à l'abrasion |
Résistance à l’eau/aux produits chimiques |
Plage de température |
Limitation typique |
Polyuréthane (PU) |
Très bonne, généralement la meilleure du groupe |
Bonne avec de l’eau douce à modérément minéralisée |
Plafond modéré, environ 80–90 °C |
Peut gonfler en cas d’exposition prolongée à l’eau ; plafond thermique plus bas |
FKM |
Bonne, bien que généralement inférieure à celle d’un composé PU performant |
Très bonne, y compris avec de l’eau acide ou traitée chimiquement |
Élevée, couramment jusqu’à 200 °C |
Coût plus élevé ; rigidité accrue par basses températures |
NBR |
Modéré |
Correct; plus sujet à gonflement en cas de contact prolongé avec l’eau |
Environ −30 °C à 100–120 °C |
Généralement non spécifié pour cette position, bien que l’usage hydraulique soit courant |
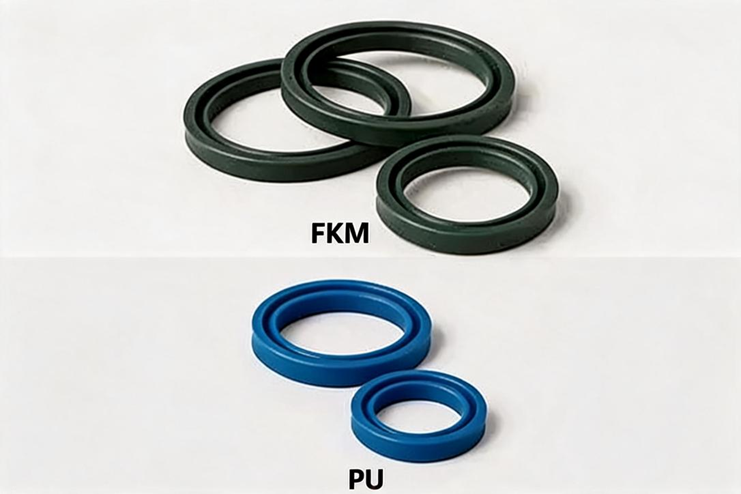
Photo 4 : Comparaison physique entre les joints d’étanchéité en PU et en FKM
Comment la chimie de l’eau (douce, salée ou acide) influe-t-elle sur le choix du matériau ?
La qualité de l’eau de rinçage varie énormément selon les sites. L’eau de surface douce utilisée sur un chantier de carrière ordinaire constitue un environnement relativement bénin pour le PU comme pour le FKM. En revanche, l’eau salée — fréquente dans certaines zones côtières ou arides où les eaux souterraines sont minéralisées — accélère la corrosion de la surface d’étanchéité de l’adaptateur de tige et peut réduire la durée de vie utile d’un matériau d’étanchéité dont la résistance à ce type d’eau est seulement médiocre. Quant à l’eau acide ou traitée chimiquement — parfois rencontrée lors du rabattement des eaux dans les mines ou dans certains procédés industriels — elle favorise nettement la résistance chimique étendue du FKM par rapport au PU standard.
Comme l’eau de rinçage varie considérablement d’un site à l’autre, un même modèle de perforateur peut raisonnablement utiliser des matériaux différents pour les joints à cupule sur des chantiers distincts ; adapter le joint à la qualité réelle de l’eau disponible est généralement plus important que de se contenter du matériau fourni d’origine avec la machine.
Comment le mouvement rotatif et alterné affecte-t-il la durée de vie en service ?
Contrairement à un Joint torique , le joint à cupule est en mouvement relatif constant par rapport à l’adaptateur de tige : il tourne continuellement et effectue un léger déplacement axial à chaque cycle de percussion. Ce mouvement implique que la durée de vie en service du joint dépend fortement du maintien d’un fin film lubrifiant d’eau (ou d’un mélange eau-air) entre la lèvre du joint et la surface de l’adaptateur. Si ce film se rompt — en raison d’une pression de rinçage insuffisante, d’une contamination ou d’une surface de l’adaptateur rayée — le joint fonctionne pratiquement à sec contre le métal, et l’abrasion ainsi que l’accumulation de chaleur s’accélèrent fortement, quel que soit le matériau dont il est moulé.
Ceci est une des raisons pour lesquelles la durée de vie d’un joint à coupe n’est pas uniquement une question de matériau : l’état de la surface appariée et la régularité de la pression de rinçage influencent toutes deux la durée réelle de vie, même du matériau de joint le mieux adapté.
Comment la température affecte-t-elle les performances du matériau du joint à coupe ?
L’exposition à la température d’un joint à coupe est généralement moins sévère que celle subie par un joint côté huile, tel que la membrane de l’accumulateur, car l’eau de rinçage évacue la chaleur de la zone avant de la tête au cours de son écoulement. Néanmoins, les foreuses fonctionnant à un cycle de service élevé dans des climats chauds, ou avec un débit de rinçage réduit, peuvent connaître des températures accrues au niveau du joint. Le seuil inférieur de température d’utilisation continue du PU le rend plus sensible à ce phénomène que le FKM, ce qui explique en partie pourquoi un fonctionnement prolongé à haute température constitue l’une des raisons les plus courantes de spécifier le FKM, même lorsque la chimie de l’eau seule ne l’exigerait pas.
À l'autre extrême, des conditions ambiantes très froides peuvent rigidifier légèrement l'un ou l'autre matériau, bien que le PU conserve généralement une flexibilité utilisable sur une plage pratique plus étendue que l'extrémité la plus froide de la plage nominale du FKM.
Comment identifier le matériau adapté aux conditions de votre site ?
Le choix du matériau de joint à lèvre dépendant de facteurs spécifiques au site — composition de l'eau, teneur en abrasifs, température ambiante et en service, cycle de fonctionnement — l'approche la plus fiable consiste à décrire ces conditions au fournisseur de la pièce de rechange, plutôt que de supposer que le matériau d'origine est automatiquement le mieux adapté. Lorsqu’un joint échoue prématurément sur un site donné, il arrive parfois qu’un changement de matériau soit plus efficace qu’un simple remplacement identique.
Lorsque des dossiers ou un catalogue de pièces sont disponibles, ils indiquent généralement le matériau d’origine installé ; à défaut, un fournisseur familier du modèle de perforateur peut en général confirmer la spécification standard et conseiller si les conditions d’eau sur site justifient un choix différent.
Photo 5 : Inspection de l’étanchéité et de l’eau pour la sélection du matériau
Références techniques sélectionnées consultées pour cet article :
- Hu X. « Rebond en compression et durabilité des matériaux élastomères d’étanchéité pour l’alimentation en eau et l’évacuation des eaux usées des bâtiments sous couplage multifactoriel. » Fly Ash Comprehensive Utilization, 2026, (04) : 155–161.
- Zhou B., Zhao Y., Zhang H., Liu F., Zhu W. « Analyse de l’effet du rinçage sur les performances des joints mécaniques. » Mechanical & Electrical Engineering Technology, 2023, 52(05) : 269–272.
Table des matières
- De quoi est constitué un joint en forme de coupe pour perforateur ?
- Pourquoi la matière du joint à coupe est-elle plus importante qu’il n’y paraît ?
- Qu’est-ce que le polyuréthane (PU) et pourquoi est-il couramment utilisé pour les joints à coupe ?
- Qu’est-ce que le FKM et dans quels cas est-il privilégié par rapport au polyuréthane ?
- Pourquoi ne pas utiliser simplement du NBR standard, comme pour d’autres joints hydrauliques ?
- Comment ces matériaux se comparent-ils côte à côte ?
- Comment la chimie de l’eau (douce, salée ou acide) influe-t-elle sur le choix du matériau ?
- Comment le mouvement rotatif et alterné affecte-t-il la durée de vie en service ?
- Comment la température affecte-t-elle les performances du matériau du joint à coupe ?
- Comment identifier le matériau adapté aux conditions de votre site ?


