

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

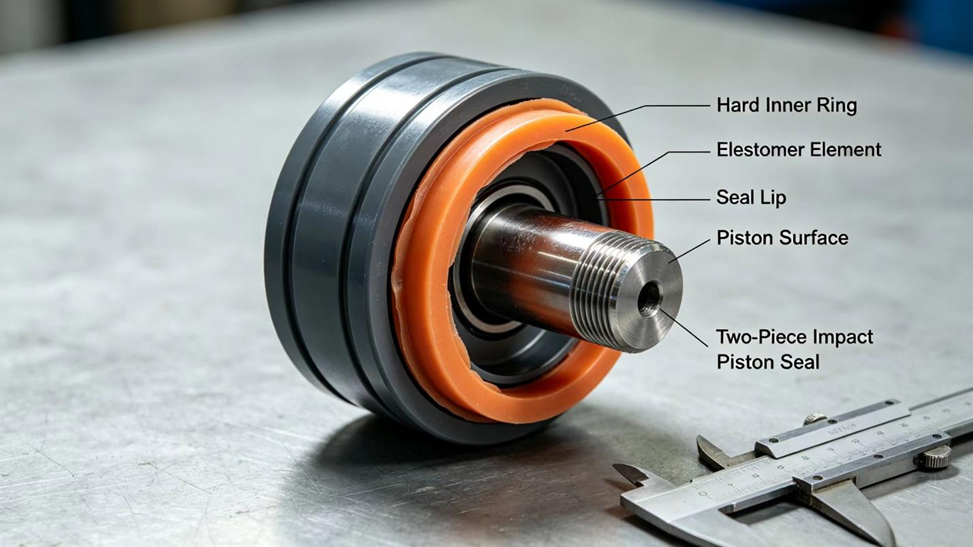
Ütő pisztron zár a hidraulikus kör egyik legszigorúbb helyzetében működik. A körülötte lévő olaj forró, a nyomás pulzáló, és a tömített dugattyú rövid lökethosszon, másodpercenként sokszor gyorsan mozog. Egyetlen anyag sem képes jól kezelni mindezeket az igényeket, ezért a legtöbb ütődugattyús tömítés több anyagból készül. Ez a cikk bemutatja, milyen anyagokból állnak ezek a tömítések, milyen funkciót lát el mindegyik, és hogyan befolyásolják a kompromisszumok a tömítés működését üzemelés közben. Az alábbiakban megadott értékek publikált mérnöki tanulmányokból származnak, amelyeket a cikk végén sorolunk fel; a legtöbb értéket tesztdarabokon vagy más alkalmazásokban mérték, így inkább tendenciákat mutatnak, nem pedig egy adott tömítés teljesítményértékelését.
Milyen anyagokból készül egy kőfúró ütődugattyús tömítése?
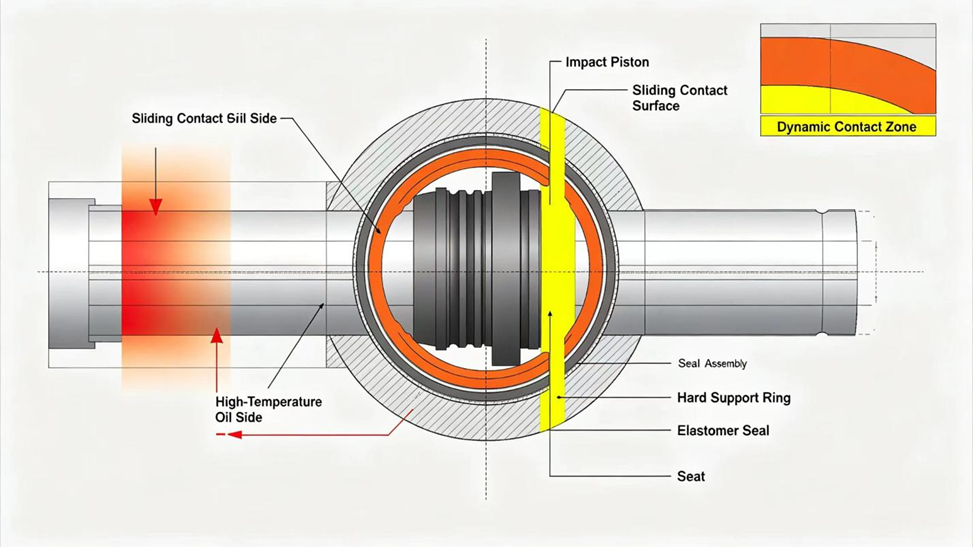
A tömítőeszközök hidraulikus ütőberendezésekben történő alkalmazására vonatkozó, publikált tervek általában kétrészes szerkezetet írnak le [1]. A belső gyűrű, amely érintkezik a dugattyúval, kemény, Teflon-alapú műanyagból készül, azaz PTFE-típusú anyagból. Körülötte egy gumielem helyezkedik el, amely tömíti a házat, és a belső gyűrűt a dugattyú felé nyomja. A gumi anyaga nitril-gumi (NBR), hidrogénezett nitril-gumi (HNBR) vagy fluor-gumi (FKM) lehet, az olaj- és hőmérsékleti feltételektől függően. Egyes fúrómodellek helyett egyszálú ajak-tömítést használnak, amely leggyakrabban poliuretánból (PU) készül. A fúróban alkalmazott szerkezet a modelltől és a gyártótól függ.
Minden alkatrész más-más feladatot lát el, ezért a két összetevőt külön választják ki. A műanyag gyűrűt a csúszás és a kopásállóság miatt választják, az elasztomert pedig az rugalmasság, az olaj- és hőállóság, valamint a költséghatékonyság miatt. A tömítőelemek gumifajtáinak áttekintése ugyanígy két csoportra oszlik: az NBR olajálló, mérsékelt rugalmasságú és olcsó, így megfelel az átlagos olajhőmérsékleteknek, míg az FKM magas és alacsony hőmérsékletet, valamint kémiai támadást is elvisel, de keményebb, kevésbé rugalmas és drágább [2].
Miért olyan fontos a anyagválasztás egy ütőegységben?
Három feltétel hat egyszerre a tömítésre. Az első a hőmérséklet: egy működő fúró olaja jelentősen meghaladja a környezeti hőmérsékletet, és a kontaktus saját súrlódási hőt is termel. A második a terhelés: a tömítésre ható nyomás nem állandó, hanem impulzusszerű. Egy 18 MPa nyomással ellátott prototípusnál a fő pufferkamrában mért nyomás rövid ideig 40 MPa körüli csúcsértékeket ért el a 18–20 MPa közötti üzemi szint fölött [3], így az anyagnak képesnek kell lennie a névleges nyomásnál jóval magasabb csúcsértékek elviselésére. A harmadik a csúszási sebesség: a dugattyú a fúró működése közben folyamatosan mozog a tömítés felületén.
A csúszó kontaktusnál keletkező hő mennyisége becsülhető a súrlódási tényező (μ), a kontaktusnyomás (pc) és a csúszási sebesség (v) alapján. Az egységnyi kontaktusfelületre jutó fűtési sebesség:
q = μ · pc · v (1)
Ebből a kifejezésből három irányelv következik közvetlenül. Az alacsonyabb súrlódás (jobb gyűrűanyag) arányosan csökkenti a q értéket. Az alacsonyabb érintkezési nyomás (enyhebb elasztomer előfeszítés) szintén csökkenti, de csak addig, amíg a tömítéshez szükséges nyomás eléréséig. A q érték emelkedik a dugattyú sebességével, amit a tervező nem választhat meg. Ezért kerül alacsony súrlódású anyag a csúszó pozícióba, és ezért nem szabad az elasztomernek erősebben nyomnia a gyűrűt, mint amennyire feltétlenül szükséges.
Az ilyen kombinációhoz nem megfelelő anyag felismerhető módon mutatja meg alkalmatlanságát: egy ajak, amely megb merevedik és repedéseket kap a hőtől; egy műanyag gyűrű, amely gyorsan kopik; egy elasztomer, amely duzzad az olajban; vagy egy puha ajak, amelyet a nyomáscsúcs alatt bepréselnek a hézagba.
Miért PTFE-ből készül a dugattyú-érintkező gyűrű?
A PTFE rendkívül alacsony súrlódási együtthatóval rendelkezik, magasabb hőmérsékletet is elvisel, mint a legtöbb gumikeverék, és ellenáll a hidraulikus olajok kémiai támadásának. Egy 2026-os áttekintés a PTFE tribológiájáról ezeket a tulajdonságokat molekuláris szerkezetére vezeti vissza [4]. A rendkívül erős C–F kötés biztosítja a kémiai stabilitást. A fluoratomok spirális formában burkolják körül a szénvázat, ami rendkívül alacsony felületi energiát és gyenge kölcsönhatást eredményez a szomszédos láncok között. Ennek következtében a láncok könnyen elcsúsznak egymáson nyíróerő hatására, ami a alacsony súrlódás eredete. Az áttekintés emellett a PTFE stabil fizikai tulajdonságainak tartományát −250 és 260 °C között adja meg, amely tartomány jóval szélesebb, mint bármely gumikeveréké.
Ugyanaz a szakértői vélemény írja le, hogyan kopik a PTFE. A súrlódást a láncszálak csúszása és a PTFE-ből képződő vékony átadott réteg szabályozza, amely a kapcsolódó felületen rakódik le. A kopás főként ragadós jellegű, a fáradás csak kisebb szerepet játszik, és az átadott réteg képződése és lebomlása határozza meg a kopási sebességet. Ennek két gyakorlati következménye van. Egy simább ellenszerkezet segíti a réteg kialakulását és csökkenti a kopást, míg egy érdesebb ellenszerkezet épp ellenkező hatást fejt ki. A szakértői vélemény említi, hogy −100 és 100 °C közötti hőmérséklettartományban a creep-jelenség miatt a kopási sebesség növekedhet, még akkor is, ha a súrlódási tényező csökken; ezért egy alacsony súrlódási érték önmagában nem jelzi, hogy egy PTFE-gyűrű hosszú ideig el fog tartani.
A PTFE-nek ebben a szerepkörben szintén vannak korlátai. Gyakorlatilag nincs rugalmas emlékezete, így nem tudja magát a dugattyúhoz nyomni a kontaktfelület kopása közben. Emellett hosszú távon tartós terhelés hatására lassan deformálódik, amit creep-jelenségnek nevezünk. A tervezés mindkét korlátozást kezeli: az elasztomer elem biztosítja az előfeszítést, a PTFE-be kevert töltőanyagok pedig csökkentik a creep-jelenséget és a kopást.
Mit adnak hozzá a töltőanyagok a PTFE-hez?
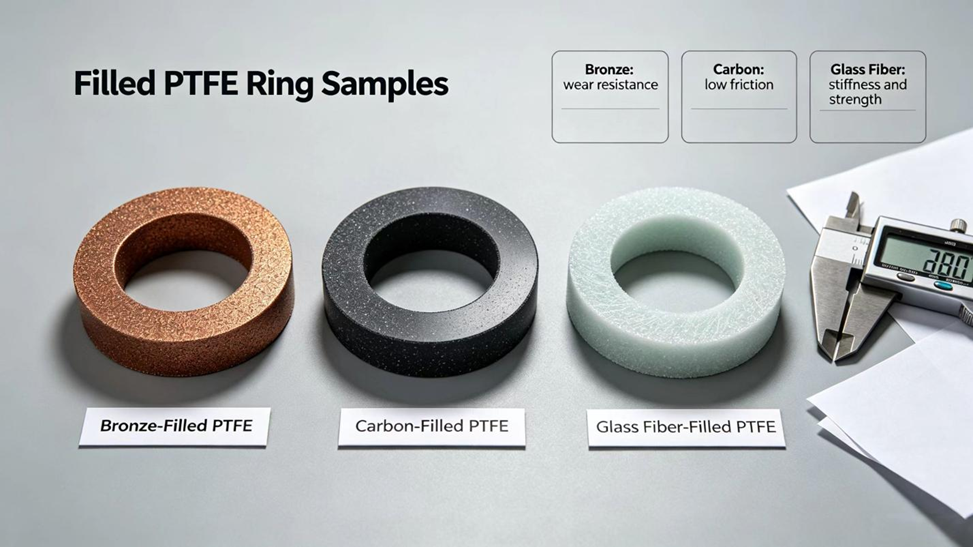
A töltetlen PTFE túl gyorsan kopik ahhoz, hogy magas igénybevételű dinamikus tömítésként használható legyen, ezért az anyagot általában töltőanyaggal keverik. Gyakori töltőanyagok a bronz, a szén, a grafit és az üvegszál, néha kombinációban. Általánosságban elmondható, hogy a töltőanyagok javítják a kopásállóságot és a nyomófolyás elleni ellenállást. A kopást általában specifikus kopási sebességként fejezik ki, amely a terhelés és a csúszási távolság egységére eső térfogatveszteség:
k = ΔV / (F · s) (2)
Itt ΔV a veszteség térfogata mm³-ben, F a normál irányú terhelés N-ban, s pedig a csúszási távolság m-ben, tehát k mértékegysége mm³/(N·m). Közzétett tesztek mutatják, mennyire változtathatja meg egy töltőanyag a k értékét:
- Egy visszatérő mozgású tesztben (50 N, 5 Hz, 30 perc, 316-os rozsdamentes acél tű) a tisztán PTFE kopási sebessége 1,05 × 10⁻⁴ mm³/(N·m) volt. 5% szénnanofibrás keverékkel ez 2,7 × 10⁻⁵-re, míg 5% szénnanofibrás és 10% grafén tartalmú keverékkel 4,7 × 10⁻⁶-ra csökkent – kb. 96%-kal alacsonyabb, mint a tisztán PTFE [5].
- Egy PTFE-összetett anyagokról szóló áttekintés szerint a térfogat 25%-át kitevő grafit csökkentette a súrlódási együtthatót 0,19-re, és két nagyságrenddel csökkentette a térfogati kopást, továbbá két különböző hosszúságú rövid szénszálas keverék több mint 90%-kal csökkentette a fajlagos kopási sebességet [4].
- Ugyanez az áttekintés jelentést tesz egy poliimida/PTFE összetett anyagról, amely 20% poliimidát tartalmaz, és amelynek súrlódási együtthatója 0,18-ra, térfogati kopása a tiszta PTFE négy ezredére, alakváltozása (creep) pedig 62,6%-kal csökkent [4].
- Egy molekuláris dinamikai tanulmány kimutatta, hogy a PTFE-hez először 5% szén nanocsövet, majd 10% poliimidát adva a szimulált súrlódási együttható 6,7%-kal, a kopási sebesség pedig 11,6%-kal csökkent a nanocsöves összetett anyaghoz képest [6]. Ez egy szimulációs eredmény, nem laboratóriumi teszt.
Ezek a számok laboratóriumi mintákat írnak le acélcsap ellen, nem pedig kész tömítőgyűrűt egy dugattyún, és olyan töltőanyagokkal nyerték őket (nanoszálak, grafén, nanocsövek), amelyek nem feltétlenül azonosak a kereskedelmi tömítőösszetételekben használtakkal. Megmutatják, hogy a töltőanyag típusa és mennyisége akár egy nagyságrenddel vagy még többel is megváltoztathatja a kopást. A töltőanyag kiválasztása befolyásolja a másodlagos tulajdonságokat is: a bronz általában erős kopás- és terhelésállóságot biztosít, de csökkenti a kémiai ellenállást; a szén a kémiai ellenállást közel az adalékmentes PTFE szintjén tartja; a grafit csökkenti a súrlódást; a üvegszál növeli a keménységet, de egyben erősebben kopasztja az ellenszínt.
A pontos töltőanyag és aránya a gyártó által minden egyes tömítőre külön meghatározott, és általában nem látható a külsőről. Ez az egyik oka annak, hogy két azonos méretű és profilú PTFE-tömítő teljesítménye eltérő lehet.
Mi alkotja az elasztomerelemet, és miért fontos ez?
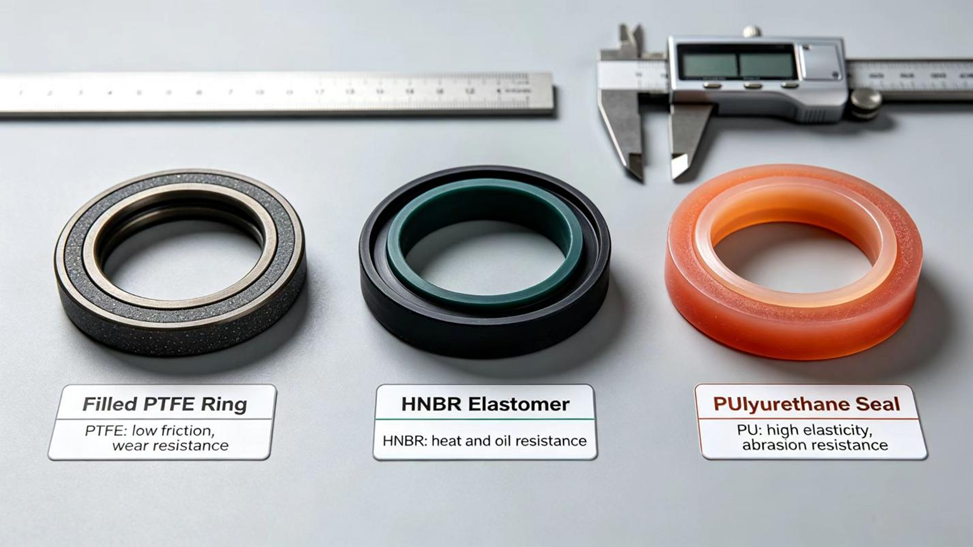
Az elasztomer a PTFE gyűrű mögött két feladatot lát el: rugalmas előfeszítést biztosít, amely fenntartja a gyűrű érintkezését a dugattyúval, és statikusan tömíti a házat. Mivel a PTFE gyűrű hőt bír el, amelyet a gumiból készült anyag nem, az elasztomer gyakran határozza meg a tömítés hőmérsékleti határát.
- Az NBR az általános célú választás ásványi hidraulikus olajhoz, folyamatos használatra általában 100–120 °C körül adnak meg felső határt, amely a vegyülettől függően változhat.
- Az HNBR megtartja az NBR olajállóságát, és jobb hő- és öregedésállóságot is nyújt, felső határként általában körülbelül 150 °C-t említenek. Gyakori választás ott, ahol az olaj magas hőmérsékleten működik.
- Az FKM a három közül a legmagasabb hőmérsékletet bíró anyag, felső határként általában körülbelül 200 °C-ig említik, valamint szélesebb kémiai ellenállással rendelkezik, de magasabb költséggel jár, és alacsony hőmérsékleten kevésbé rugalmas.
Ezek általános adatok. Egy adott tömítés határa függ az összetételtől és a száj rész helyi hőmérsékletétől, amely magasabb lehet, mint az olaj tömegének hőmérséklete.
Az HNBR anyag jobb hőállósága forró olajban kémiai okokból adódik. Az NBR láncainak szén–szén kettős kötéseit tartalmazó, telítetlen szegmensei érzékenyek az oxidációra és az ózonnak való támadásra, ami csökkenti stabilitását és öregedési viselkedését. A lánc hidrogénezése során a kettős kötések többsége telített kötéssé alakul, így az HNBR rendelkezik egy erősen telített vázstruktúrával, amely megőrzi az NBR olaj- és kopásállóságát, ugyanakkor hozzáad hő-, kémiai és oxidációs ellenállást [7]. Egy 2026-os áttekintés szerint a modern hidrogénező katalizátorok hidrogénezési fokát 90%-nál magasabbnak, egyes esetekben 99%-nál is magasabbnak mutatták [7]. Az említett áttekintésben töltött HNBR összetételeket 125 °C-on 7 napig, illetve 160 °C-on 20 napig vizsgálták öregedés szempontjából, ami képet ad az HNBR anyag értékeléséhez használt hőmérséklet-tartományról, bár a teszteredmények függenek a töltőanyagtól.
Az öregedés sebessége hozzávetőlegesen exponenciálisan növekszik a hőmérséklet emelkedésével. Az Arrhenius-összefüggés, amelyet széles körben alkalmaznak a hőhatásra visszavezethető leromlás leírására, ezt fejezi ki:
r = A · exp ( − Ea / R T ) (3)
Itt r a leromlás sebessége, A egy állandó, Ea az aktivációs energia, R az általános gázállandó, és T az abszolút hőmérséklet. A gyakorlati jelentése az, hogy egy mérsékelt hőmérséklet-növekedés a tömítés peremén jóval jobban csökkenti az elasztomer élettartamát, mint amit egy arányos változás sugallna, ezért a tömítés helyi hőmérséklete fontosabb, mint a tartály hőmérséklete.
Az elasztomer merevsége is számít, mert meghatározza a PTFE gyűrű előfeszítését. A 65–85 IRHD keménységi tartományba eső gumikeverékek esetében egy véges elemes tanulmányból származó regressziós összefüggés kapcsolja össze az E rugalmassági moduluszt (MPa) és az Hr keménységet [8]:
lg E = 0.0198 Hr − 0.5432 (4)
Minden 10 IRHD-pont 10^0,198-tel, azaz körülbelül 1,58-del szorozza meg a modulus értékét. Egy 10 ponttal keményebb összetétel tehát kb. 58%-kal merevebb, így a keménység kis változása nagyobb mértékben befolyásolja az előfeszítést, mint amit elsőre gondolnánk. Ennek egyik oka, hogy egy cserélt elasztomert nem elég „kb. ugyanolyan keménységűnek” választani, hanem pontosan meg kell egyeznie az eredeti összetétellel.
Hol helyezkedik el a poliuretán?
A poliuretánról általában elismert, hogy kopás- és szakadási ellenállása általában jobb, mint a hagyományos gumiké, valamint jó teherbírása van. Bizonyos hidraulikus berendezések dugattyú- és rúdperemeteként alkalmazzák, többek között ütéses alkalmazásokban is. Fő korlátozása az alacsonyabb folyamatos használati hőmérséklet, mint az HNBR vagy az FKM esetében, ezért inkább olyan fúrókhoz alkalmas, ahol az olaj hőmérséklete mérsékelt marad, és a szennyeződés vagy a kopás jelenti a domináns problémát.
A PU anyagot nem szabad kizárólag az adatlapon mutatott erősebb tulajdonsága miatt kiválasztani. Ütésálló tömítésnél az első kérdés az, hogy az olaj hőmérséklete a peremnél belül marad-e a PU összetétel megengedett határain belül. A jelen cikkhez tanulmányozott források nem foglalkoznak a PU-val, ezért itt nem közlünk numerikus határértékeket; a megfelelő forrás a komponens saját adatlapon található adatai.
Hogyan hasonlítják össze ezeket az anyagokat egymással?
Az alábbi táblázat összefoglalja az egyes fent említett anyagok tipikus szerepét és fő korlátozását. A tényleges teljesítmény a komponenstől és a gyártótól függ.
Anyag |
Tipikus szerep a tömítésben |
Fő szilárdság |
Fő korlátozás |
Töltött PTFE |
Kemény gyűrű, amely csúszó érintkezésben áll a dugattyúval |
Alacsony súrlódás; hő- és kémiai ellenállás |
Nincs rugalmas emlékezet; alakváltozás (kúszás) töltőanyag nélkül |
NBR |
Elastomer energizáló vagy ház tömítés |
Jó ásványolaj-állóság; mérsékelt költség |
Alacsonyabb hőmérsékleti felső határ |
HNBR |
Elastomer energizáló, magasabb hőterhelésre tervezett |
Jobb hő- és öregedésállóság, mint az NBR-nél |
Magasabb költség, mint az NBR-é |
FKM |
Elastomer energizáló, magas hőmérsékletre |
A legmagasabb hő- és vegyi ellenállás |
Költség; hidegben merevebb |
Poliuretán |
Egyanyagú ajakpecsét egyes kialakításokban |
Fényezés- és szakadási ellenállás |
Alacsonyabb hőmérsékleti felső határ |
Milyen hatással van az olaj típusa és a hőmérséklet az anyagválasztásra?
A szikafúró hidraulikus olaja általában ásványi alapú olaj, és az NBR, HNBR, FKM, PU és PTFE típusú anyagok mindegyike kompatibilis vele tipikus használat mellett. Ha a fúró tűzálló vagy szintetikus folyadékot használ, az egyes anyagok kompatibilitását külön kell ellenőrizni, mert egy olyan tömítés, amely kiváló ásványi olajban, duzzadhat vagy lebontható más folyadékban.
A kompatibilitást merítéses vizsgálattal tesztelik. Egy tömítés mintáját levegőben és vízben is megmérjük a beázás előtt és után (egy tipikus teszt 100 °C-on 72 órán keresztül zajlik), majd a térfogatváltozást kiszámítjuk a kínai szabvány GB/T 1690 módszere szerint:
δV = [ ( m3 − m4 ) − ( m1 − m2 ) ] / ( m1 − m2 ) × 100% (5)
Ebben a kifejezésben m₁ és m₂ a minta tömege levegőben és vízben a bemerítés előtt, míg m₃ és m₄ ugyanezek a tömegek a bemerítés után. A pozitív ΔV azt jelenti, hogy a gumiból duzzadás történt, a negatív ΔV pedig azt, hogy összezsugorodott, ami általában azt jelzi, hogy a gumi egy részéből kivonták a lágyítószert. Bármelyik eset vezethet szivárgáshoz.
Egy publikált vizsgálat mutatja meg, miért fontos ez [9]. Fluoroelastomer tömítőgyűrűket 100 °C-on, 72 órán keresztül merítettek három páncélozott jármű felfüggesztésében használt hidraulikafolyadékba és azok keverékeibe. Minden eredmény zsugorodást mutatott, −4,9% és −19,1% közötti tartományban, és a legrosszabb értékek meghaladták a vonatkozó kínai szabvány 4%-os határát, ezért a szerzők nitril-gumit javasoltak erre az alkalmazásra. Ezek a folyadékok nem kőfúróolajok, így az eredmények nem azt mutatják, hogy az FKM alkalmatlan fúrókra. Amire rávilágítanak, az az, hogy egy általában kémiai ellenállásra minősített anyag mégis rossz választás lehet egy adott folyadékhoz.
Ugyanez érvényes az olajok keverésére is. Egy olajkompatibilitási tesztek áttekintése [10] megjegyzi, hogy két hidraulikus olaj keverésekor az adalékanyagok reagálhatnak egymással, és üledéket képezhetnek, amely eltömítheti a szűrőket és a finom szelepkapcsolókat; leírja a teszteket, amelyek során az olajokat 1:9, 5:5 és 9:1 arányban keverték össze, majd 65 °C-on 168 órán át tárolták. Ha egy fúró olajszintjét más márkájú olajjal egészítik fel, akkor mind a tömítés, mind az áramkör érintett lesz.
A hőmérsékletnek két hatása van. Meleg éghajlaton vagy hosszú üzemi ciklus esetén először az elasztomer éri el a határát, ami a tervezést az HNBR vagy az FKM irányába tolja. Hideg körülmények között egy merev anyag miatt a tömítés lassan követheti a dugattyút, amíg az olaj fel nem melegszik; ebben az esetben az NBR és az HNBR általában előnyösebb az FKM-nél és egyes PU-fajtáknál.
Hogyan lép kapcsolatba a dugattyú felülete a tömítőanyaggal?
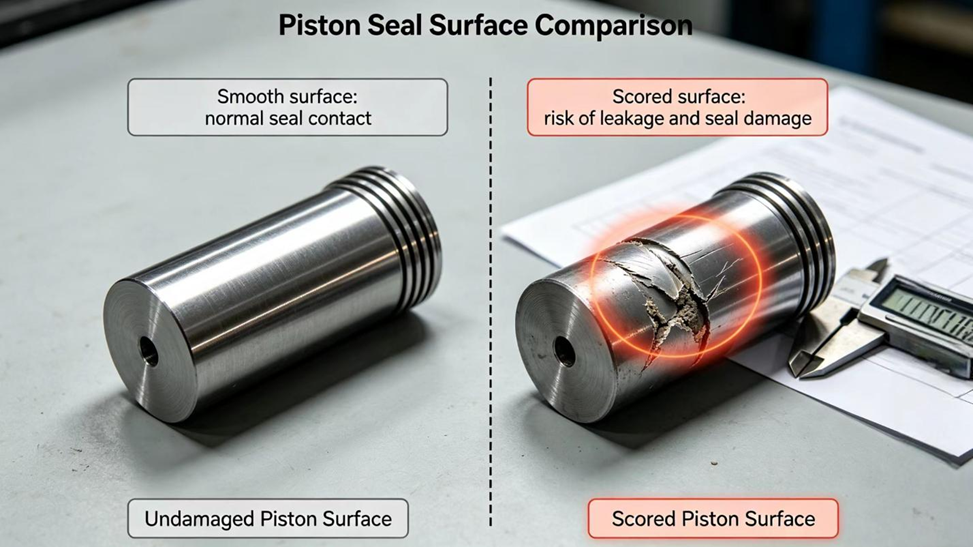
A tömítés és a dugattyú párosan kopnak. Egy kemény töltőanyag, például bronz vagy üvegszál javítja a tömítés saját kopásállóságát, de ugyanakkor nagyobb igényt támaszt a kapcsolódó felülettel szemben: a dugattyúnak elég keménynek és simának kell lennie ahhoz, hogy a töltőanyag ne csiszolja vagy karcolja meg. Egy karcolt dugattyú bármilyen anyagú tömítést gyorsan elkopaszt, függetlenül annak összetételétől.
A PTFE-s irodalom ezt alátámasztja. Ahogy fentebb említettük, egy simább kapcsolódó felület segíti a transzferfilmmé formálódást és csökkenti a kopást, míg egy durvább felület növeli azt [4]. Egy másik tanulmányban a kapcsolódó felületek vizsgálata során kiderült, hogy a tisztán PTFE anyag leginkább kopott egy kemény WC-10Co-4Cr bevonattal szemben, míg a polimer/PTFE kompozitok kevesebbet kopottak krómbevonattal szemben, és alacsonyabb krómdurvaság kisebb kopást eredményezett [4]. A súrlódási együttható maga alig változott a kapcsolódó felület függvényében, de a kopási mechanizmus igen.
Ezért egy korai meghibásodást szenvedett tömítést mindig együtt kell vizsgálni a dugattyúval. Ha a dugattyú felülete sérült, akkor a tömítés anyagának egyszerű cseréje valószínűleg nem oldja meg a problémát.
Hogyan azonosíthatja egy meglévő tömítés anyagát?
A szín és a tapintás nem megbízható módszerek egy tömítőanyag azonosítására, mert a szín nem szabványosított, és a töltőanyagok megváltoztatják a PTFE megjelenését. A megbízható források a fúrógyártó alkatrész-katalógusa, amely általában felsorolja a megadott anyagot a részszámhoz kapcsolódóan, valamint a szállító írásbeli megerősítése az anyagminőségről.
Ha az eredeti specifikáció nem áll rendelkezésre, egy olyan szállító, amely ismeri a fúrómodellt, általában képes azonosítani a szerkezetet a részszámból vagy egy meghibásodott tömítés mintájából. Kérje minden egyes komponens anyagát külön-külön: a kemény gyűrűét és az elasztomert, mert ezeket egymástól függetlenül választják.
Ez a cikk a következő műszaki források felhasználásával készült:
- Li Chuan, Yan Tianjun, Li Tiehui. Ütőpistonszimeringek és lépcsős tömítések hidraulikus szikafúrókhoz. Rock Drilling Machinery & Pneumatic Tools, 2003, (3): 8–12. (Kínai nyelven)
- Qin Shuai, Cheng Pin, Wang Shidu. Gumikomponensek szerkezeti optimalizációs tervezése gépi berendezések tömítőegységeiben. China Tire Resources Comprehensive Utilization, 2026, (8). (Kínai nyelven)
- Wang Jiansen, Yang Guangsheng, Liu Shaojun, Feng Huai, Wen Yongqiang. A két kamrás szabályozott hidraulikus szikafúró elsődleges puffertérben fellépő túlnyomás jelenségének elemzése. Chinese Hydraulics & Pneumatics, 2026, 50(7): 57–67. (Kínai nyelven)
- Cao Xiaoyu, Zhang Xu, Dang En, Luan Su, Hao Jianxu, Guo Chenhui, Yu Xiaojing, Zhao Kang. A politetrafluoro-etilén (PTFE) anyagok súrlódáscsökkentő tulajdonságainak kutatási eredményei. Polymer Materials Science & Engineering, 2026, online first. DOI: 10.16865/j.cnki.1000-7555.2026.0127. (Kínai nyelven)
- An Lihui, Miao Xuemei, Liu Hao, Yang Song, Su Yujie, Wei Shijie. A PTFE szinergikus módosítása grafénnal és szénnanofibrillel: tribológiai tulajdonságok és dinamikus hő-/elektromos vezetési mechanizmus. Tribology, 2026, online elsőként megjelent. (Kínai nyelven)
- Wang Shuai, Ge Zhenghao, Wang Chaobao, Zhang Xiaoliang, Wang Haoyu. PI és CNT-kkal töltött PTFE súrlódási és kopási tulajdonságainak molekuláris dinamikai elemzése. Plastics Science and Technology, 2025, (10): 30–33. (Kínai nyelven)
- Zhang Xia, Gao Zhixing, Wu Shujuan, Xu Huiren, Shang Quanmin, Wang Fushan. A hidrogénezett nitril-butadién-gumi előállításának, megerősítő töltőanyagainak és alkalmazásainak kutatási állása. Petrochemical Technology, 2026, 55(4): 611–623. (Kínai nyelven)
- Lu Yunjiang, Huang Le, Dai Changhao. Extrúziós ellenállás-elemzés O-gyűrű a Marc alapján. Chinese Hydraulics & Pneumatics, 2020, (3): 84–89. (Kínai nyelven)
- Feng Dongliang, Zhao Ning, Chang Feng, Cai Wenbin, Wang Yongli, Yang Xin. Kísérleti vizsgálat a fluor-gumi tömítőgyűrű és a hidraulikus olajok kompatibilitásáról. Lubrication Engineering, 2018, 43(5): 111–114. (Kínai nyelven)
- Zhang Wentian, Hu Chunling, Wang Jianhua, Shang Peihua, Ma Guoliang. A hidraulikus olaj és a turbinaolaj kompatibilitási vizsgálati módszereinek elemzése. Lubricating Oil, 2023, 38(4): 55–59. (Kínai nyelven)
Tartalomjegyzék
- Milyen anyagokból készül egy kőfúró ütődugattyús tömítése?
- Miért olyan fontos a anyagválasztás egy ütőegységben?
- Miért PTFE-ből készül a dugattyú-érintkező gyűrű?
- Mit adnak hozzá a töltőanyagok a PTFE-hez?
- Mi alkotja az elasztomerelemet, és miért fontos ez?
- Hol helyezkedik el a poliuretán?
- Hogyan hasonlítják össze ezeket az anyagokat egymással?
- Milyen hatással van az olaj típusa és a hőmérséklet az anyagválasztásra?
- Hogyan lép kapcsolatba a dugattyú felülete a tömítőanyaggal?
- Hogyan azonosíthatja egy meglévő tömítés anyagát?


