

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

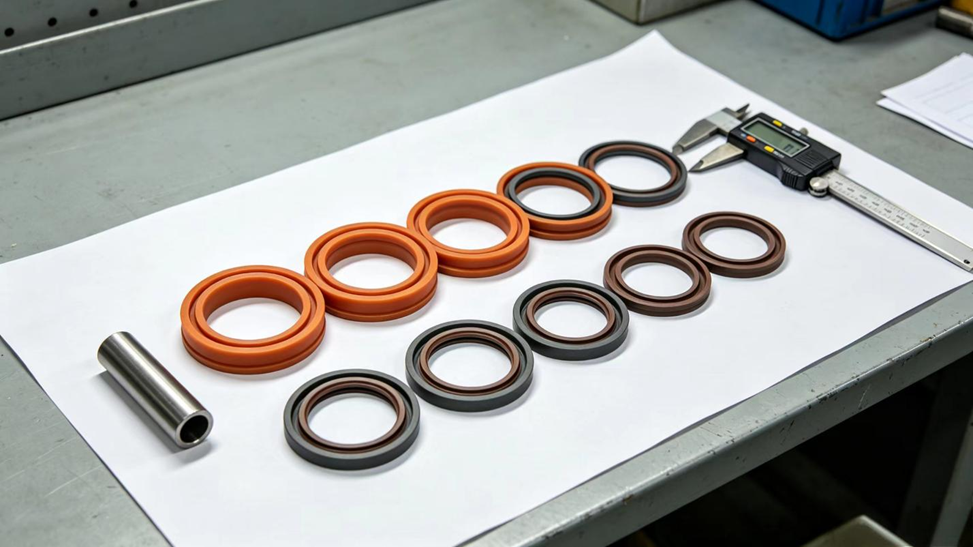
Დამატებითი ბორბალი არის პატარა, მყარი ბორბალი, რომელიც სილიკონის მოსაწყობარე მხარეს მდებარეობს და ერთი ფუნქცია ასრულებს: ის არ აძლევს სილიკონს წახვევის საშუალებას სივრცეში, როდესაც წნევა იზრდება. ის ადვილად შეიძლება გამორჩეს სილიკონის ნაკრებში, როდესაც... სიგების კიტი რადგან ის თავად არ უზრუნველყოფს არცერთ ნაკეთობას. მაგრამ როდესაც ის არ არსებობს, აბირებულია ან არასწორად არის დაყენებული, ჩვეულებრივ ის ნაკეთობა, რომელსაც ის იცავს, ხდება გამარტების მიზეზი. ეს სტატია ახსნის, თუ რა არის როკ-დრილის სილიკონის კომპლექტში ბეკაპ რინგი, რატომ არის ექსტრუზია ისეთი საფრთხე როკ-დრილში, როგორ შეიძლება ამ პრობლემის ამოცნობარობა და რის შემოწმება უნდა მოხდეს შეცვლის ნაკეთობის შეკვეთამდე. ქვემოთ მოყვანილი ციფრები მოდის გამოქვეყნებული ინჟინრული კვლევებიდან, რომლებიც სტატიის ბოლოს არის ჩამოთავლებული.
Როკ-დრილის სილიკონის კომპლექტში ბეკაპ რინგი რა არის?
Ბეკაპ რინგი, რომელსაც ასევე ანტი-ექსტრუზიული რინგი ეწოდება, არის რინგი, რომელიც გაკეთებულია უფრო მკვრივი მასალით, ვიდრე ის სილიკონი, რომელსაც ის მხარდაჭერს. ის ისევე არის დაყენებული, როგორც სილიკონი, იგივე ღრამაში, მაგრამ წნევის საპირისპირო მხარეს, რათა შეავსოს მეტალის ნაკეთობებს შორის არსებული სივრცე, რომელშიც სილიკონი სხვა შემთხვევაში იქნებოდა ჩახრამებული. კატალოგებში ის შეიძლება ასევე მოხსენიებული იყოს როგორც ბეკ-აპ რინგი, ბეკინგ რინგი ან საყრდენი რინგი. ბოლო სახელწოდება ზოგჯერ სხვა ნაკეთობებზეც გამოიყენება, მაგალითად მიმართვის ან აბირების რინგებზე, ამიტომ შეამოწმეთ ნაკეთობის ფუნქცია, არ მხოლოდ მისი სახელწოდება.
Კარიერულ ბურღილზე დამხმარე ბორბლები გამოიყენება ერთად O-გარე და პისტონის ან ძრავის სილინდრების სილინდრებში და ბურღილის და სადგურის ჰიდრავლიკურ ცილინდრებში. ის, გამოიყენება თუ არა და სად გამოიყენება კონკრეტული ბურღილით, მოდელზე არის დამოკიდებული, ამიტომ თქვენს მანქანას შემადგენლობის სქემა არის საბაზო წყარო.
Რა არის სილინდრის გამოტანა და როგორ ხდება ეს?
Ყველა დინამიკური სილინდრი უნდა მუშაობდეს ორი მეტალის ნაკერის შორის მცირე სივრცეზე, მაგალითად პისტონსა და მის ბორბალში. როდესაც სითხის წნევა მაღალია, სილინდრის მასალა წაიხევს დაბალი წნევის მხარეს. ხელმისაწვდომი მასალა შევა სივრცეში. ეს არის გამოტანა. როდესაც სილინდრის ნაკერი სივრცეში შევა, მოძრავი ზედაპირები მის შეჭედავენ და გაფხევენ, ხოლო მიღებული ზიანი ხშირად აღიწერება როგორც ნაკბენვა: სილინდრის კიდეზე პატარა ნაკერები წაიღება თითოეული წნევის ციკლის განმავლობაში.
Სამი ფაქტორი ამცირებს ექსტრუზიის ალბათობას: მაღალი წნევა, დიდი შუალედი და უფრო ხელმისაწვდომი სილიკონის მასალა. მაღალი ტემპერატურაც უწყობს ხელს, რადგან უმეტესობა სილიკონის მასალები თბილდების მიერ ხდება უფრო ხელმისაწვდომი. სასრულო ელემენტების კვლევები რიცხვებს აძლევენ პირველი სამი ფაქტორისთვის. ერთ-ერთ კვლევაში რეზინის O-გრეილი უკანა ბარიერის გარეშე [1], საბაზისო შემთხვევაში 80 × 3.55 მმ რეზინის წრე 75 IRHD სიკონტროლობით 16 მპა-ზე, 0.2 მმ შუალედით და 20 % საწყისი შეკუმშვით, წრე შუალედში 0.166 მმ-ით გამოიტანა. ერთდროულად ერთი ფაქტორის შეცვლის შედეგად მიიღო შემდეგი შედეგები:
- Სიკონტროლობა 65-დან 85 IRHD-მდე: გამოტანილი სიგრძე შემცირდა 0.291 მმ-დან 0.086 მმ-მდე.
- Წნევა 8-დან 24 მპა-მდე: ის გაიზარდა, თითქმის წრფივად, 0.048 მმ-დან 0.271 მმ-მდე.
- Შუალედი 0.10-დან 0.30 მმ-მდე: ის გაიზარდა 0.102 მმ-დან 0.258 მმ-მდე.
- Განივი კვეთის დიამეტრი 1.8-დან 7 მმ-მდე: ის შემცირდა 0.220 მმ-დან 0.126 მმ-მდე.
- Საწყისი შეკუმშვა 12 %-დან 28 %-მდე: ის თითქმის არ შეიცვალა, 0.166 დან 0.168 მმ-მდე.
Ავტორებმა ყველა სიმულაციის შედეგის ერთად შეკრებით მიიღეს ემპირიული კავშირი გამოტანილი სიგრძისთვის L [1]:
L = 0,709 − 0,0115 Hr + 0,0159 p + 1,00 t − 0,057 d + 0,0055 d2 (1)
Აქ L მოცემულია მმ-ებში, Hr — სიკოცონის ხარტიელობა IRHD-ში, p — წნევა MPa-ში, t — ღრუს სივრცე мм-ებში, ხოლო d — O-ფორმის ბარძიმის კვეთის დიამეტრი мм-ებში. მორგების კორელაციის კოეფიციენტი R² არის 0,9786, ხოლო უარყოფითი L ნიშნავს, რომ გამოტანა არ ხდება. როგორც მგრძნობარობის მაჩვენებლები, ყოველი დამატებითი MPa ამატებს დაახლოებით 0,016 მმ გამოტანას, ყოველი დამატებითი 0,1 მმ სივრცე ამატებს დაახლოებით 0,1 მმ-ს, ხოლო ყოველი დამატებითი ხარტიელობის ერთეული აკლებს დაახლოებით 0,012 მმ-ს. სივრცე არის ყველაზე ძლიერი ფაქტორი. ეს კავშირი მიღებულია O-ფორმის ბარძიმის სიმულაციების საფუძველზე, რომელთა დიაპაზონი იყო 65–85 IRHD, 8–24 MPa და 0,1–0,3 მმ სივრცე, ამიტომ ის აჩვენებს ტენდენციას და არ არის სამაგის სიმაგრის დიზაინის წესი.
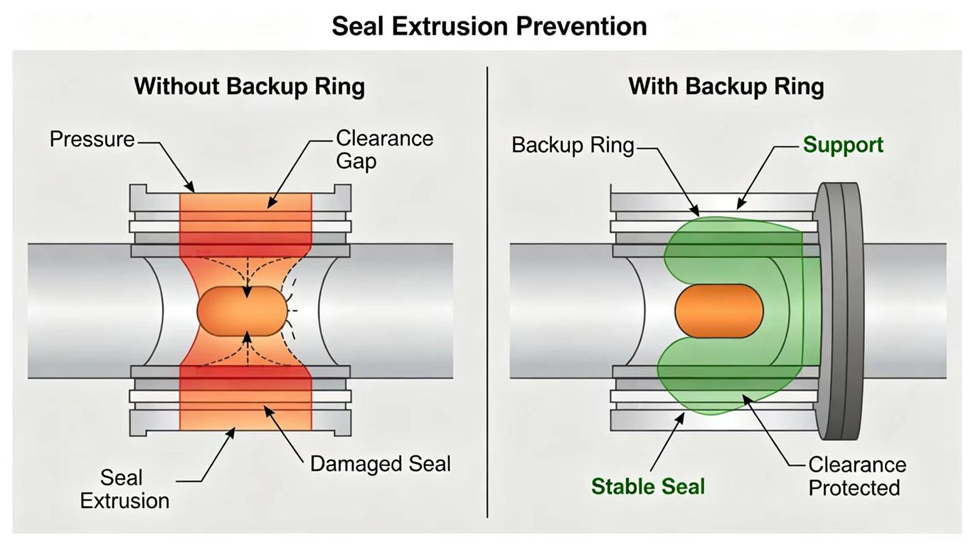
Როგორ აჩერებს დამხმარე ბარძიმი გამოტანას?
Მომარაგებლის მითითები სილიკონის დიზაინზე აღნიშნავს სამ გზას ექსტრუზიის გადასაჭრელად. პირველი არის შეხვედრის სივრცის შემცირება, რაც ჩვეულებრივ ნიშნავს უფრო მკაცრ წარმოების დასაშვებ დაშორებას და უფრო მაღალ ღირებულებას. მეორე არის უფრო მკვრივი სილიკონის მასალის გამოყენება, რაც ხშირად შეზღუდულია ხელმისაწვდომი ვარიანტებით და შეიძლება დაბალი წნევის დროს უფრო ცუდად დაიხუროს. მესამე არის დამხმარე ბარათის დამატება, რომელიც ჩვეულებრივ წარმოდგენილია როგორც ყველაზე პრაქტიკული ვარიანტი.
Დამხმარე ბარათი მუშაობს იმიტომ, რომ ის სილიკონზე მკვრივია და ამიტომ წინააღმდეგობას უწევს სივრცეში ჩაგდებას. ის ავსებს სივრცეს სილიკონსა და შეხვედრის სივრცეს შორის, რაც ამცირებს ეფექტურ სივრცეს, რომელსაც უფრო ხელმოსაწვდომი სილიკონი შეძლებს მიაღწიეს. სილიკონი თავისთვის რჩება საკმარისად ხელმოსაწვდომი და მოქნილი, რათა დაბალი წნევის დროს დაიხუროს, ხოლო ბარათი იკისრებს წნევის წინააღმდეგობის ფუნქციას კიდეზე.
Ზემოთ მოცემული სიმულაციის შედეგები აჩვენებს, რატომ მუშაობს სამივე ვარიანტი. ურთიერთობაში ხვრელის წევრს აქვს კოეფიციენტი 1,00 მმ ექსტრუზია ხვრელის ყოველ 1 მმ-ზე, ხოლო სიკორდობას კოეფიციენტი მხოლოდ 0,0115 მმ თითოეულ პუნქტზე, ამიტომ ხვრელის 0,1 მმ-ით შეკუმშვა იგივე ეფექტს იძლევა, რაც რეზინის სიკორდობის დაახლოებით 9 პუნქტით გაზრდა. დამხმარე ბეჭედი ეფექტურად ხვრელს უკეთებს, რადგან ახლა ხელმარტი სილიკონი უნდა შეივსოს სივრცე, რომელსაც ბევრად მკვრივები ბეჭედი შემოგარსნის. რეზინის საკუთარი მკვრივება სიკორდობის გაზრდასთან ერთად მხოლოდ მსუბუქად იზრდება. იმავე ნაერთების ჯგუფისთვის ელასტურობის მოდული E მპა-ში მოჰყვება სიკორდობას Hr IRHD-ში [1]:
lg E = 0,0198 Hr − 0,5432 (2)
Ეს იძლევა დაახლოებით 5,5 მპა-ს 65 IRHD-ზე, 7,0 მპა-ს 70-ზე, 8,7 მპა-ს 75-ზე, 11,0 მპა-ს 80-ზე და 13,8 მპა-ს 85 IRHD-ზე. დამხმარე ბეჭედების წარმოებისთვის გამოყენებული ინჟინერიული პლასტმასები ბევრად მკვრივებია ამ რეზინის ნაერთების ნებისმიერი ვარიანტზე, რაც ახსნის, რატომ ხშირად თავისუფალი ბეჭედი ისეთ ეფექტს იძლევა, რომელსაც ბევრად მკვრივე რეზინი ვერ მიაღწევს.
Რატომ ამატებს წნევის პულსები ექსტრუზიის რისკს საქანების გამოყენების დროს?
Პერკუსიულ ბლოკში წნევა არ არის მუდმივი. იგი იზრდება და კლებულობს თითოეული დარტყმის დროს, ხოლო პისტონის მიმართულების შეცვლის დროს შეიძლება წარმოიქმნას მკვეთრი წნევის პიკები. თითოეული პიკი მოკლე ხანს აძალებს სილიკონის საფარის სახსრის სივრცეს საშუალო სამუშაო წნევას ვიდრე უფრო ძლიერად. საფარი, რომელიც უსაფრთხო იქნებოდა საშუალო წნევაზე, შეიძლება დაზიანდეს მეორადი პიკებით, რადგან თითოეული პიკი სივრცეში ცოტა მეტ მასალას ამატებს, ხოლო თითოეული ციკლი მას კიდევე უფრო მეტად აზიანებს.
Მუშა ბურღილების შესწავლები აჩვენებს, თუ რა ზომის არის ეს პიკები. 15 მპა-იანი მომარაგების მქონე ბურღილის მოდელში კომპრესიის კომპარტამენტის წნევა მიაღწია 25 მპა-ს, რაც მიახლოებით 1,7-ჯერ აღემატება მომარაგების წნევას, როდესაც პისტონი დაეჯახა და როდესაც კონტროლის სპული მიმართულებას შეიცვალა [2]. 18 მპა-იანი მომარაგების მქონე პროტოტიპში პირველადი ბუფერული კომპარტამენტის წნევა მიაღწია 40 მპა-ს მოკლე პიკებამდე, რომლებიც დაემატებოდნენ 18–20 მპა-იან სამუშაო დონეს [3]. საშუალო წნევის მიხედვით არჩეული ბორბალი ამ პიკებისთვის მცირე ზომის იქნებოდა.
Რეზინა ამ პულსებზე დაგვიანებით უპასუხებს. O-საფარის სწრაფი წნევის გადართვის დროს ტრანსიენტული მოდელირება [4] აღწერს რეზინას ჰიპერელასტიკური დეფორმაციის ენერგიის ფუნქციით და ვისკოელასტიკური რელაქსაციის კანონით:
W = C10 (I1 − 3) + (J − 1)2 / D1 (3)
g(t) = 1 − Σ gi ( 1 − e−t/τi ) (4)
Პირველ გამოსახულებაში W არის დეფორმაციის ენერგიის სიმკვრივე, I₁ — პირველი დეფორმაციის ინვარიანტი, J — მოცულობის შეფარდება, ხოლო C₁₀ და D₁ — მასალის მუდმივები. მეორე გამოსახულებაში g(t) არის რელაქსაციის მოდული მისი საწყისი მნიშვნელობის ნაკლებობით, ხოლო gi და τi — პრონის კოეფიციენტები და რელაქსაციის დროები. მოდელირების შედეგად დასტურდა, რომ მაღალი წნევის პირობებში ძალა კონცენტრირდებოდა ცილინდრის კედლის კონტაქტის ადგილზე დაბალი წნევის მხარეს, სადაც ბეჭედი გამოიხსნებოდა და მისი ძირი გატეხებოდა. სწრაფი წნევის მატების დროს ინტერფეისი გადაიხვევდა და დაბალი წნევის მხარეს წარმოიქმნებოდა მეორადი კონტაქტის წნევის პიკი; ამ ორივე ეფექტი იზრდებოდა წნევის ამპლიტუდისა და ცვლილების სიჩქარის გაზრდასთან ერთად. წნევის ცვლილების შეწყვეტის შემდეგაც ძალა უწყვეტად იცვლებოდა ვისკოელასტიური გადახრის გამო [4].
Სიხშირე ამ ეფექტს უფრო მეტად აძლიერებს. 95 დარტყმა წამში [5] სიჩქარით მუშაობის დროს სილიკონის ბეჭედი და მისი დამხმარე ბეჭედი ერთ საათში დაახლოებით 340 000 წნევის ციკლს გადაიარებს საჭრელის მუშაობის დროს.
Ეს არის იმიტომაც, რომ ექსტრუზიის პრობლემები არ უნდა განხილული იყოს წრედის დანარჩენი ნაკრებისგან იზოლირებულად. სუსტი აკუმულატორის შევსება ან შეზღუდული დაბრუნების ხაზი ამაღლებს წნევის პიკებს, ხოლო რეზერვული ბეჭედი ვერ აძლევს სრულ კომპენსაციას აბნორმალური პიკების წარმოების წრედს.
Სად არის დამონტაჟებული რეზერვული ბეჭედი და რომელ მხარეს უნდა იყოს მისი მოთავსება?
Გამოქვეყნებული მითითებების ზოგადი წესი არის ის, რომ რეზერვული ბეჭედი მონტაჟდება ძირითადი სილიკონის დაბალი წნევის მხარეს, რაც არის ის მხარე, რომელიმე სივრცის შუალედში სილიკონი იქნება წამოხელებული. თუ წნევა მოქმედებს მხოლოდ ერთი მიმართულებით, ერთი ბეჭედი საკმარისია. თუ წნევა მოქმედებს ორივე მიმართულებით, როგორც ეს ხდება ორმხრივი მოქმედების პისტონზე, მორების თითოეულ მხარეს სჭირდება ბეჭედი. ერთი მომწოდებლის მითითება რეკომენდაციას აძლევს ორი ბეჭედის გამოყენებას, თუ წნევის მიმართულება არ არის ცნობილი.
Ბრეკეტის დამატებას სჭირდება სივრცე. ღრუს უნდა ჰქონდეს საკმარისი სიგანე სილიკონის და ბრეკეტის ან ბრეკეტების მოსათავსებლად, ამიტომ ბრეკეტი ჩვეულებრივ არ შეიძლება დაემატოს ღრუში, რომელიც ისე იყო შექმნილი, რომ ბრეკეტი არ შეიცავდეს. თქვენს ხვრელის მოდელზე დამოკიდებულია ბრეკეტების სწორი რაოდენობა და მდებარეობა, ამიტომ უნდა მიჰყვეთ სილიკონის კომპლექტსა და ნაკრების სქემას.
Ბრეკეტის მიერ გადაფარული სივრცის ზღვარი შეზღუდულია წნევით. გამოქვეყნებული საყრდენი ხვრელის სტეპ-სილიკონის წყარო [6] აჩვენებს მაქსიმალურ დიამეტრულ სივრცეს, რომელიც უფრო მკაცრდება წნევის მატების მიხედვით. 30–36 მმ დიამეტრის ძელებისთვის ეს მნიშვნელობა 20 მპა-მდე არის 0,6–0,3 მმ, ხოლო 20–40 მპა-ს შორის — 0,3–0,2 მმ; 38–50 მმ დიამეტრის ძელებისთვის კი 0,8–0,4 მმ და 0,4–0,2 მმ. ამ დიზაინში სტეპ-პტფე ბრეკეტი თავად არის მყარი ელემენტი, ხოლო მის უკან მოთავსებული O-ფორმის ბრეკეტი არ ეხება მოძრავ ზედაპირს. ეს მნიშვნელობები მხოლოდ ერთი სახის სილიკონის მაგალითებია, ხოლო თქვენს ხვრელზე შეზღუდვა მწარმოებლის მიერ განსაზღვრულია.
Რა არის ძირითადი ტიპები ბრეკეტების?
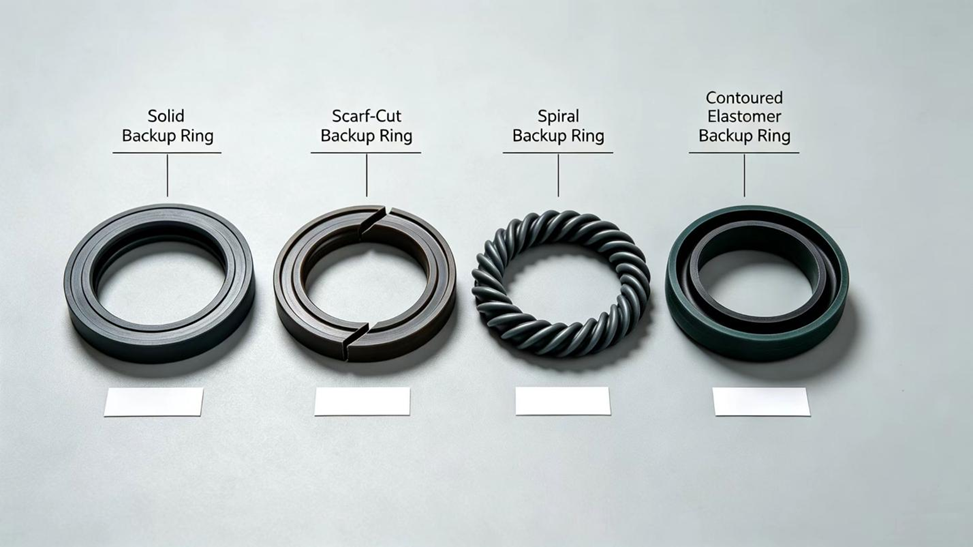
Რეზერვული ბარები წარმოებულია რამდენიმე ფორმით, ხოლო ფორმა განსაზღვრავს მათ დაყენების მარტივობას:
- Მყარი (უკვე არ დაკვეთილი) ბარები: უშუალო ბარი გამოკლების გარეშე, რომელიც სრულ მხარდაჭერას აძლევს, მაგრამ მის დაყენებას სჭირდება გაჭიმვა ან შეკუმშვა და ყველაზე მარტივია დიდი სიგრძის საყრდენებში.
- Ჩამოჭრილი ან დაკვეთილი ბარები: წრეწირის გასწვრივ კუთხით დაკვეთილი, რათა დაყენება შესაძლებელი იყოს გაჭიმვის გარეშე; ხშირად გამოიყენება მაშინ, როდესაც ბარი უნდა დაყენდეს ფლანეცის ზემოთ ან დახურულ საყრდენში.
- Სპირალური ბარები: უშუალო ფირფიტა, რომელიც ჰელიქსის ფორმით არის გახვეული და შეიძლება დაყენდეს პატარა დიამეტრებზე და დახურულ საყრდენებში.
- Ფორმირებული ელასტომერული ბარები: ჩამოსხმული რეზინის ბარები, რომლებიც ჩვეულებრივ მაღალი მკვრივობის ნიტრილის ან ფტორელასტომერისგან არის დამზადებული და ფორმით შეესატყოვნება O-ბარს; ჩვეულებრივ გამოიყენება დაბალი წნევის პირობებში.
Როგორ შეიძლება განსაზღვროთ, რომ სილიკონი ან რეზერვული ბარი გამოიხვეწა?
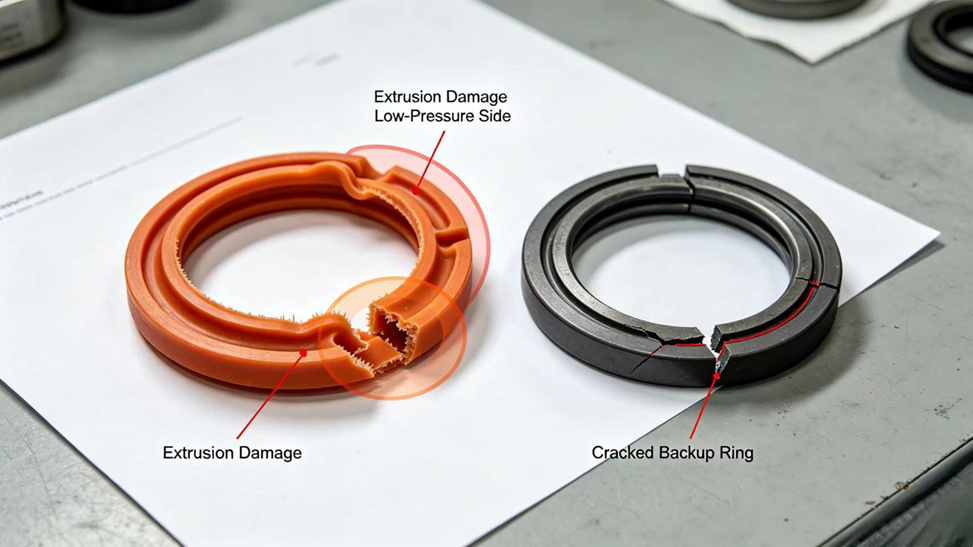
Გამოხვეწის ზიანი ხშირად ხელახლა შეიძლება დაინახოს სილიკონის მოხსნის შემდეგ. ქვემოთ მოყვანილი დაკვირვებები მიუთითებს გამოხვეწის არსებობაზე, მაგრამ მათ უნდა შეამოწმოთ სხვა შესაძლო მიზეზების გამორიცხვის მიზნით.
Დაკვირვება |
Რას შეიძლება ნიშნავდეს |
Შემდეგი შემოწმება |
Პატარა ნაკვეთები ან გაფუჭებული კიდე სილიკონის მანჟეტის დაბალი წნევის მხარეს |
Სილიკონის მანჟეტის მასალა ჩაყვანილია სივრცეში |
Შეამოწმეთ, არის თუ არ არსებობს დამხმარე ბორბალი და სად არის მისი მოთავსება |
Დამხმარე ბორბალი გატეხილი, ნაკვეთული ან გამოხვარებულია |
Წნევის პიკები ან სივრცის ზედმეტი გაფართოება, რასაც ბორბალი ვერ უძლევს |
Შეამოწმეთ სივრცის ზომა და წრედში წნევის პიკები |
Სილიკონის მანჟეტი და ბორბალი აჩვენებს მოხვარებას მაღალი წნევის მხარეს |
Ბორბალი არასწორად არის მოთავსებული, ან საჭიროებს ორ ბორბალს, მაგრამ მხოლოდ ერთია მოთავსებული |
Შეადარეთ ნაკეთობის სქემას წნევის მიმართულების მიხედვით |
Ახალი სილიკონის მანჟეტი ხელახლა მალე ფუჭდება |
Ექსტრუზიის მიზეზი არ არის აღმოფხვრილი, მაგალითად, გამოყენებული ცილინდრის შიგნით ან დაკარგული ბარათი |
Შეამოწმეთ ცილინდრის შიგნით, პისტონი და სრული სილიკონის კომპლექტი |
Გაბერებული ან დეფორმირებული ბარათი |
Გადატვირთვა, მაღალი ტემპერატურა ან არასწორი მასალა |
Შეამოწმეთ ზეთის ტემპერატურა და ბარათის მასალა |
Ექსტრუდირებული სილიკონის შემთხვევაში ხშირად ბაკაპ ბარათი არის დაკარგული ან დაზიანებული კომპონენტი, ამიტომ ბარათი ყოველთვის უნდა შეიმოწმდეს სილიკონის ჩანაცვლების დროს.
Რა იწვევს ბაკაპ ბარათის ადრეულ დაშლას?
Ბაკაპ ბარათი შეიძლება იყოს დაშლის მიზეზი ან მისი მსხვერპლი. ქვემოთ მოცემული პირობები ცნობილია როგორც მისი სიცოცხლის შემცოკრებლები:
- Წნევის პიკები, რომლებიც აღემატებიან ბარათის მასალისა და დიზაინის მიერ დადგენილ მაქსიმალურ მნიშვნელობას.
- Სივრცის შუალედი, რომელიც გაფართოვდა ცილინდრის შიგნით, პისტონის ან მიმართვის ბუშის გამოყენების შედეგად, რაც ბარათს უფრო მეტ დატვირთვას აყენებს, ვ чем ის იყო დაპროექტებული.
- Ბეჭედის მასალა, რომელიც არ ესარგებლება ზეთის ტემპერატურის მიხედვით და დროთა განმავლობაში აღეძრება ან გამყარდება.
- Დამონტაჟების დროს მიღებული ზიანი, მაგალითად ბეჭედის გახეხვა, გახვრელვა ან ჩახრაგვა საკარგო ქვაბში.
- Ბეჭედის არასწორად დამონტაჟება სილიკონის გასასრულებლის საპირისპირო მხარეს ან მისი გამოტოვება სილიკონის კომპლექტის ხელახლა შეკრების დროს.
Მონტაჟი საჭიროებს განსაკუთრებულ ყურადღებას. კვეთის ხვრელის მოწყობილობის შეცდომების ანალიზი [7] ამბობს, რომ სილიკონის მასის დაზიანებები ძირითადად გამოწვეულია ცუდი ხარისხის სილიკონის მასით, მისი დამაგრების დროს მიღებული დაზიანებით და უკმარისო საჭრელი ქვაბის დამზადებით, ასევე არჩევს სილიკონის მასებისა და ბუშების დამაგრებას სპეციალური ინსტრუმენტებით. 65Mn სპირალური ფოლადის სილიკონის შემაკავებელი ბორბლის შეცდომების ანალიზი [8] აჩვენებს, რომ ერთ-ერთი მონტაჟის ეტაპი თავისთვალივე შეიძლება ბორბლის გატეხვას გამოიწვიოს. ეს ბორბელი მეტალური შემაკავებელი ელემენტია პისტონის შეკრების დროს და არ არის პოლიმერული ანტი-ექსტრუზიული ბორბელი, მაგრამ გამოსახული გაკვეთილი მაინც მოქმედებს. წრეხაზის კლემები შეჩერების გარეშე ბორბელს 10,0–10,5 მმ სიგანემდე შეაკუმშა, რაც მის ელასტიურ ზღვარს აღემატებოდა, ხოლო ხელით მოხსნის დროს მიღებული სიგანე დაახლოებით 10,31–10,35 მმ იყო. ასევე, გატეხვა დაიწყო მეტალური საკვების გამო დარჩენილი სიბრტყეზე, რომელიც მეტალური საკვების გამო წარმოიქმნა, ხოლო 360 °C-ის მიდამოში ტემპერირების ტემპერატურა ფოლადს მკვრივ, მაგრამ სიბრტყეზე გადაიქცა. ამ პრობლემის გადასაჭრელად შეცვალეს პროცესის თანმიმდევრობა, გაზარდეს ტემპერირების ტემპერატურა და გამოიყენეს სპეციალური მონტაჟის მოწყობილობა.
Რა უნდა შეამოწმოთ საკონტროლო ბეჭედის ჩასმამდე და როგორ ავირჩიოთ სწორი?
Შეკვეთამდე შეამოწმეთ შემდეგი პუნქტები მითითებული თანმიმდევრობით:
- Განსაზღვრეთ საბურავის მოდელი და სილიკონის ბეჭისა და ბეჭედის ზუსტი მდებარეობა ნაკეთობის სქემაზე, ასევე ჩაიწეროს რამდენი ბეჭეა დამონტაჟებული და რომელ მხარეს.
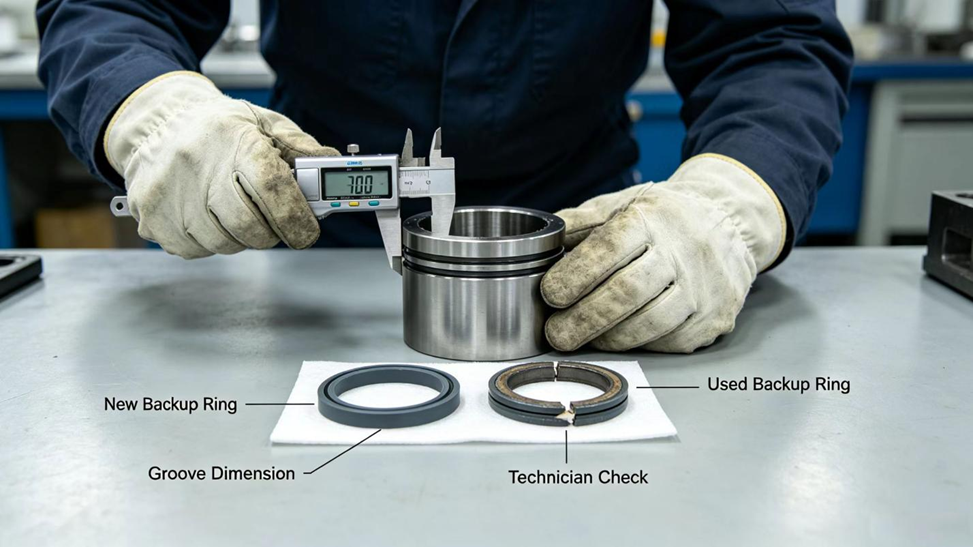
- Შეამოწმეთ ძველი ბეჭე და სილიკონის ბეჭე ზემოხსენებული ცხრილის მიხედვით დაზიანების ნიშნების მიხედვით და შეინახეთ შედარების მიზნით.
- Შეამოწმეთ საყრდენი საყრდენი, საყრდენი და პისტონი აბრაზიული wear-ის მიხედვით, რომელიც გაზარდა სივრცეს, და შეადარეთ გაზომილი სივრცე წარმოებლის მიერ მოცემულ საზღვარს მუშაობის წნევის მიხედვით.
- Შეამოწმეთ წნევის მხარე წრედში, მათ შორის აკუმულატორის წინასავსება, რადგან მაღალი წნევის პიკები აფუჭებენ სწორ ბეჭეს აგრეთვე.
- Გახსნის პროცედურა უნდა შესრულდეს წარმოებლის მიერ მითითებული წესით; ეს მოდელზე დამოკიდებული პროცედურაა და წრედი ჯერ კიდევ უნდა იყოს წნევის გარეშე.
Ჩასმის ბეჭეს არჩევისას სამი ფაქტორი არის მნიშვნელოვანი:
- Გაზომვები და პროფილი: ბეჭეს უნდა შეეტევოს საყრდენი და სივრცე ზუსტად. ცოტა თავისუფალი ბეჭე ტოვებს სივრცეს ღელავილში.
- Მასალა: ბრინჯაოს წრე უნდა იყოს საკმარისად მტკიცე წნევის წინააღმდეგ და შესატყობარო ზეთის ტემპერატურისთვის. მასალები შედარებულია დამხმარე სტატიაში, რომელიც ეძღვნება ბრინჯაოს წრეების მასალებს.
- Კომპლექტის სრულყოფილობა: ბრინჯაოს წრე უნდა შეესატყობაროს იმ სილიკონის ბუშის ტიპს, რომელსაც ის უჭერს მხარს, ამიტომ სილიკონის ბუშისა და ბრინჯაოს წრის ჩანაცვლება უნდა მოხდეს ერთად, გარდა იმ შემთხვევის გარდა, როდესაც სილიკონის ბუშის უზიანობა დადასტურებულია.
Სად შეიძლება დაიმარაგოს საიმედო ჩანაცვლების ბრინჯაოს წრე?
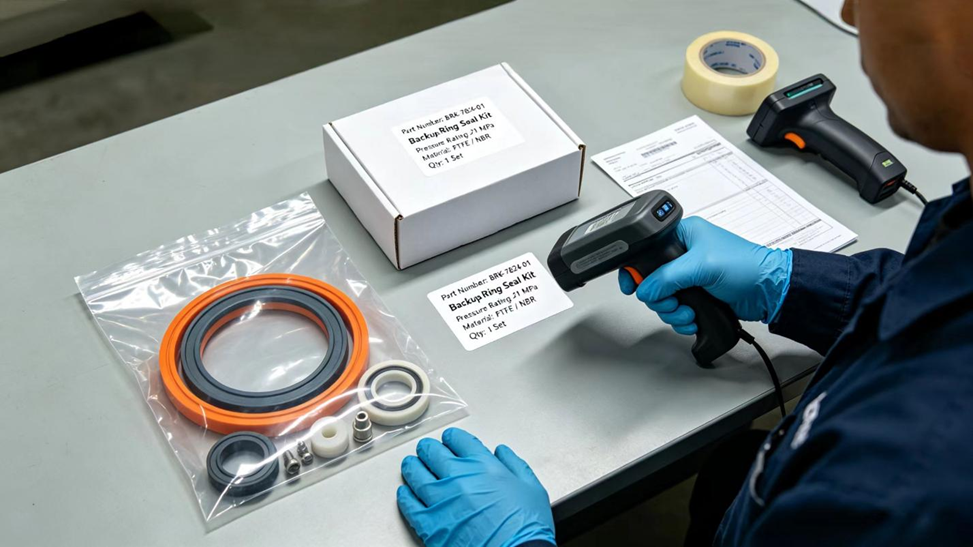
Ბრინჯაოს წრეები პატარა და მარტივად გამომუშავებულად ჩანს, მაგრამ სწორი არჩევანი დამოკიდებულია საკვების ზომაზე, სივრცეზე, წნევაზე და მასალაზე. ჩვეულებრივ შესატყობარობის განსაზღვრა იწყება OEM ნომრიდან, სურათიდან ან გამოყენებული ნაკეთობიდან, არ არის საკმარისი ზოგადი აღწერა.
Ნანჯინის ჰოვუ მექანიკური ტექნოლოგიის კომპანია, ლტდ, ჩინეთში 2013 წელს დაარსებული სელინგის წარმოების მწარმოებელი, წარმოებს PU, რეზინისა და PTFE სელინგის კომპონენტებს, მათ შორის პისტონის სელებს, ძოლის სელებს და სელინგის კომპლექტებს, ასევე ჰიდრავლიკური ქანების გამოსაყენებლად განკუთვნილ პროდუქციას. კომპანია აცხადებს, რომ საკუთარი ტექნიკური მხარდაჭერა უფასოა. თუ სელინგის კომპლექტში საჭიროებული ბორბლის სწორი ტიპის დასტურება გჭირდებათ, შეგიძლიათ გამოგზავნოთ ქანის მოდელი, OEM ნაკლებად ნომერი, ბორბლის და ღრუს გაზომვები ან ნახაზი, ძველი ბორბლისა და სელინგის ფოტოები, ასევე მუშაობის წნევა და ზეთის ტემპერატურა, რათა მომწოდებელმა შეამოწმოს ბორბლის ტიპი და მასალა შეკვეთის განხორციელებამდე.
Ამ სტატიაში გამოყენებული შერჩეული ტექნიკური რეფერენციები:
- Lu Yunjiang, Huang Le, Dai Changhao. O-ფორმის ბარათების ექსტრუზიის წინააღმდეგობის ანალიზი Marc-ის საშუალებით. ჩინური ჰიდრავლიკა და პნევმატიკა, 2020, (3): 84–89. (ჩინურად)
- Ван Цзяньсэнь, Янь Хунлян, Чжан Син, Ван Яньцзюнь, Лю Бин, Вэй Лиецзян. ორსათავიანი კონტროლირებადი ჰიდრავლიკური ქანების შემძლაველი პისტონისა და ცილინდრის შორის საუკეთესო სიველურობის დიზაინი. ჩინეთის ჰიდრავლიკა და პნევმატიკა, 2025, 49(4): 79–91. (ჩინურად)
- Вან Цзяньსენ, Ян Гуანშენ, Лიუ Шაოцзюнь, Фэн Хуай, Вэнь Юнцян. ორკამერიანი კონტროლირებადი ჰიდრავლიკური ქანების პირველადი ბუფერული კამერაში ჭარბწნევის ფენომენის ანალიზი. ჩინეთის ჰიდრავლიკა და პნევმატიკა, 2026, 50(7): 57–67. (ჩინურად)
- Იუან სიაომინგი, чжენ ძე, ჩენ ჰაიმინი, ლი იონგცი, ვან ვეივეი, ჰე შისინგი. O-ფორმის სტატიკური სილიკონის ბეჭედის სიმულაციური კვლევა პულსური წნევის ქვეშ. ჰიდრავლიკა, პნევმატიკა და სილიკონის ბეჭეები, 2026, საიტზე პირველად.
- Იან მინმინ. ჰიდრავლიკური საქანების შეტაკების მოქმედების ექსპერიმენტული კვლევა. აღჭურვილობის მართვა და მომსახურება, 2025, (10). (ჩინურად)
- Li Chuan, Yan Tianjun, Li Tiehui. ჰიდრავლიკური ქანების შეკეტების პისტონი და სტეპ სილიკონი. Rock Drilling Machinery & Pneumatic Tools, 2003, (3): 8–12. (ჩინურად)
- Ლიუ ძიანკუი, ფუ იუეხუა, ძოუ შიძიე. ჰიდრავლიკური ქანების გავრცელებული დაზიანებების ანალიზი და მათი წინაღობის ღონისძიებები. საქანე საჭარბიანო მანქანები და პნევმატიკური ინსტრუმენტები, 2020, (4): 59–61. (ჩინურად)
- Ჰან ხონგგანგი, მა მინგმინგი, იუ კესუანი, სუ ჰუანრუი. 65Mn სპირალური ფოლადის სიმკვრივის შემაკავებელი ბარათების გატეხვის მიზეზები და მათი კონტროლის ღონისძიებები. ცხელების დამუშავების ტექნოლოგია და აღჭურვილობა, 2026, 47(3): 74–77. (ჩინურად)
Სარჩევი
- Როკ-დრილის სილიკონის კომპლექტში ბეკაპ რინგი რა არის?
- Რა არის სილინდრის გამოტანა და როგორ ხდება ეს?
- Როგორ აჩერებს დამხმარე ბარძიმი გამოტანას?
- Რატომ ამატებს წნევის პულსები ექსტრუზიის რისკს საქანების გამოყენების დროს?
- Სად არის დამონტაჟებული რეზერვული ბეჭედი და რომელ მხარეს უნდა იყოს მისი მოთავსება?
- Რა არის ძირითადი ტიპები ბრეკეტების?
- Როგორ შეიძლება განსაზღვროთ, რომ სილიკონი ან რეზერვული ბარი გამოიხვეწა?
- Რა იწვევს ბაკაპ ბარათის ადრეულ დაშლას?
- Რა უნდა შეამოწმოთ საკონტროლო ბეჭედის ჩასმამდე და როგორ ავირჩიოთ სწორი?
- Სად შეიძლება დაიმარაგოს საიმედო ჩანაცვლების ბრინჯაოს წრე?


