

 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

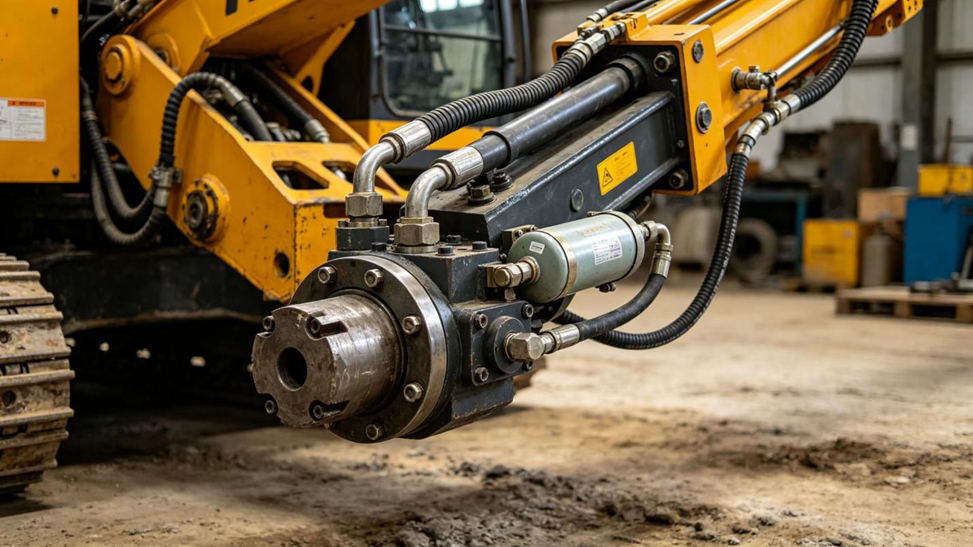
ஒரு இயற்கை திரவ பாறை துளையிடும் கருவி தனது தாக்கு அமைப்பை சுமூகமாகவும் திறமையாகவும் இயக்க ஒரு சிறிய, எளிதில் புறக்கணிக்கப்படும் பாகத்தைச் சார்ந்துள்ளது: சேமிப்புத் திரவக் கலன் டியப்பரம் . இது சரியாகச் செயல்படும்போது, பெரும்பாலான இயக்குநர்கள் இதைப் பற்றி எண்ணுவதே இல்லை. இது தவறினால், தாக்கு ஆற்றல் குறைகிறது, துளையிடும் கருவியின் ஒலி மாறுகிறது, மேலும் தளத்தின் உற்பத்தித் திறன் பாதிக்கப்படுகிறது. இந்தக் கட்டுரை இயற்கை திரவ பாறை துளையிடும் கருவியின் உள்ளே சேமிப்புத் திரவக் கலனும் அதன் மென்படலமும் எவ்வாறு செயல்படுகின்றன, மென்படலத்தின் தவறுகளை எவ்வாறு அடையாளம் காணலாம், மற்றும் மாற்றுப் பாகத்தை ஆர்டர் செய்வதற்கு முன் என்ன சரிபார்க்க வேண்டும் என்பதை விளக்குகிறது.
இயற்கை திரவ பாறை துளையிடும் கருவியில் சேமிப்புத் திரவக் கலன் என்றால் என்ன?
ஒரு சேமிப்புத் தொட்டி (அக்கியூமியுலேட்டர்) என்பது ஒரு சிறிய அழுத்த தொட்டியாகும், இது ஒரு ஹைட்ராலிக் பாறைத் துளையிடும் கருவியின் தாக்குதல் சுற்றுச்செயலில் உள்ளது. இந்தத் தொட்டிக்குள், ஒரு நெகிழ்வான மென்புற தடுப்பு (டைஃபிராம்) இரண்டு பிரிவுகளைப் பிரிக்கிறது: ஒன்று அழுத்தமேற்றப்பட்ட நைட்ரஜன் வாயுவால் நிரப்பப்பட்டிருக்கிறது; மற்றொன்று துளையிடும் கருவியின் ஹைட்ராலிக் எண்ணெய் சுற்றுச்செயலுடன் இணைக்கப்பட்டிருக்கிறது. இந்த வாயுப் பகுதி சீல் செய்யப்பட்டு, சேமிப்புத் தொட்டி பொருத்துவதற்கு முன்பாகவே முன்னேற்றப்படுவதாலும், எண்ணெய் பகுதி செயல்பாட்டு ஹைட்ராலிக் சுற்றுச்செயலுடன் திறந்திருப்பதாலும், இந்தப் பகுதியை பெரும்பாலும் நைட்ரஜன் சேமிப்புத் தொட்டி அல்லது வாயு சேமிப்புத் தொட்டி என்று அழைக்கின்றனர்.
பெரும்பாலான ஹைட்ராலிக் பாறைத் துளையிடும் கருவிகள், தாக்குதல் சுற்றுச்செயலின் அதிக அழுத்தப் பகுதியில் குறைந்தது ஒரு சேமிப்புத் தொட்டியைப் பயன்படுத்துகின்றன; பல வடிவமைப்புகள், திரும்பு அல்லது குறைப்பு சுற்றுச்செயலில் இரண்டாவது, குறைந்த அழுத்தச் சேமிப்புத் தொட்டியையும் சேர்க்கின்றன. இவை இரண்டும் ஒரே அடிப்படைக் கொள்கையில் செயல்படுகின்றன, ஆனால் அவற்றின் அழுத்தத் தரவரைகளும் பணிகளும் வேறுபட்டவை.
நீரியல் பொறியியல் இலக்கியங்கள் பொதுவாக சேமிப்புத் தொட்டிகளை (அக்கியூமுலேட்டர்கள்) மூன்று வகைகளாகப் பிரிக்கின்றன: பேக் (புடைப்பு) வகை, சவ்வு வகை மற்றும் உருளை வகை. இம்மூன்றின் ஒப்பீடுகள் வெளியிடப்பட்டுள்ளன; அவற்றில் உருளை வகை சேமிப்புத் தொட்டிகள் எலாஸ்டோமரின் செறிவு விகிதத்தால் வரையறுக்கப்படாமல் மிக அதிக கனஅளவு மற்றும் அழுத்த வரம்பை ஏற்றுக்கொள்ள முடியும் எனக் குறிப்பிடப்பட்டுள்ளது. ஆனால், அவற்றின் உருளையின் நிறை காரணமாக பேக் அல்லது சவ்வு வகைகளை விட வேகமான இயக்க வினைத்திறன் குறைவாகவே இருக்கும். எனவே, குறைந்த அழுத்தத்தில் சிறிய, வேகமான அலைவுகளை உறிஞ்சுவதற்கு உருளை வகை பொருத்தமற்றதாகும் — இருப்பினும், இயக்க அழுத்தம் அதிகரித்து உருளையின் நிறையின் தாக்கம் குறைந்தால் அவை நன்றாகச் செயல்படும். மாறாக, பேக் மற்றும் சவ்வு வகை சேமிப்புத் தொட்டிகளில் இயங்கும் நிறை மிகக் குறைவாக இருப்பதால், வேகமான அழுத்த மாற்றங்களுக்கு விரைவாக வினையாற்றும். இது தாக்கு சுற்று (பெர்ஷன் சர்க்யூட்) தேவைப்படும் தன்மையே ஆகும் — இதுவே பாறைத் துளையிடும் கருவிகள் மற்றும் இயற்றப்படும் ஹைட்ராலிக் உடைப்பான்களில் சேமிப்புத் தொட்டிகள் பெரும்பாலும் சவ்வு அல்லது பேக் வகையிலேயே தயாரிக்கப்படுவதற்கான ஒரு நடைமுறைக் காரணமாகும், உருளை வகையில் அவை தயாரிக்கப்படுவதில்லை.
தட்டு அடிப்பதன் போது சேமிப்பான் திரை எவ்வாறு செயல்படுகிறது?
திரையின் பணி நகர்வதாகும். ஒவ்வொரு தட்டு அடிப்பு சுழற்சியின் போதும் தாக்கு சுற்றுவழியில் எண்ணெய் அழுத்தம் அதிகரிக்கிறது; இதனால் ஹைட்ராலிக் திரவம் திரையின் மீது தள்ளப்பட்டு, அதனை வாயுப் பக்கம் நோக்கி வளைத்து, அதன் பின்னால் உள்ள நைட்ரஜனைச் சுருக்குகிறது. மீண்டும் சுற்றுவழியில் அழுத்தம் குறையும்போது, சுருக்கப்பட்ட வாயு விரிவடைந்து திரையை மீண்டும் தள்ளுகிறது; இதனால் சேமிப்பானில் இருந்து எண்ணெய் வெளியேறி, சுற்றுவழிக்குள் தள்ளப்படுகிறது. பொறியியல் இலக்கியத்தில் இந்த முன்னும் பின்னுமான இயக்கம் 'திரையின் தலைகீழான இயக்கம்' எனக் குறிப்பிடப்படுகிறது. இது அழுத்தம் மற்றும் கனஅளவுக்கு இடையேயான பொதுவான வாயு விதியைப் பின்பற்றுகிறது: எண்ணெய் அறை விரிவடையும்போது, வாயு அறை சுருங்குகிறது மற்றும் அதன் அழுத்தம் அதிகரிக்கிறது; இதற்கு எதிராகவும் நிகழ்கிறது.
மேலும் துல்லியமாகக் கூறுவதாயின், நைட்ரஜன் சுமை சேமிப்பான் வடிவமைப்பு இலக்கியத்தில் முழுவதும் பயன்படுத்தப்படும் பாலிட்ரோபிக் வாயு விதியைப் பின்பற்றுகிறது:
p · V n = p 0· V 0n = மாறிலி (1)
இங்கு p மற்றும் V என்பன ஏதேனும் ஒரு நொடியில் வாயுவின் அழுத்தம் மற்றும் கனஅளவு; p₀ மற்றும் V₀ என்பன முன்னூட்டப்பட்ட அழுத்தம் மற்றும் கனஅளவு; n என்பது பல்லுருவாக்க குறியீடு. சேமிப்புத் தொட்டிகளுடன் கூடிய அமைப்புகளின் இயற்பியல் மாதிரியாக்க ஆய்வுகள் பொதுவாக, மெதுவான சார்ஜ்-டிஸ்சார்ஜ் சுழற்சிகளை (தோராயமாக மூன்று வினாடிகளுக்கு மேல்) இசோதெர்மல் நிலைக்கு அருகில் உள்ளதாகவும், n மதிப்பு 1-ஐ நெருங்கியதாகவும்; வேகமான சுழற்சிகளை (தோராயமாக மூன்று வினாடிகளுக்கு கீழ்) அடியாபேட்டிக் நிலைக்கு அருகில் உள்ளதாகவும், n மதிப்பு 1.4-ஐ நெருங்கியதாகவும் கருதுகின்றன. ஒரு பாறைத் துளையிடும் கருவியின் தட்டுதல் சுழற்சி வினாடிக்கு பல முறை மீண்டும் மீண்டும் நிகழ்கிறது; எனவே, அதன் சேமிப்புத் தொட்டியில் உள்ள வாயு செறிவூட்டல் வேகமான, அடியாபேட்டிக் பகுதியில் திடமாக அமைகிறது – எளிமைப்படுத்தப்பட்ட விளக்கங்களில் சில சமயங்களில் கருதப்படும் மெதுவான, இசோதெர்மல் நிலையைப் போல அல்ல.
இது மேலும் இழையத்தின் மற்றும் அதன் வாயு நிரப்பு எளிய ஸ்டாட்டிக் ஸ்பிரிங் போல செயல்படாது என்பதையும் குறிக்கிறது; அக்கியுமுலேட்டர் இயக்க விவரங்களை மாதிரியாக்கும் பணியில், வாயுப் பகுதியை ஒரு ஸ்பிரிங்-அண்ட்-டேம்பர் அமைப்பாக குறிப்பிடுகின்றனர், அங்கு வாயு விறைப்பு மற்றும் டேம்பிங் காரணி ஆகிய இரண்டும் அந்த நேரத்தில் உள்ள இயக்க அழுத்தம் மற்றும் கனஅளவைச் சார்ந்தவை. பயன்பாட்டு விவரங்களில், இழையம் அழுத்த மாற்றத்தை எவ்வளவு விரைவாகவும், தெளிவாகவும் பின்தொடர முடியும் — அது எவ்வளவு நீண்டு செல்ல முடியும் என்பதை மட்டும் அல்ல — என்பதுதான், அக்கியுமுலேட்டர் உண்மையில் ஒரு அதிர்வை அடக்குகிறதா அல்லது அதன் பின்னால் தாமதமாகிறதா என்பதை தீர்மானிக்கிறது.
ஒரு ஹைட்ராலிக் ராக் டிரில்-இன் பெர்கஷன் பிஸ்டன் மிக அதிக வேகத்தில் திசையை மாற்றுகிறது — பொதுவாக ஒரு சில ஆயிரம் அடிகள் ஒரு நிமிடத்திற்கு அல்லது அதற்கு மேற்பட்டது, மாதிரியைப் பொறுத்து — எனவே டிரில் இயங்கும் வரை இழையம் அதே அதிர்வெண்ணில் வளைகிறது. இதை நாம் பின்னர் இழையத்தை உண்மையில் தேய்த்து விடுவது எது என்பதைப் பார்க்கும்போது நினைவில் கொள்ள வேண்டும்.
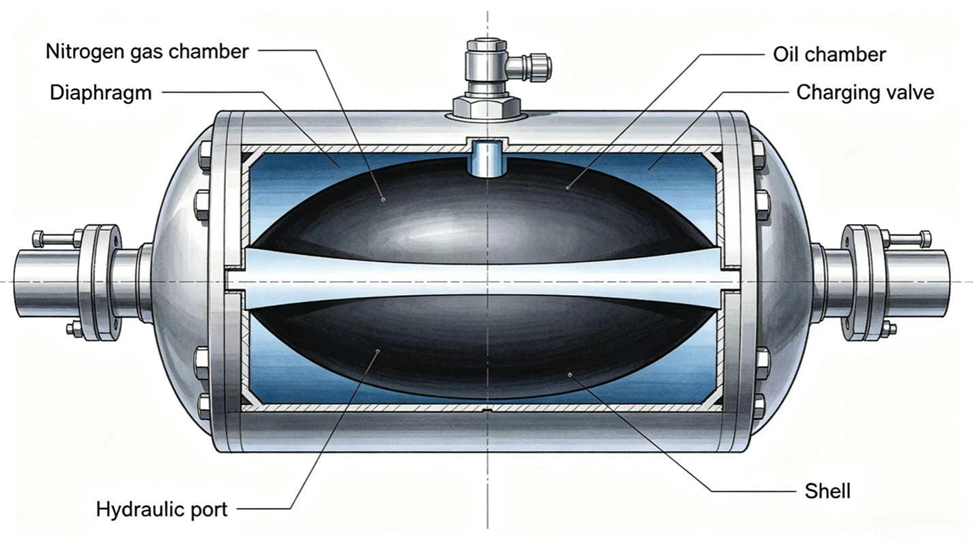
புகைப்படம் 1: குறுக்கு ‑இழையத்தின் வரைபடம் ‑வகை அக்கியுமுலேட்டர்
ராக் டிரில்-க்கு ஏன் அக்கியுமுலேட்டர் தேவை?
ஒரு குவியம் இல்லாமல் ஒரு தட்டு சுற்று இயக்க முடியும், ஆனால் அது செயல்பட்டால் துளையிடும் கருவி நன்றாக செயல்படாது அல்லது நீண்ட காலம் நிலைத்திருக்காது. குவியம் பாறை துளையிடும் கருவியின் உண்மையான செயல்பாட்டை புலத்தில் எவ்வாறு பாதிக்கிறது என்பதை பொறுத்து மூன்று முக்கிய பணிகளைச் செய்கிறது:
- தாக்கு முறுக்கு உருளை ஒவ்வொரு முறையும் திசை மாறும்போது உருவாகும் அழுத்த அலைகளை உறிஞ்சுகிறது, அதை முழுமையாக எதிர்ப்பு பம்ப், குழாய்கள் மற்றும் வால்வு தகடு வரை செல்ல விடாமல்.
- ஒவ்வொரு சுழற்சியின் போதும் தேவை உச்சத்திற்கு செல்லும் குறுகிய கால இடைவெளியில் (சில நொடிகளில்) தாக்கு அறைக்கு கூடுதல் எண்ணெய் ஓட்டத்தை வழங்குகிறது, இதை பம்பின் நிலையான ஓட்டம் மட்டும் எப்போதும் பூர்த்தி செய்ய முடியாது. பாறை துளையிடும் தாக்கு அமைப்புகள் குறித்த ஆய்வுகள், சரியாக பொருத்தப்பட்ட குவியம் இந்த ஓட்ட ஈடுசெய்தலின் நிலைத்தன்மையை மேம்படுத்துகிறது மற்றும் தொடர்ச்சியான தாக்கு சக்தியை பராமரிக்க உதவுகிறது என்று காட்டியுள்ளன.
- தாக்கு சுற்றில் காவிடேஷன் (cavitation) ஏற்படும் அபாயத்தைக் குறைக்கிறது, இது வேறுபட்டால் கூறுகளை அரிக்க முடியும் மற்றும் ஒலி மற்றும் அதிர்வுகளாக தெரியும் கடுமையான அழுத்த உச்சங்களை உருவாக்கும்.
சுருக்கமாகக் கூறுவதாயின், சேமிப்புத் தொட்டி (அக்கியூமுலேட்டர்) என்பது ஒரு ஹைட்ராலிக் பாறைத் துளையிடும் கருவிக்கு ஒரு நிமிடத்திற்கு பல தடவைகள் தொடர்ச்சியான, முழு வலிமையுடன் கிடைக்கும் அடித்தல்களை வழங்க உதவுகிறது; இது ஒரு சீரற்ற, சமமில்லாத அடித்தல் செயல்பாட்டை விட வேறுபட்டது.
பாறைத் துளையிடும் கருவியின் தாக்குதல் அமைப்பு பகுப்பாய்வில் பயன்படுத்தப்படும் இரண்டு தரநிலை வாய்ப்பாடுகளைக் கொண்டு, சேமிப்புத் தொட்டியின் பணியின் அளவு தெளிவாகிறது. ஏதேனும் துணை அமைப்புக்கு (தாக்குதல், உள்ளீடு அல்லது குறைப்பான்) வழங்கப்படும் ஹைட்ராலிக் திறன்:
P = (p · Q) ÷ 60 (2)
இங்கு P என்பது கிலோவாட்டில் திறன், p என்பது சுற்று வழியின் உள்ளீட்டு அழுத்தம் மெகாபாஸ்கலில், Q என்பது லிட்டர் திறனில் ஓட்ட அளவு ஆகும். துளையிடும் எஃகின் மீது தாக்குதல் உருண்டை மோதும் கணத்தில் அதன் இயக்க ஆற்றல்:
E p = ½ · m · v 2 (3)
m என்பது தாக்கும் பிஸ்டனின் நிறை மற்றும் v என்பது அதன் வேகம் ஆகும். சமீபத்திய ஒரு ஹைட்ராலிக் பாறைத் துளையிடும் கருவியின் ஆற்றல் நுகர்வு ஆய்வு, முழு தாக்குதல், குச்சி மற்றும் உதவித் தளவியல் சுற்றுக்கு Amesim மாதிரியை உருவாக்கியது; மேலும், குவிப்பானை (அக்கியூமுலேட்டர்) ஒரு சிறப்பு உள்-மாதிரியால் வடிவமைத்தனர் — இது மேலே விளக்கப்பட்ட அதன் இரண்டு பணிகளையும் (அதாவது, அழுத்த அலைகளை உறிஞ்சுதல் மற்றும் தேவைக்கேற்ப உதவித் திரவத்தை வழங்குதல்) சரியாகக் குறிப்பிடுகிறது. அதே ஆய்வில் மேற்கொள்ளப்பட்ட துளையிடும் சோதனைகள், பாறைத் துளையிடும் இயக்கிகளுக்கு ஏற்கனவே தெரிந்த இரண்டு நடைமுறை வரம்புகளை உறுதிப்படுத்துகின்றன: போதுமான உதவித் தளவியல் (தள்ளு அழுத்தம்) இல்லாததால், துளையிடும் முனை பாறையுடன் நிலையான தொடர்பை இழக்கிறது — இது ‘காலித் தாக்குதல்’ அல்லது ‘இயங்காத தாக்குதல்’ என அழைக்கப்படுகிறது; மேலும், குச்சி/குறைப்பு அழுத்தம் மிகையாக இருந்தால், தாக்கும் விசை துளையிடும் உலோகக் கம்பியின் நீளத்தில் எவ்வாறு பரவுகிறது என்பதில் மாற்றம் ஏற்படுகிறது. இவ்விரண்டு விளைவுகளும், குவிப்பான் வடிவமைக்கப்பட்ட அழுத்த மேலாண்மை பணியின் விளைவாக ஏற்படுகின்றன.
குவிப்பானின் சவ்வு தவறினால் என்ன நடக்கும்?
ஒரு டையாஃபிரம் தோல்வி என்பது அக்கியூமுலேட்டரின் நைட்ரஜன் பகுதிக்கும் எண்ணெய் பகுதிக்கும் இடையேயான பிரிவை நீக்குகிறது. அந்தப் பிரிவு மறைந்தவுடன், நைட்ரஜன் வாயு ஹைட்ராலிக் எண்ணெயில் கலக்க ஆரம்பிக்கிறது, அதனால் சுருங்கக்கூடிய குமிழிகள் உருவாகின்றன; இவை சுற்றுச்செயலில் பயணிக்கின்றன. வாயு எண்ணெயை விட மிக எளிதில் சுருங்கும் தன்மை கொண்டதால், தாக்கு சுற்றுச்செயல் தனது வடிவமைப்புக்கு ஏற்றவாறு அழுத்தத்தை உருவாக்கவும் பராமரிக்கவும் முடியாது; மேலும், அக்கியூமுலேட்டர் ஒவ்வொரு பிஸ்டன் திசை மாற்றத்திலிருந்து ஏற்படும் அலைவுகளை சீராக்க முடியாது.
நடைமுறை விளைவு என்பது, குறைந்த விசையுடன், குறைந்த ஒழுங்குத்தன்மையுடன் அல்லது இரண்டும் கூடிய ஒரு துளையிடும் கருவியை உருவாக்குவதாகும். சில தொழில்நுட்ப வல்லுநர்கள், துளையிடும் கருவியின் ஒலியில் ஏற்படும் மாற்றத்தை, தெளிவான, கூர்மையான தட்டுதலிலிருந்து மங்கிய, கோரஸ் போன்ற ஒலியாக விளக்குகின்றனர்; அழுத்த அளவீடுகள் பொதுவாக இதை, தாக்க அழுத்தத்தில் குறைவும், கேஜ் மாறுபாட்டில் அதிகரிப்புமாக உறுதிப்படுத்துகின்றன. மிகக் கடுமையான சந்தர்ப்பங்களில், டைஃபிராமை சேதப்படுத்திய அதே அதிக அழுத்த நிகழ்வு அக்கியூமுலேட்டரின் உறை அல்லது முடிவு மூடியையும் வலியுறுத்தலாம்; எனவே, டைஃபிராம் தோல்வி என்பது டைஃபிராமை மட்டுமல்லாமல், அக்கியூமுலேட்டர் கூட்டமைப்பின் மற்ற பாகங்களையும் பரிசோதிக்க வேண்டும் என்ற நியாயமான காரணமாகும்.
உங்கள் பாறை துளையிடும் கருவியின் டைஃபிராம் தோல்வியடைந்துவிட்டது என்பதை எவ்வாறு அறிந்துகொள்வது?
டைஃபிராம் தோல்வி பொதுவாக ஒரே தெளிவான அறிகுறியுடன் தன்னை அறிவிப்பதில்லை; அது பொதுவாக கீழ்க்கண்டவற்றின் கலவையாக வெளிப்படுகிறது:
- துளையிடும் கருவியின் தாக்க ஒலியில் மாற்றம் – தெளிவானதிலிருந்து மங்கியது அல்லது கோரஸ் போன்றதாக.
- இயந்திரத்தின் சாதாரண அளவீட்டுடன் ஒப்பிடும்போது தாக்க அழுத்தத்தில் அல்லது தாக்க ஆற்றலில் குறைவு.
- செயல்பாட்டின் போது நிலையாக இல்லாமல் அதிர்வுறும் அல்லது ஆடும் அழுத்த அளவி ஊசல்.
- முன்பு இல்லாத உயர் அழுத்த எண்ணெய் குழாயில் தெளிவாக உணரக்கூடிய அதிர்வு.
- சரியாக சரிபார்க்கப்பட்ட அழுத்த அளவியால் சரிபார்க்கும்போது அதன் நைட்ரஜன் முன்-சார்ஜை பராமரிக்க முடியாத சேமிப்புத் தொட்டி.
கீழே உள்ள அட்டவணை ஒரு அறிகுறியை அதன் பொருத்தமான காரணத்துடனும், அடுத்து செய்ய வேண்டிய பரிந்துரைக்கப்பட்ட சரிபார்ப்புடனும் இணைப்பதற்கான தொடக்கப் புள்ளி.
அறிகுறி |
சாத்தியமான காரணம் |
அடுத்த சரிபார்ப்பு |
ஒலி மாற்றம்: தெளிவானதிலிருந்து மங்கியது அல்லது கரகரப்பானது. |
துடிப்புகளை அடக்குவதில் சேமிப்புத் தொட்டி இனி செயல்படாமல் போவது—பெரும்பாலும் மென்படலம் கிழிந்திருத்தல். |
தாக்குதல் அழுத்தத்தை தனிப்பயன் அளவுருக்களுடன் ஒப்பிட்டு, பின்னர் நைட்ரஜன் சார்ஜைச் சரிபார்க்கவும். |
தாக்குதல் ஆற்றல் அல்லது அதிர்வெண் குறைதல். |
தவறு ஏற்பட்ட அல்லது போதுமான சார்ஜ் இல்லாத சேமிப்புத் தொட்டியினால் ஓட்ட ஈடுசெய்தல் இழப்பு. |
கழிவு செய்வதற்கு முன் முன்-அழுத்தத்தை சரிபார்க்கவும் |
அழுத்த அளவி அசைவது அல்லது எண்ணெய் வரிசை அதிர்வது |
சுற்று வழியில் அடங்காத துடிப்புகள் |
சேமிப்பு அறை மற்றும் இணைப்பு வரிசைகளை தளர்வு அல்லது சேதம் ஏற்பட்டுள்ளதா என ஆய்வு செய்யவும் |
சேமிப்பு அறை நைட்ரஜன் நிரப்புதலை பிடித்து வைக்காது |
மென்படலம் உடைந்துவிட்டது அல்லது முழுமையான சீலிங் திறனை இழந்துவிட்டது |
பாதுகாப்பாக அழுத்தத்தை குறைத்து, மென்படலத்தை ஆய்வு செய்யவும் |
அழுத்த அளவி சாதாரணமாக இருந்தாலும் தாக்க செயல்பாடு இல்லை |
தாக்க நிறுத்து வால்வ் ஒட்டிக்கொண்டுள்ளது அல்லது சேமிப்பு அறை நிரப்புதல் மிகவும் குறைவு |
முதலில் சேமிப்பு அறை நிரப்புதலை சரிபார்க்கவும், பின்னர் மாசுபட்டுள்ளதா என வால்வை ஆய்வு செய்யவும் |
இந்த அறிகுறிகளில் எதுவும் தனியாக டையாஃபிரம் தவறிவிட்டதை உறுதிப்படுத்தவில்லை; சரியாக கேலிப்ரேட் செய்யப்பட்ட சார்ஜிங் கிட் மூலம் வாயு அழுத்த சோதனை செய்வதுதான் அக்கியூமுலேட்டர் தன் சார்ஜை இழந்துவிட்டதை உண்மையில் காட்டும், இது அக்கியூமுலேட்டர் சிக்கலை பம்ப், வால்வ் அல்லது சீல் சிக்கலிலிருந்து வேறுபடுத்துவதற்கான வேகமான வழியாகும்.
பல்வேறு நேரங்களில் கட்டுப்படுத்தப்படாத அடம்ப்டெட் பல்ஸேஷன் சுற்றின் மற்ற பகுதிகளில் கேவிடேஷன் ஏற்படுவதற்கான வாய்ப்பையும் அதிகரிக்கிறது: எங்கு மோசமான அழுத்தம் ஹைட்ராலிக் எண்ணெயின் ஆவியாகும் அழுத்தத்தை விடக் குறைவாக இருக்கும் அந்த இடங்களில் ஆவி குமிழிகள் உருவாகி, அழுத்தம் மீண்டும் சீராகும்போது வன்முறையாக வெடித்து, நேரடியாக அருகிலுள்ள உலோக மேற்பரப்புகளை படிப்படியாக அரிக்கின்றன. அழுத்தக் கட்டுப்பாட்டு வால்வுகளில் கேவிடேஷன் குறித்த சமீபத்திய ஹைட்ராலிக் பாகங்கள் ஆய்வு, டையாஃபிரத்தை மட்டும் முக்கியத்துவம் கொடுப்பதை விட பல்ஸேஷன் டேம்பிங் சரியாக இருப்பதன் முக்கியத்துவத்தை மீண்டும் வலியுறுத்துகிறது: கேவிடேஷனும் அதன் அரிப்பு சேதமும், அக்கியூமுலேட்டர் சுற்றின் மற்ற பகுதிகளை அடையாமல் தடுக்க வேண்டிய கூர்மையான, மீண்டும் மீண்டும் ஏற்படும் அழுத்த மாற்றங்களின் வகையில் தான் ஏற்படுகின்றன.
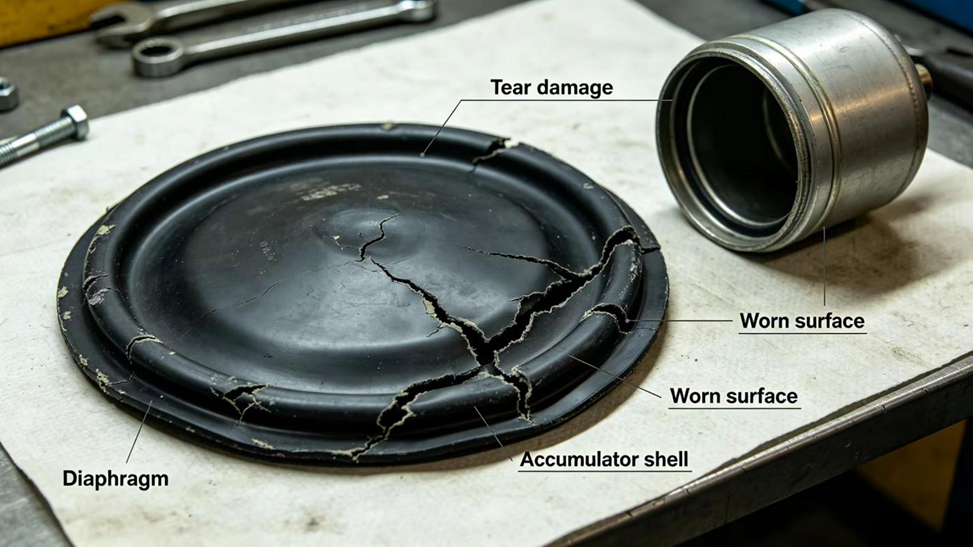
புகைப்படம் 2: சேதமடைந்த மற்றும் தவறிவிட்ட டையாஃபிரத்தின் புகைப்படம்
முன்கூட்டியே மூச்சுப்பை தோல்வி ஏற்படுவதற்கான காரணங்கள் என்ன?
மூச்சுப்பை ஒரு தேய்மானப் பொருளாகும்; அது திரில் இயங்கும் வரை அதிக அதிர்வெண்ணில் வளைந்து கொண்டே இருப்பதால், பொதுவான சோர்வின் காரணமாக இறுதியில் அதன் சேவை ஆயுளை எட்டும். சில நிலைமைகள் அதன் ஆயுளை பொருளின் தன்மைக்கு ஏற்ற அளவை விட குறைவாக்கலாம்:
- தவறான நைட்ரஜன் முன்-சார்ஜ் (இரு திசைகளிலும்). மிகையாக சார்ஜ் செய்யப்பட்ட அக்குமுலேட்டர் மூச்சுப்பையின் இயல்பான இயக்கத்தைக் கட்டுப்படுத்தும், மேலும் சிறிய எண்ணெய் குமிழிகளை ஷெல்லிற்கு எதிராகச் சிக்க வைத்து, மூச்சுப்பை மேற்பரப்பில் வலுவை மையப்படுத்தும். குறைவாக சார்ஜ் செய்யப்பட்ட அல்லது முழுமையாக சார்ஜ் இல்லாத அக்குமுலேட்டர் மூச்சுப்பையை தொடர்ந்து ஹவுசிற்கு எதிராக முடிவிற்கு வைத்து, அதிக அழுத்த அதிர்ச்சியை ஷெல்லிற்கே மாற்றும்.
- மாசுபட்ட, ஆக்ஸிஜனேற்றமடைந்த அல்லது அதன் சேவை இடைவெளியை மிகையாகக் கடந்த ஹைட்ராலிக் எண்ணெய், இது எலாஸ்டோமரை சேதப்படுத்தலாம் அல்லது தேய்மானத்தை விரைவுபடுத்தும் துகள்களை எடுத்துச் செல்லலாம்.
- சிறிய குளிரூட்டி, தடைபட்ட ரேடிஏட்டர் அல்லது இயந்திரத்தின் திறனை விட அதிகமான செயல்பாட்டு சுழற்சி ஆகியவற்றால் எண்ணெய் வெப்பநிலை நீண்ட நேரம் அதிகமாக இருத்தல், இது பெரும்பாலான எலாஸ்டோமர் கலவைகளை நேரத்துடன் மென்மையாக்கும்.
- அதனை பொருத்தும்போது டைஃபிராமை சிதைத்தல், முறுக்குதல் அல்லது மிகையாக நீட்டுதல் போன்ற நிறுவல் போது ஏற்படும் இயற்பியல் சேதம்.
இவற்றில் பெரும்பாலானவை தினசரி முன்-சுமை சோதனைகள் மற்றும் சாதாரண ஹைட்ராலிக் அமைப்பு பராமரிப்பு மூலம் தடுக்கப்படக்கூடியவை; இது பெரும்பாலும் மீண்டும் டைஃபிராம் சேதத்தை விட மிகவும் குறைந்த செலவில் சாத்தியமாகும்.
நைட்ரஜன் முன்-சுமை அழுத்தம் எவ்வாறு டைஃபிராம் ஆயுளுடன் தொடர்புடையது?
முன்-சுமை அழுத்தம் டிரில் இன்னும் இயக்கப்படாத நிலையிலேயே டைஃபிராமின் ஓய்வு நிலையை நிர்ணயிக்கிறது, மேலும் அந்த ஓய்வு நிலைதான் ஒவ்வொரு செயல்பாட்டு சுழற்சியின்போதும் டைஃபிராம் எவ்வளவு வளைய வேண்டும் என்பதை தீர்மானிக்கிறது. இயந்திரத்தின் தயாரிப்பாளர் குறிப்பிட்டுள்ள சரியான மதிப்பிற்கு அமைக்கப்பட்டால், டைஃபிராம் அதன் பொருளால் தாங்கக்கூடிய கட்டுப்படுத்தப்பட்ட, மீண்டும் மீண்டும் நிகழக்கூடிய வளைவு வரம்பில் இயங்கும்.
மிகையாக அமைத்தால், டையாஃபிராம் துளையிடும் செயல்பாடு தொடங்குவதற்கு முன்பாகவே சிலிண்டரின் எண்ணெய் பக்க முனையில் அருகில் அமர்ந்திருக்கும்; இதனால் வரும் எண்ணெய் கனஅளவை உறிஞ்சுவதற்கு மிகக் குறைந்த இடமே மிச்சமிருக்கும். இந்த நிலையில், டையாஃபிராமுக்கும் அக்குமுலேட்டரின் அடித்தளத்திற்கும் இடையில் சிறிய எண்ணெய் பாகங்கள் சிக்கிக் கொள்ளும்; இது அந்த இடத்தில் உள்ள உள்ளார்ந்த வலுவை அதிகரித்து, பிளவுகளை ஏற்படுத்தக்கூடும்.
குறைவாக அமைத்தால் அல்லது அக்குமுலேட்டர் முழுமையாக வெறுமையாகிவிட்டால், டையாஃபிராம் மேலும் தூரம் பயணிக்க வேண்டும் மற்றும் ஒவ்வொரு சுழற்சியிலும் சிலிண்டருடன் மோதி அடிபடும்; இதனால் அக்குமுலேட்டர் உறிஞ்ச வேண்டிய அதிர்ச்சியானது கவசத்திற்கு மாற்றப்படும், நீண்ட காலத்தில் இது முழு அதிர்ச்சி சுற்றுவழியிலும் பரவும்.
அக்குமுலேட்டர் வடிவமைப்பு ஆவணங்கள் இந்த இரு எல்லைகளை ஒரு செறிவு விகிதத்தால் வெளிப்படுத்துகின்றன: அதாவது, அதிகபட்ச செயல்பாட்டு அழுத்தத்திற்கும் முன்-சார்ஜ் அழுத்தத்திற்கும் இடையிலான விகிதம்.
k = p mAX / p 0 (4)
மெம்பிரேன் மற்றும் பிளாடர் அக்குமுலேட்டர்களுக்கான வெளியிடப்பட்ட அளவுரு முறைகள், பிஸ்டன் வகையின் திறம்பட வரையறுக்கப்படாத வரம்பை விட இந்த விகிதத்தை பொதுவாக கணிசமாகக் குறைவாகவே கட்டுப்படுத்துகின்றன — இலக்கியத்தில் குறிப்பிடப்படும் வழக்கமான எண்கள், மெம்பிரேன் அக்குமுலேட்டர்களுக்கு அதிகபட்சம் 10:1 அழுத்த விகிதமும், பிளாடர் வகைகளுக்கு ஏறக்குறைய 4:1 ஆகும். செயல்பாட்டு அழுத்த வரம்பின் கீழ் முனை, முன்-சார்ஜ் அழுத்தத்திற்கு மேலே ஒரு ஒத்த இடைவெளியில் வைக்கப்படுகிறது:
p mIN 1.1 · p 0 (5)
இதனால், மெம்பிரேன் அதன் செயல்பாட்டு இறங்கு நிலையில் அடிப்பகுதியில் ஷெல் சுவருடன் முழுமையாக தொடர்பு கொள்ளாது. இந்த எல்லைகளில் ஏதேனும் ஒன்றை விட்டு விலகிய ராக் டிரில் அக்குமுலேட்டர் — அதன் தரப்பட்ட அழுத்த விகிதத்திற்கு மிக அருகில் இயங்குவது அல்லது கீழ் முனையில் முழு வெளியேற்றத்திற்கு மிக அருகில் இயங்குவது — பிளாடர் பிளவு மற்றும் சேவை ஆயுள் குறைவு ஆகியவற்றுடன் தொடர்புடைய அதிக அழுத்தத்தில் செயல்படுகிறது, இது மெம்பிரேனில் தெளிவான உடைவு தெரியும் முன்னரே ஏற்படும்.
வெப்பநிலை என்பது ஒரு கசிவு போல் தவறுதலாக எடுத்துக்கொள்ளக்கூடிய இரண்டாவது மாறியாகும். கனஅளவு மாறாமல் இருக்கும்போது, நைட்ரஜனின் அழுத்தம் அதன் தனிப்பட்ட வெப்பநிலையுடன் நேரடியான தொடர்பைக் கொண்டிருக்கும்; எனவே, சூடான நாளில் அமைக்கப்பட்ட முன்னிறுவல், சேமிப்புத் தொட்டியின் வெப்பநிலை குறைந்த பின்னர் குறிப்பிடத்தக்க அளவுக்குக் குறைவாக அளவிடப்படும் – ஆனால் உண்மையில் எந்த வாயுவும் வெளியேறவில்லை.
p₀′ = p₀ · (T mIN / T 0) (6)
இங்கு p₀ மற்றும் T₀ என்பன சார்ஜ் செய்யும் நேரத்தில் முன்-சார்ஜ் அழுத்தம் மற்றும் வெப்பநிலை ஆகும்; p₀′ என்பது வேறொரு வெப்பநிலை Tmin-இல் சமமான அழுத்தம் ஆகும். இந்த உறவின் அடிப்படையில் வெளியிடப்பட்ட சேமிப்புத் தொட்டியின் அளவு கணக்கீட்டு வேலை, பெயர்த்தலை அடிப்படையாகக் கொண்டு அழுத்தத்தில் ஏற்படும் எந்தவொரு குறைவும் கட்டமைப்பாளரின் குறிப்பிட்ட வெப்பநிலையில் முன்-சார்ஜ் அழுத்தத்தை சரிபார்க்க உற்பத்தியாளரின் குறிப்பு வரைபடத்தைப் பயன்படுத்துவதையே பரிந்துரைக்கிறது — அது கட்டாயமாக வாயு இழப்பின் அடையாளமாக இருக்காது. பணிச் செயல்பாட்டு அழுத்தத்திற்கு ஒப்பிடும்போது முன்-சார்ஜ் எவ்வாறு பொதுவாக அமைக்கப்படுகிறது என்பதை உண்மை உலக உதாரணத்தின் மூலம் விளக்குகிறது: ஒரு மெம்பிரேன் வகை சேமிப்புத் தொட்டியை அடிப்படையாகக் கொண்டு வடிவமைக்கப்பட்ட வேறொரு திரும்பும் இயற்பியல் ஹைட்ராலிக் அமைப்பிற்கான வெளியிடப்பட்ட வடிவமைப்பு, பம்பின் தரப்படுத்தப்பட்ட பணிச் செயல்பாட்டு அழுத்தத்தின் 70% அளவில் நைட்ரஜன் முன்-சார்ஜ் அழுத்தத்தைக் குறிப்பிடுகிறது — இது ஹைட்ராலிக் சேமிப்புத் தொட்டிகளுக்கான பொதுவான வழிகாட்டுதல்களில் குறிப்பிடப்படும் 60–90% வீச்சுடன் பொதுவாக ஒத்துப்போகிறது, மேலும் ஒரு பாறைத் துளையிடும் இயந்திரத்தின் தயாரிப்பாளரால் குறிப்பிடப்பட்ட எண்ணிக்கையை மதிப்பாய்வு செய்யும்போது இது ஒரு நடைமுறை சரிபார்ப்பாகும்.
சரியான முன்-சார்ஜ் மதிப்பு பாறை துளையிடும் இயந்திரத்தின் வகை மற்றும் தயாரிப்பாளரைப் பொறுத்து மாறுபடுவதால், அது எப்போதும் இயந்திரத்தின் சொந்த சேவை ஆவணங்களிலிருந்து எடுக்கப்பட வேண்டும்; அதனை மதிப்பிடுவது தவறானது. நைட்ரஜன் சேமிப்புத் தொட்டிகள் அழுத்த கலன்கள் ஆகும்: அவற்றை நிரப்பவோ அல்லது வெளியேற்றவோ சரியான நிரப்பும் கிட் தேவைப்படுகிறது, மேலும் ஏதேனும் கழிவு செய்யும் முன் சுற்று முழுமையாக அழுத்தம் நீக்கப்பட வேண்டும்.
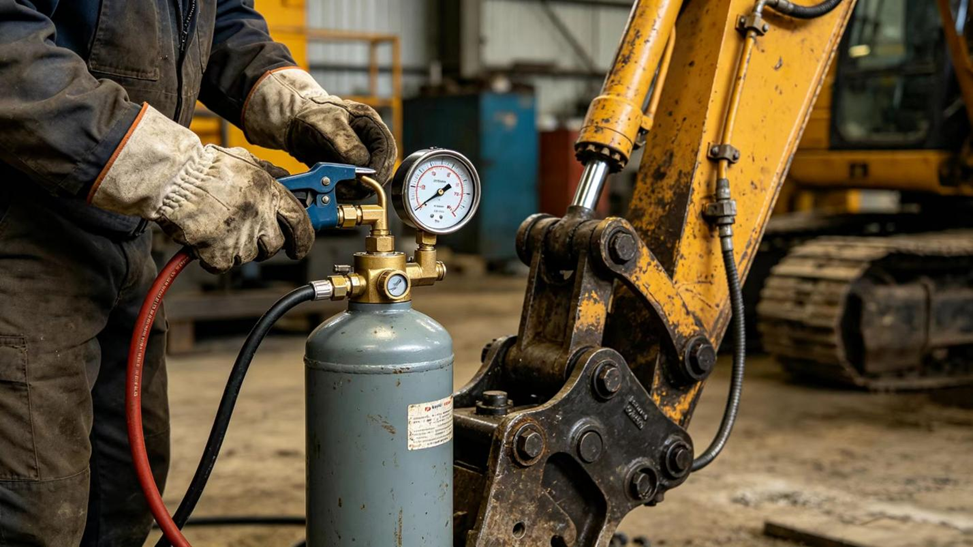
புகைப்படம் 3: சேமிப்புத் தொட்டிக்கான நைட்ரஜன் நிரப்பும் செயல்பாடு
மெம்பிரேனை மாற்றுவதற்கு முன் நீங்கள் என்ன சரிபார்க்க வேண்டும்?
புதிய மெம்பிரேனை ஆர்டர் செய்வதற்கு முன், சிக்கலை உறுதிப்படுத்தவும், அதே அறிகுறிகளை ஏற்படுத்தக்கூடிய பிற காரணங்களை விலக்கிவிடவும் உதவும்:
- இயந்திரத்தின் தனிப்பயன் அறிவுறுத்தல்களுக்கு ஏற்ப தாக்க அழுத்தத்தைச் சரிபார்க்கவும், பின்னர் ஒரு சரிசெய்யப்பட்ட அழுத்த அளவியைக் கொண்டு சேமிப்புத் தொட்டியின் நைட்ரஜன் முன்-சார்ஜைச் சரிபார்க்கவும், ஏனெனில் குறைவான அல்லது பூஜ்ஜிய அளவீடு என்பது மெம்பிரேன் சிக்கலை உறுதிப்படுத்தும் தெளிவான குறியீடு.
- சரியான பாறைத் துளையிடும் மாதிரியையும், அக்குமுலேட்டரின் பாகங்களின் எண்ணையும் அடையாளம் காணவும். டையாஃபிராம் அளவுகளும் வடிவங்களும் வெவ்வேறு பிராண்டுகளுக்கு அல்லது ஒரே தயாரிப்பாளரின் வெவ்வேறு மாதிரி தலைமுறைகளுக்கு இடையே பரிமாற்றம் செய்யக்கூடியவை அல்ல; மேலும் சொற்றொடர்களும் மாறுபடுகின்றன — ஒரே பாகத்தை பாகங்களின் பட்டியலின் படி டையாஃபிராம், மெம்பிரேன் அல்லது லெதர் கப் என அழைக்கலாம்.
- டையாஃபிராம் மட்டுமல்லாமல், அக்குமுலேட்டர் ஷெல், வாயு வால்வு மற்றும் இணைக்கும் சீல் மேற்பரப்புகளில் ஏற்பட்டுள்ள சேதத்தையும் ஆய்வு செய்யவும்; ஏனெனில், மிகையாக வலுப்படுத்தப்பட்ட ஷெல் கூட கவனம் தேவைப்படலாம்.
- ஹைட்ராலிக் எண்ணெய் சுத்தமாகவும், இயந்திரத்தின் தனிப்பயன் தர வரம்பிற்குள் இருக்கிறதா என உறுதிப்படுத்தவும். மாசுபட்ட எண்ணெயில் புதிய டையாஃபிராம் பொருத்தப்பட்டால், அது ஒத்த கால அளவில் மீண்டும் தவறு செய்ய வாய்ப்புள்ளது.
- பொதுவான நடைமுறைக்கு பதிலாக, அந்த குறிப்பிட்ட பாறைத் துளையிடும் மாதிரிக்கான ஓஇஎம்-ன் கோட்பாடுகளைப் பின்பற்றவும் — அதாவது, கழிவு செய்யும் வரிசை, டார்க் மதிப்புகள் மற்றும் பாதுகாப்பு முன்னெச்சரிக்கைகள்; ஏனெனில், இந்த விவரங்கள் மாதிரிக்கு ஏற்றவையாகவே இருக்கும்.
சரியான மாற்று டையாஃபிராமை எவ்வாறு தேர்ந்தெடுப்பது?
அடிப்படைக் காரணம் உறுதிப்படுத்தப்பட்டு, சரியான பாகம் அடையாளம் காணப்பட்ட பின், மீதமுள்ள முடிவு எதுவெனில், எந்த மாற்று டையாஃபிரம் பொருத்தப்பட வேண்டும் என்பதே ஆகும். மூன்று காரணிகள் மிகவும் முக்கியமானவை:
- துல்லியமான அளவுகளின் பொருத்தம். வெளி விட்டம், உள் விட்டம், தடிமன் மற்றும் மொத்த வடிவம் ஆகியவை அசல் பாகத்துடன் பொருந்த வேண்டும்; துல்லியமாக இல்லாத ஒரு டையாஃபிரம், அதன் பயன்பாட்டின் போது அதன் நகர்வு மற்றும் சிலிண்டரில் உள்ள சீலிங் செயல்பாட்டை பாதிக்கும்.
- துளையிடும் இயந்திரத்தின் இயக்க நிலைக்கு ஏற்ற பொருள். ராக் டிரில் டையாஃபிராம்கள் பொதுவாக NBR, HNBR அல்லது பாலியூரிதேன் கலவைகளிலிருந்து வார்ப்பு செய்யப்படுகின்றன; இவை ஒவ்வொன்றும் வெப்ப எதிர்ப்பு, குளிர் நெகிழ்வு மற்றும் தேய்மான எதிர்ப்பு ஆகியவற்றில் வெவ்வேறு வியாபார விடைகளைக் கொண்டுள்ளன; சரியான தேர்வு காலநிலை, செயல்பாட்டு சுழற்சி மற்றும் ஹைட்ராலிக் எண்ணெயின் தூய்மை ஆகியவற்றைப் பொறுத்தது, இது ஒரு விரிவான ஒப்பீட்டிற்கு தகுதியான பெரிய தலைப்பாகும்.
- வழங்குநரிடமிருந்து கிடைக்கும் சான்று. ஒரு வழங்குநர், பொதுவான விளக்கத்துடன் பொருத்துவதற்குப் பதிலாக, மூல OEM பாகங்களின் எண்ணை அடிப்படையாகக் கொண்டு டையாஃபிரமின் அளவுகள் மற்றும் பொருளை உறுதிப்படுத்த முடியுமானால், அப்பாகம் எதிர்பார்த்தபடி செயல்படும் என்பதில் அதிக நம்பிக்கை ஏற்படும்.
முடிவெடுக்கும் விதியாக: உங்கள் இயந்திரத்தின் OEM பாக எண்ணுக்கு துல்லியமான குறுக்குக் குறிப்பு, அதேநேரத்தில் அளவுகள் மற்றும் பொருளை உறுதிப்படுத்த முடியும் என்று வழங்குநர் உறுதியளிக்கும் வகையில், பொதுவாக விளக்கப்பட்ட “பொது பொருத்தம்” டையாஃபிரமை விட பாதுகாப்பான தேர்வாகும்.
சேமிப்புத் திரள் வடிவமைப்பு குறிப்புகள் பாறைத் துளையிடும் கருவிகளுக்கான மூன்று பொதுவாக விவாதிக்கப்படும் சேர்மங்களை விட சற்று அகன்ற பொருள் தேர்வைக் குறிப்பிடுகின்றன: என்.பி.ஆர்., எச்.என்.பி.ஆர். மற்றும் பாலியூரித்தேன் ஆகியவற்றுடன், சில வெளியிடப்பட்ட சேமிப்புத் திரள் வழிகாட்டுதல்கள் குறிப்பிட்ட வெப்பநிலை மற்றும் திரவச் சேர்வைகளுக்காக புட்டைல் ரப்பர் (ஐ.ஐ.ஆர்.) மற்றும் எபிகுளோரோஹைட்ரின் ரப்பர் (ஈ.சி.ஓ.) ஆகியவற்றையும் சவ்வு விருப்பங்களாகக் குறிப்பிடுகின்றன. நடைமுறையில், பாறைத் துளையிடும் கருவிகள் மற்றும் இயற்றும் உறைகளின் சவ்வுகளில் பெரும்பாலானவை என்.பி.ஆர்., எச்.என்.பி.ஆர். அல்லது பாலியூரித்தேன் ஆகியவற்றில் குறிப்பிடப்படுகின்றன, ஆனால் இந்த அகன்ற பட்டியல் பொருள் தேர்வு இறுதியில் உங்களுக்கு முன்னால் உள்ள குறிப்பிட்ட திரவம் மற்றும் வெப்பநிலை வரம்பைப் பொறுத்தது என்பதை நினைவூட்டுகிறது, ஒரு குறுகிய பட்டியலை அடிப்படையாகக் கொண்டது அல்ல.
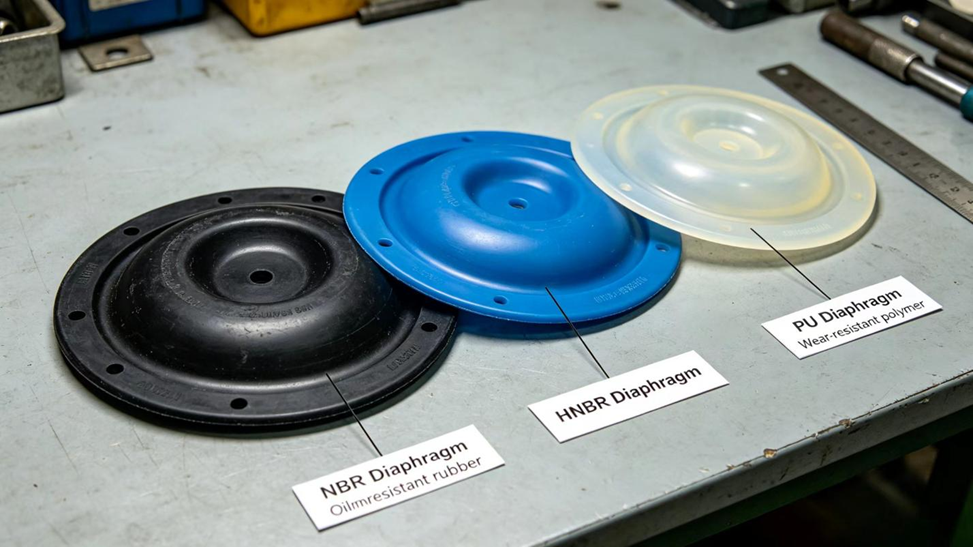
புகைப்படம் 4: வெவ்வேறு ஒப்பிடுதல் ‑பொருள் மாற்று சவ்வுகள்
நம்பகமான மாற்று சவ்வை எங்கு பெறலாம்?
நீங்கள் துல்லியமான பாக எண் மற்றும் பொருள் தன்மையை அறிந்த பின்னர், அதை நம்பகமாக வழங்கக்கூடிய மற்றும் அதன் பொருத்தத்தை விளக்கக்கூடிய விற்பனையாளரைக் கண்டுபிடிப்பதே முக்கியமாகிறது; வெறும் விலையை மட்டும் பட்டியலிடுவது அல்ல.
நான்ஜிங் ஹோவூ இயந்திர தொழில்நுட்ப கம்பெனி, லிமிடெட், ஒரு சீன அடைப்பு உற்பத்தியாளர், 2013-இல் நிறுவப்பட்டது; PU, ரப்பர் மற்றும் PTFE அடைப்பு பாகங்களை உற்பத்தி செய்கிறது, அவை ராக் டிரில் மற்றும் ஹைட்ராலிக் பிரேக்கர் அக்குமுலேட்டர் டையாஃபிராம்களை உள்ளடக்கியவை; இவை அட்லாஸ் கோப்கோ, ஃபுருகாவா, மொண்டாபெர்ட், சாண்ட்விக் மற்றும் டாம்ராக் போன்ற முக்கிய பிராண்டுகளுக்கு ஏற்றவாறு குறிப்பிடப்பட்டுள்ளன. எபிராக் பாகங்களுடன் இணைந்து, ஹோவூ வாடிக்கையாளர்களுக்கு இலவச தொழில்நுட்ப ஆதரவை வழங்குவதாக அறிவித்துள்ளது; இது ஒரு குறிப்பிட்ட ராக் டிரில் மாடலுக்கு சரியான பாக எண், அளவுகள் மற்றும் பொருள் தரத்தை ஆர்டர் செய்வதற்கு முன் உறுதிப்படுத்த உதவுகிறது.
உங்கள் இயந்திரத்திற்கு எந்த டையாஃபிராம் தேவை என்று உங்களுக்குத் தெளிவில்லை எனில், ராக் டிரில் மாடல், அக்குமுலேட்டரின் தற்போதைய பாக எண் மற்றும் உங்கள் பொதுவான இயக்க நிலைமைகள் (காலநிலை, செயல்பாட்டு சுழற்சி, எண்ணெயின் தூய்மை) ஆகியவற்றை ஓஇஎம் தன்மைகளுடன் ஒப்பிட்டு சரிபார்க்கக்கூடிய ஒரு விற்பனையாளரிடம் வழங்குவது தவறான பாகத்தை இருமுறை ஆர்டர் செய்வதைத் தவிர்ப்பதற்கான மிக நம்பகமான வழியாகும்.
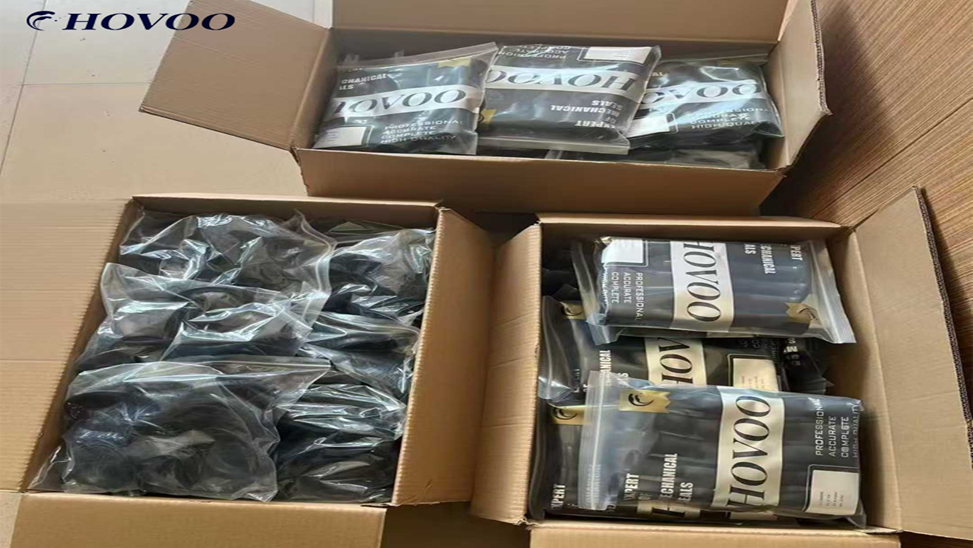
புகைப்படம் 5: முடிந்த டையாஃபிராம் அடைப்பு கிட் பேக்கேஜிங்
இக்கட்டுரைக்காக தேர்ந்தெடுக்கப்பட்ட தொழில்நுட்ப குறிப்புகள்:
- சாங் எஸ்., சென் ஜே., ஹே எல். “எல்லை செயல்பாட்டு நிலைக்கு ஏற்ப சஸ்பென்ஷன் அக்குமுலேட்டரின் கணக்கீட்டு முறை.” ஹைட்ராலிக்ஸ், ப்னூமாடிக்ஸ் & சீல்ஸ், 2019(04): 19–25.
- சாங் எஸ்., மா பிள்யூ., யே எம்., சாங் ஜே., லி வை., மா வை. “தரவு-அடிப்படையிலான ஈடுசெய்யும் முறையை அடிப்படையாகக் கொண்டு ஹைட்ராலிக் ராக் டிரில்களின் ஆற்றல் நுகர்வு முன்கூட்டியே கணித்தல் ஆய்வு.” என்ஜினீரிங் மெக்கானிக்ஸ், அச்சிடப்படாமல் முன்கூட்டியே இணையத்தில் வெளியிடப்பட்டது, 2026.
- லியு வை. “அக்குமுலேட்டர்-அடிப்படையிலான இன்ஜெக்ஷன் அமைப்பின் அழுத்தக் கட்டுப்பாடு மற்றும் இன்ஜெக்ஷன் விளைவு ஆய்வு.” முதுகலை ஆய்வேடு, ஷியான் பல்கலைக்கழகம் ஆஃப் டெக்னாலஜி, 2022.
- ஷு கியூ. “ரெசிப்ரோகேட்டிங் ஹைட்ராலிக் டையாஃபிராம் பம்பின் ஓட்ட பல்சேஷன் பகுப்பாய்வு மற்றும் அதிர்வு-குறைப்பு அமைப்பு வடிவமைப்பு.” சைனீஸ் பம்ப் என்ஜினீரிங் ஜர்னல், 2014(5): 45–49.
- லியாங் ஜே., யான் எல்., டாங் எஸ்., மற்றும் பலர். “எனர்ஜி அக்குமுலேட்டரில் ரப்பர் டையாஃபிராம் கலவையின் செயல்திறனின் மீது ஸ்ட்ரான்வை பவுடர் டிஎன்கே இன் விளைவு.” சைனா ரப்பர் இன்டஸ்ட்ரி, 2024, 71(8): 599–603.
- லி எம். “ஹைட்ராலிக் பாப்பெட் வால்வுகளின் கேவிடேஷன் வினைமுறை மற்றும் கேவிடேஷன் அரிப்பு முன்னறிவிப்பு ஆய்வு.” முனைவர் பட்ட ஆய்வறிக்கை, யான்ஷான் பல்கலைக்கழகம், 2025.
உள்ளடக்கப் பட்டியல்
- இயற்கை திரவ பாறை துளையிடும் கருவியில் சேமிப்புத் திரவக் கலன் என்றால் என்ன?
- தட்டு அடிப்பதன் போது சேமிப்பான் திரை எவ்வாறு செயல்படுகிறது?
- புகைப்படம் 1: குறுக்கு ‑இழையத்தின் வரைபடம் ‑வகை அக்கியுமுலேட்டர்
- ராக் டிரில்-க்கு ஏன் அக்கியுமுலேட்டர் தேவை?
- குவிப்பானின் சவ்வு தவறினால் என்ன நடக்கும்?
- உங்கள் பாறை துளையிடும் கருவியின் டைஃபிராம் தோல்வியடைந்துவிட்டது என்பதை எவ்வாறு அறிந்துகொள்வது?
- புகைப்படம் 2: சேதமடைந்த மற்றும் தவறிவிட்ட டையாஃபிரத்தின் புகைப்படம்
- முன்கூட்டியே மூச்சுப்பை தோல்வி ஏற்படுவதற்கான காரணங்கள் என்ன?
- நைட்ரஜன் முன்-சுமை அழுத்தம் எவ்வாறு டைஃபிராம் ஆயுளுடன் தொடர்புடையது?
- புகைப்படம் 3: சேமிப்புத் தொட்டிக்கான நைட்ரஜன் நிரப்பும் செயல்பாடு
- மெம்பிரேனை மாற்றுவதற்கு முன் நீங்கள் என்ன சரிபார்க்க வேண்டும்?
- சரியான மாற்று டையாஃபிராமை எவ்வாறு தேர்ந்தெடுப்பது?
- புகைப்படம் 4: வெவ்வேறு ஒப்பிடுதல் ‑பொருள் மாற்று சவ்வுகள்
- நம்பகமான மாற்று சவ்வை எங்கு பெறலாம்?


