33-99No. Mufu E Rd. Gulou District, Nanjing, China [email protected] | [email protected]
33-99No. Mufu E Rd. Gulou District, Nanjing, China [email protected] | [email protected]
தலைகீழாக நிறுவப்பட்ட லிப் சீல் உடனே கசிவை ஏற்படுத்தாது. அது தவறான திசையில் சீல் செய்கிறது — மேலும் அதுதான் ஆபத்தான தோல்வி வகை. உயர் அழுத்தப் பக்கத்திலிருந்து விலகிய திசையில் லிப் அமைந்திருக்கும் வகையில் நிறுவப்பட்ட ஒரு பெர்குஷன் சீல், ஓய்வு நிலையில் சரியாக சீல் செய்கிறது, ஆனால் பெர்குஷன் சுழற்சியின் போது கசிவை அனுமதிக்கிறது...
மேலும் பார்க்க
சீல் நிறுவும் போது பயன்படுத்தப்படும் எண்ணெய் என்பது வெறும் கூட்டுதலுக்கான வசதியாக மட்டுமே இல்லை — அது சீல் கலவையுடன் தொடர்பு கொள்ளும் முதல் திரவமாகும், மேலும் தவறான எண்ணெயைப் பயன்படுத்துவது சீலை ஒரு பெர்குஷன் சுழற்சியையும் சந்திக்காமலேயே அதன் தரத்தைக் குறைக்கிறது. பெட்ரோலியம்-அடிப்படையிலான கிரீஸ்கள்...
மேலும் பார்க்க
ஃப்ளஷ் செய்யாமல், மாசுபட்ட சுற்றுப்பாதையில் புதிய சீல்களை நிறுவுவது பாறை துளையிடும் இயந்திரத்தின் பராமரிப்பில் இரண்டாவது மிக விலையுயர்ந்த தவறு — சீல்களை முற்றிலும் மாற்றாமல் இருப்பதைத் தவிர மிக விலையுயர்ந்த தவறு. முந்தைய சீல் தோல்விக்கு காரணமான மாசுபாடு...
மேலும் பார்க்க
சீல்களை ஆர்டர் செய்யும்போது மிக விலையுயர்ந்த அளவீட்டுத் தவறு தவறான பரிமாணத்தை அளவிடுவது அல்ல — அதற்கு பதிலாக, நிறுவப்பட்ட சீலை அளவிடுவதை விட, குழியை (groove) அளவிடுவதே மிக முக்கியம். நிறுவப்பட்ட சீல் சுருங்கியிருக்கும்; அதன் குறுக்கு வெட்டு மற்றும் உள் விட்டம் இரண்டும் சிறியதாக இருக்கும்...
மேலும் பார்க்க
தாக்க இயக்க முறை சீல்கள் மற்றும் ஊட்ட இயக்க முறை சீல்கள் முற்றிலும் வேறுபட்ட சூழல்களில் இயங்குகின்றன மற்றும் முற்றிலும் வேறுபட்ட காரணங்களுக்காக தோல்வியுறுகின்றன — இருப்பினும், இவை இரண்டும் தனித்தனியாக வேறுபடுத்தப்படாமல் 'சீல் கிட்' (seal kit) ஆர்டரில் ஒன்றிணைக்கப்படுகின்றன. தாக்க இயக்க முறை சீல் 40&n...
மேலும் பார்க்க
அவை ஒரே வகையான சீல்களைப் பயன்படுத்துகின்றன, ஆனால் அவை ஒரே சிறப்பு அம்சங்களைக் கொண்டிருக்கவில்லை — மற்ற அனைத்து சுற்றுகளை விட முக்கியமாக, இந்த வேறுபாடு பெர்கஷன் (தட்டுதல்) சுற்றில் முக்கியத்துவம் வாய்ந்தது. உற்பத்தி துளையிடல் பயன்பாடுகளில் பயன்படுத்தப்படும் சுரங்க துளையிடும் கருவிகள் 25–35 நிமிடங்களுக்கு தொடர்ச்சியான பெர்கஷனை இயக்குகின்றன...
மேலும் பார்க்க
அக்குமுலேட்டர் சீல்கள் பெர்கஷன் சீல்களிலிருந்து வேறுபட்ட காரணத்திற்காக தவறுகின்றன — அவை ஹைட்ராலிக் எண்ணெயிலிருந்து அல்ல, நைட்ரஜனிலிருந்து தவறுகின்றன. அதியழுத்த அக்குமுலேட்டர் வாயுப் பக்கத்தில் 50–90 பார் N₂ அழுத்தத்தில் நிரப்பப்படுகிறது. இந்த வாயுவை பிரித்து வைக்கும் டைஃபிராம் அல்லது பிஸ்டன் சீல்...
மேலும் பார்க்க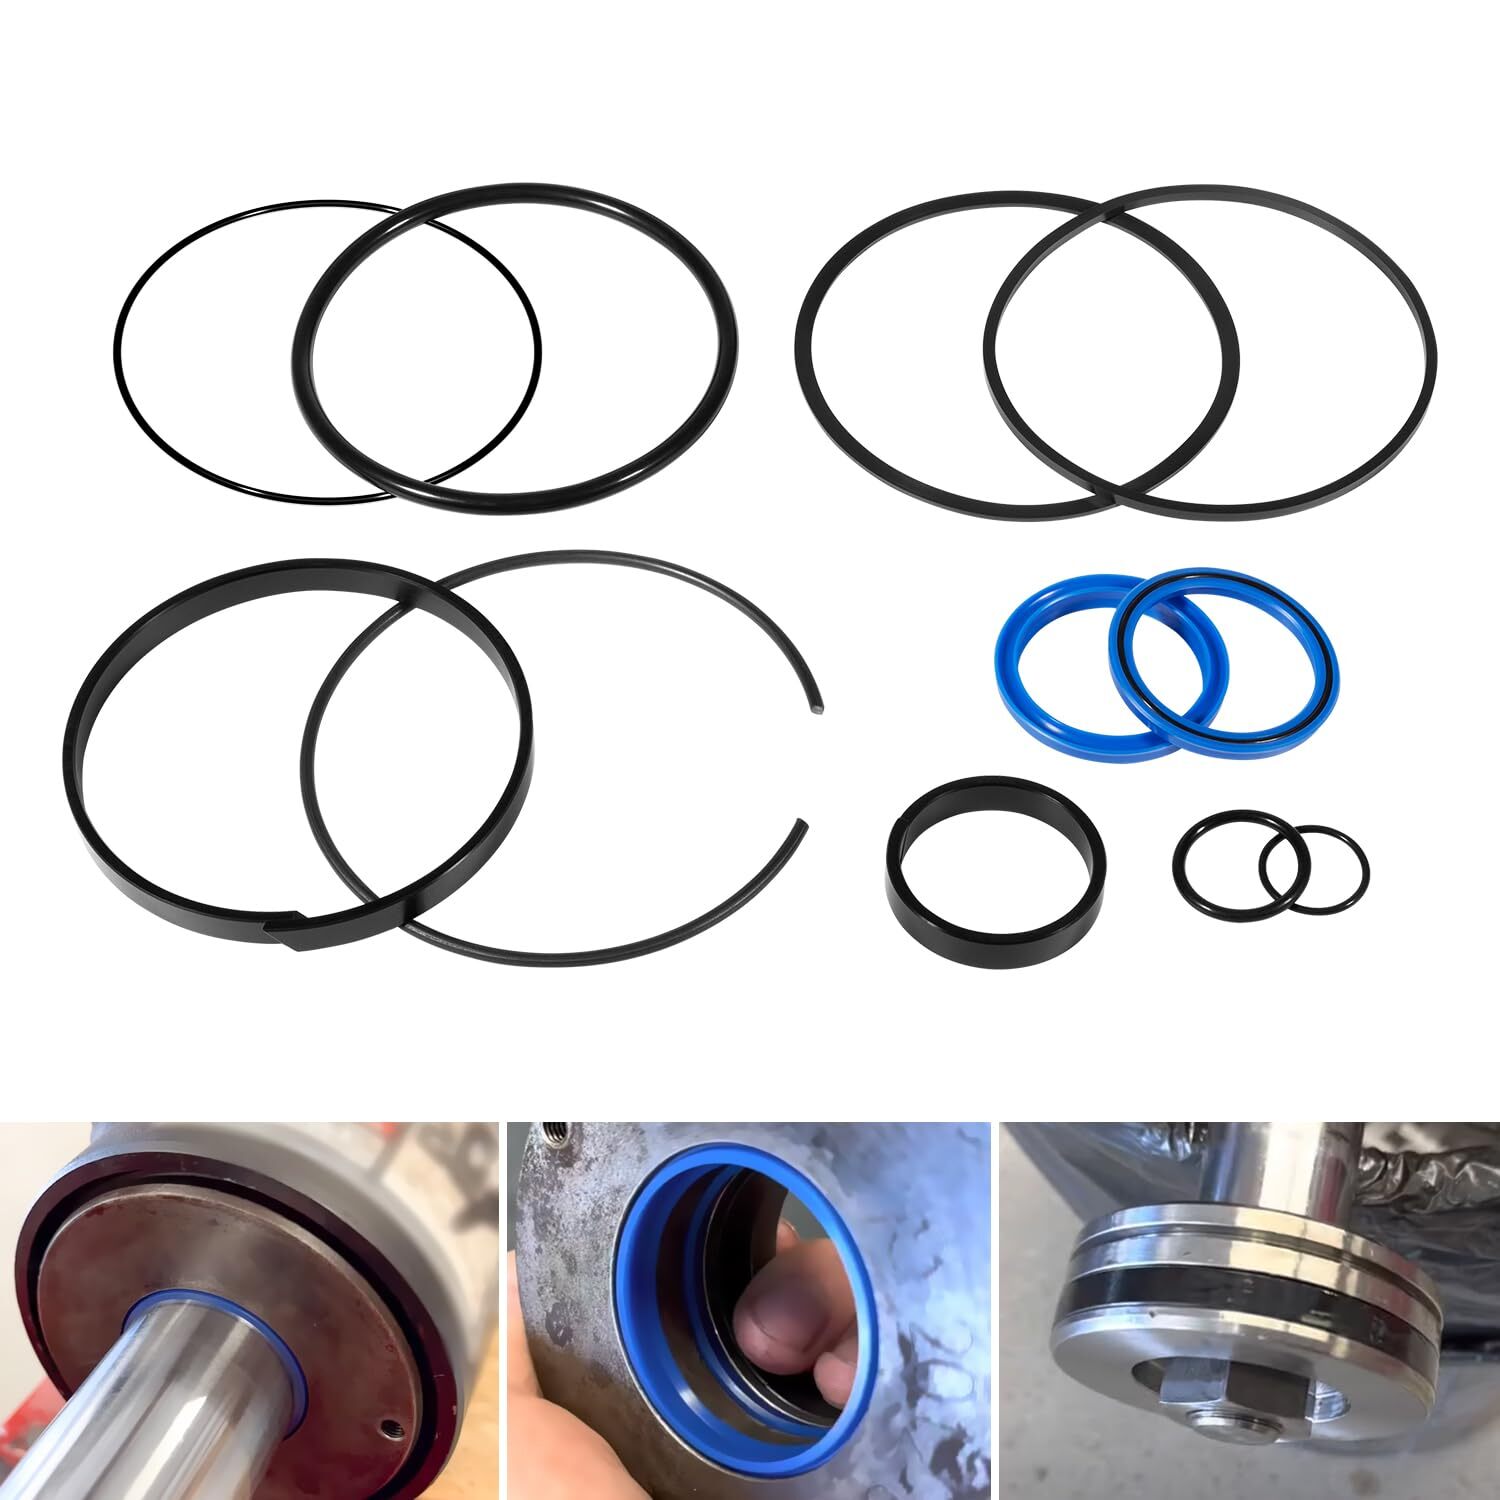
200 பார் மற்றும் அதற்கு மேற்பட்ட அழுத்தங்களில், ஸ்டாண்டர்ட் ஷோர் 90 PU சீல்கள் குறைந்த அழுத்தங்களில் ஏற்படாத ஒரு தவறு வகையை எதிர்கொள்கின்றன: பேக்கப் ரிங் இடைவெளிக்குள் எக்ஸ்ட்ரூஷன் (வெளியேற்றம்). 160–185 பார் அழுத்தத்தில், சீல் அழுத்தத்தின் கீழ் மென்மையாக வடிவமாறுகிறது மற்றும் திரும்பும் போது மீண்டும் தன் முந்தைய வடிவத்தை மீட்டெடுக்கிறது...
மேலும் பார்க்க
தயாரிப்பாளர்களின் விற்பனைப் பட்டியல்கள் 'இல்லை' என்று கூறும். அளவுகளின் உண்மை மிகவும் சிக்கலானது — மேலும், அளவுகள் எங்கு ஒன்றிணைகின்றன, எங்கு வேறுபடுகின்றன என்பதை துல்லியமாக புரிந்துகொள்வது தவறான பொருளாதார நடவடிக்கைகளையும், தேவையற்ற நிராகரிப்புகளையும் தடுக்கிறது. ஆட்லஸ் காப்கோ மற்றும் சாண்ட்விக் பெர்கஷன் போர்...
மேலும் பார்க்க
பெரும்பாலான சீல் கிட் புகார்கள் ஒரு எளிய பிரச்சனைக்கு வழிவகுக்கின்றன: அந்தக் கிட் அப்ளிகேஷனுக்கு உண்மையில் தேவையான அனைத்தையும் உள்ளடக்கவில்லை. RD18U க்கான 'முழுமையான' எனக் குறிக்கப்பட்ட கிட் அதன் அக்குமுலேட்டர் டைஃபிராமை விடுத்துவிட்டால், அது முழுமையானது அல்ல — அது ஒரு பகுதி கிட், அதற்கு ஒரு...
மேலும் பார்க்க
அனைத்து ஆஃப்டர்மார்கெட் வழங்குநர்களும் OEM சமமானது என உறுதிப்படுத்துகின்றனர். வேறுபாடு நிறுவும் போது அல்ல, 250 மணிநேரத்தில் தான் தெரியும். OEM சீல்கள் ஒவ்வொரு மாடலுக்கும் குறிப்பிட்ட கிரூவ் வடிவமைப்பு சிறப்பியல்புகளுக்கு ஏற்ப தயாரிக்கப்படுகின்றன — லிப் கோணம், பேக்அப் ரிங் இடைவெளி...
மேலும் பார்க்க
சரியாகத் தோன்றும் ஆனால் தவறாக அளவிடப்பட்ட சீல் கிட், முற்றிலும் பொருந்தாத கிட்டுடன் ஒரே மாதிரியான தோல்வியை ஏற்படுத்தும் — ஆனால் அது காட்ட வேண்டுமெனில் 200 மணிநேரம் ஆகும். குறுக்கு-வெட்டு அளவு துல்லியத்தின் முக்கியத்துவம் அதிகம்: NBR O-ரிங்கில் 0.2 மிமீ அதிக குறுக்கு-வெட்டு அளவு...
மேலும் பார்க்க
Welcome to HOVOO, a Chinese seal factory. Production of PU, Rubber and PTFE seals. The seals include O-ring, piston seal, rod seal, Gray ring and gas seal.


 EN
 AR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LV
 SR
 SK
 VI
 HU
 MT
 TH
 TR
 FA
 MS
 GA
 CY
 IS
 KA
 UR
 LA
 TA
 MY

